



Guia Profissional para Fundição Contínua de Lingotes de Aço
A fundição contínua de aço é um processo no qual aço líquido é continuamente solidificado em um fio de metal. Dependendo das dimensões, estes semi-acabados são chamados de placas (slabs), blocos (blooms) ou lingotes (billets). Lingote de aço tem seção transversal quadrada com lado normalmente ≤ 150 mm. É material de alimentação para laminação em laminadores de seções leves, barras e arame. Também usado em forjaria de certos produtos.
O processo foi inventado nos anos 1950 na tentativa de aumentar a produtividade. Anteriormente, apenas fundição em lingoteiras (ingot casting) estava disponível, que ainda tem benefícios mas nem sempre atende demandas de produtividade. Desde então, a fundição contínua foi desenvolvida para melhorar rendimento, qualidade e eficiência de custo.
A fundição contínua é agora o método de escolha por todos os produtores, substituindo o método antigo de fundição em lingoteiras. Distinguida por suas muitas vantagens, passou por muitas melhorias e foi e ainda é assunto de ampla gama de estudos empíricos e matemáticos. A fundição contínua de lingotes é um dos tipos adotados na indústria, pelo qual lingotes são produzidos continuamente e simultaneamente. Requer grande controle de parâmetros operacionais para produzir lingotes saudáveis e contínuos. O processo pode ser dividido em etapas: vazamento do aço líquido do forno de produção para a panela (ladle), onde a química é ajustada em refino secundário, vazamento para o distribuidor (tundish), e deste para o molde de fundição. A solidificação começa no molde de cobre por resfriamento indireto, área sujeita a muitos estudos. Do molde, o lingote passa por resfriamento secundário com aspersores de água.
Evolução Histórica
A produção de lingotes teve impulso nos anos 1960, quando o conceito de mini-mill evoluiu combinando produção elétrica com fundição contínua e estrutura organizacional enxuta para produzir nova cultura rentável. Produtores de lingotes, embora altamente rentáveis, ficaram atrasados na produção de produtos fundidos continuamente de alta qualidade.
Uma pesquisa nos anos 1980 mostrou que design de molde e operação de fundição de lingotes não eram padronizados e cada empresa fazia algo diferente. Brimacombe e colaboradores no final dos anos 1970 começaram a explorar o funcionamento interno do molde de lingotes e estabeleceram ligações entre designs, parâmetros operacionais e qualidade com auxílio de modelos matemáticos e medições em planta. Devido a estes esforços, a fundição moveu-se para designs e parâmetros padronizados, resultando em melhoria substancial na qualidade. Isso foi revelado por nova pesquisa em 1994, notando que produtores começaram a fornecer lingotes SBQ para setor automotivo com sucesso atendendo requisitos rigorosos. Desde então, fornecedores de máquinas reexaminaram velocidades de fundição, gerando novos desenvolvimentos visando maior produtividade. Característica comum de tecnologia de alta velocidade para lingotes é aumento do comprimento do molde.
Uma ampla gama de máquinas de fundição contínua de lingotes está disponível. Têm diferentes raios de curvatura, de fio único a oito fios, e velocidades até 6 m/min. Um fio único com raio de 6 m é mostrado na Fig. 1, enquanto duas máquinas de oito fios são mostradas na Fig. 2.
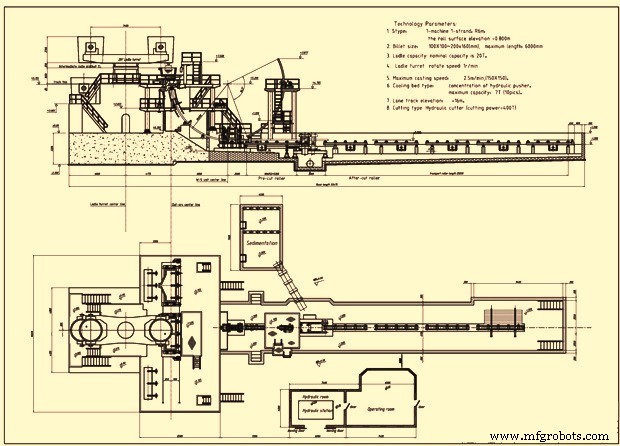
Fig. 1 Fundidor de lingote de fio único
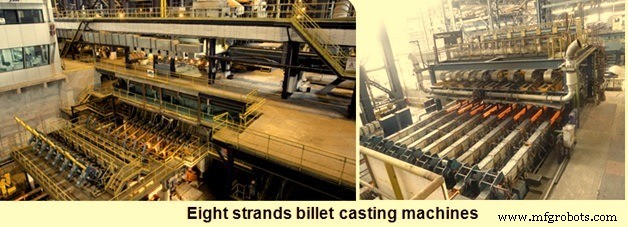
Fig. 2 Máquinas de fundição de lingotes de oito fios
Processo de Fundição Contínua de Lingotes
Panela de Aço (Steel Ladle)
Aço líquido é transferido das instalações de produção para a máquina de fundição na panela. Durante esta transferência, há oportunidades para controle de limpeza, composição e temperatura. Se não aproveitadas, o aço entregue é sujo e muito quente ou frio. Fundir lingotes de qualidade torna-se tarefa muito mais difícil.
Durante a transferência, um problema maior é absorção de oxigênio (O₂) do ar, escória do forno e revestimento refratário da panela. É necessário minimizar captação de O₂ em cada etapa. Transbordamento de escória na panela deve ser prevenido do forno no final da sangria. A superfície do aço na panela deve ser coberta com escória sintética: (i) para prevenir absorção de O₂ do ar, (ii) para absorção de inclusões não metálicas, e (iii) para minimização de perda de calor. Em algumas plantas, a panela é coberta no topo com tampa. Durante fundição, a panela é equipada com tubo refratário para prevenir captação de O₂ enquanto o aço é vazado no tundish. Fluxo da panela para o tundish é controlado por válvula de gaveta (slide gate). Em algumas plantas, o peso da panela é medido continuamente com células de carga.
Normalmente, enxágue do aço com gás argônio (Ar) inerte é realizado para homogeneizar temperatura. O controle de temperatura é importante para controlar estrutura de fundição e prevenir problemas como formação de crosta (skull) na panela e tundish, breakouts, etc. Vazão e duração do enxágue com Ar precisam ser controladas, pois o gás descarregado traz o aço em contato com ar a menos que medidas especiais sejam tomadas.
Tundish (Distribuidor)
O tundish desempenha múltiplos papéis: atua como distribuidor, descarregando aço para os vários fios da máquina. Também facilita controle do fluxo no molde, pois tem cabeça hidrostática constante e menor que a panela. Isso é importante principalmente na partida, pois o tundish pode ser enchido até seu nível normal de estado estacionário antes de iniciar vazamento no molde. Outro fenômeno importante é a flutuação de inclusões, que ajuda na limpeza do produto. Além disso, pode ser usado como reator para adição de agentes como cálcio (Ca) para controle de morfologia de inclusões.
Devido a estas funções, formato e tamanho são ditados principalmente pela necessidade de controlar fluxo de fluido. Como tamanho da carga, dimensões do lingote, número de fios, espaçamento e vazão diferem entre plantas, um design ótimo único não existe. No entanto, seguem características-chave de um tundish bem projetado:
- Design deve maximizar flutuação de inclusões. Para isso, volume deve ser grande, embora outros fatores o limitem. Exemplo: se cargas de composição diferente forem fundidas em sequência sem interrupção, volume de aço "misturado" deve ser minimizado, pois é fora de especificação e representa perda de rendimento.
- Tempo de residência do aço fluindo para cada fio deve ser o mesmo para garantir qualidade.
- Curto-circuito do aço deve ser mínimo, ou seja, fluxo tipo pistão (plug flow) deve ser alcançado na medida do possível.
- Padrão de fluxo deve permitir que muito aço mova-se próximo à superfície onde flutuação de inclusões pode ser absorvida pela escória do tundish. Importante pois distância que inclusões percorrem por flutuação é pequena no tempo disponível.
- Volume morto deve ser minimizado pois reduz efetivamente o tempo de residência.
- Turbulência do jato da panela entrante deve ser isolada, particularmente com vazamento a jato aberto do tundish para o molde. Turbulência influencia rugosidade do jato e arraste de gás no banho do molde.
- Profundidade deve ser suficiente, > 500 mm, para prevenir vortex nos poços dos bicos, que pode arrastar escória para baixo no banho.
Determinação de design ótimo requer especificações de forma, dimensões, localização e tamanho de dispositivos internos de controle de fluxo como barragens (dams) e vertedores (weirs). Normalmente alcançados por uso extensivo de modelos de água e/ou matemáticos.
Outro aspecto que influencia produtividade e qualidade é prevenção de reoxidação do aço líquido. Assim, escória de cobertura com capacidade de absorção de inclusões é aplicada para prevenir absorção de O₂ do ar. O aço fluindo do tundish para o molde é protegido passando por tubo refratário ou cortina de gás inerte. O último é usado na fundição de lingotes de seção pequena onde a cavidade do molde é muito pequena para acomodar tubo refratário. Para lingotes de qualidade inferior, o aço geralmente é vazado pelo ar sem preocupação com reoxidação. O tundish é revestido com refratário inerte ao aço. Desoxidantes como Ca ou Al não devem reagir com óxidos do revestimento. Em algumas plantas, o tundish é pré-aquecido para expelir constituintes voláteis de certos revestimentos que podem contribuir hidrogênio ao aço, e para melhor controle de temperatura.
Um problema maior é entupimento dos bicos de vazamento por inclusões sólidas como alumina (Al₂O₃). Embora inclusões sejam pequenas comparadas ao diâmetro, aderem ao refratário via camada limite e, por acúmulo sucessivo, formam ponte atravessando o bico, estrangulando o fluxo. Problema é severo para lingotes pequenos, que requerem bicos de diâmetro menor. Para seções maiores com bicos maiores, Ar é frequentemente purgado continuamente para prevenir acúmulo excessivo. Entupimento não é problema se inclusões estão no estado líquido. Logo, para fundição sem problemas de aços desoxidados com Al em lingotes, Ca é adicionado na quantidade correta para gerar inclusões de aluminato de cálcio.
Vazão através do bico é realizada por diferentes técnicas dependendo do tamanho da seção. Para seções maiores, empregando tubo refratário entre tundish e molde, hastes de obturação (stopper rod) ou válvula de gaveta é normalmente usada para controlar fluxo, controle automático para nível constante de menisco e velocidade constante é normalmente usado. No caso de lingotes de seção menor, com vazamento a jato aberto, geralmente não há controle de fluxo no tundish. A vazão é ajustada pela seleção do diâmetro apropriado do bico e manutenção de cabeça hidrostática específica no tundish. Controle de nível de menisco é obtido variando a velocidade de fundição. Manutenção da cabeça de aço líquido é feita manualmente ou por pesagem contínua do tundish com célula de carga conectando sinal à válvula de gaveta na panela.
O tempo normal para fundir uma carga é cerca de uma hora, que deve corresponder ao tempo de 30-40 min até 2 h necessário para suprimento de carga à máquina.
Molde (Mould)
O molde é o "coração" da máquina. É também o dispositivo primário de remoção de calor. Funções: (i) remover superaquecimento do aço líquido, (ii) crescer casca sólida de espessura suficiente, (iii) conter banho líquido abaixo do molde sem breakouts, e (iv) suportar casca em seu crescimento inicial. Como governa remoção de calor, design e operação afetam grandemente qualidade interna e superficial. Liberdade de trincas superficiais é muito importante especialmente se lingotes forem carregados a quente no forno de reaquecimento para laminação, pois trincas oxidam e formam defeitos de costuras de óxido durante laminação.
O molde pode ser reto ou ter curvatura de 4-15 m de raio. Moldes curvos são usados com fios curvos para reduzir altura da máquina e custo de capital. Moldes retos ajudam na distribuição de inclusões no produto. No caso curvo, flutuação de inclusões pode ser aprisionada preferencialmente pela frente de solidificação adjacente à face de raio interno formando banda. Como isso não acontece no molde reto, inclusões são mais uniformemente distribuídas. A extensão desta preocupação depende da limpeza do aço entrando no molde e requisitos de qualidade. Em qualquer caso, aço fundido deixando molde reto é geralmente dobrado gradualmente para orientação horizontal para reduzir altura do fundidor. Em algumas plantas, molde e região sub-molde são retos para que o produto não seja submetido a forças de dobra que podem gerar trincas. Com molde curvo, fios precisam ser endireitados para posição horizontal antes de cortados em comprimentos.
Independentemente de retos ou curvos, designs básicos são os mesmos. Moldes tubulares são usados para fundição de lingotes. Consistem de tubo de cobre (Cu) posicionado concêntricamente dentro de um defletor (baffle) de aço com água de resfriamento fluindo através do anel entre os dois. Espessura da parede varia de 6-20 mm. Tubos de parede mais grossa são usados para seções maiores. Tubos são fabricados de diferentes graus de ligas de Cu. Ligas contendo fósforo, prata (prata), cromo e zircônio são materiais comumente usados.
Durante a fundição, o molde é lubrificado e reciprocado para prevenir aderência do aço ao Cu, que resultaria em ruptura da pele sólida. O molde oscilante geralmente segue forma de onda senoidal, com frequência e amplitude ajustadas para garantir que por fração de segundo durante o curso descendente, o molde mova-se mais rapidamente que o fio descendente. Este período de "strip negativo" influencia a formação de marcas de oscilação na superfície. Lubrificantes dependem do tamanho da seção.
No caso de seções pequenas como lingotes quadrados de 100 mm, onde aço é vazado em jato aberto do tundish para o molde, óleo de colza ou sintético é usado. O óleo é bombeado para uma placa de lubrificação no topo do molde de onde escorre pela parede interna. A ação precisa de lubrificação do óleo, que pirólisa em contato com aço líquido, não é muito clara. Ao fundir seções maiores, o aço é introduzido através de bico de entrada submerso (SEN). Neste caso, lubrificação é feita adicionando pó de fundição ao menisco, onde contata o aço, funde, e é atraído para o espaço entre casca solidificante e molde oscilante. A composição do pó, tipicamente óxidos, carbono e fluoreto de cálcio, é ajustada para controlar faixa de fusão e viscosidade. Dependendo da composição, condutividade térmica e espessura da camada de pó no espaço molde/aço influenciam taxa de extração de calor.
Variedade de óleos como vegetais, sintéticos e misturas pode ser usada. Embora ponto de fulgor seja propriedade chave, a faixa de ebulição relativa à temperatura máxima da face quente é mais significativa fundamentalmente. Taxa de alimentação de óleo lubrificante é tipicamente 0,014-0,17 (valor típico 0,05) ml/min por mm de perímetro do molde para lingote quadrado de 125 mm. No entanto, no que respeita higiene industrial, qualidade e custo, quanto menor a taxa alcançável, melhor.
Aspectos importantes do molde de uma máquina de fundição de lingotes:
- Calor da superfície do fio é transferido para água de resfriamento através de série de resistências térmicas: (i) espaço de ar separando molde e fio, (ii) parede do molde, (iii) interface água de resfriamento. Destes, o espaço de ar constitui a maior resistência e responde por até 84% da resistência total. Padrão de remoção de calor depende largamente da dinâmica de formação do espaço. O espaço é função complexa de várias variáveis. Dimensões variam nas direções longitudinal (retirada) e transversal, resultando em padrão não-uniforme. Embora luz considerável tenha sido lançada sobre mecânica de formação, ainda é fenômeno mal compreendido.
- Estudando perfis de temperatura médios no tempo, é evidente que perfis em diferentes locais são similares, com pico logo abaixo do nível do metal e redução íngreme Thereafter. A queda decorre diretamente de redução na remoção de calor com distância devido a aumento do espaço, espessura da casca e distorção do molde. Também visto que temperatura nos cantos fora do centro (off-corner) é significativamente mais fria que nas faces médias correspondentes. Isso porque o espaço tende a formar-se primeiro nos cantos, devido ao fluxo de calor bidimensional, e espalha-se pela face.
- Fluxo de calor atinge pico no nível do menisco e diminui Thereafter, devido a aumento da largura do espaço de ar. Nível de carbono no aço também tem papel na transferência de calor no molde devido ao encolhimento associado à transferência de fase delta-gama.
- Montagem tubular empregada na fundição de lingotes é mais simples em design mas mais suscetível a distorção térmica durante operação pois não é suportada sobre todo seu comprimento. Durante operação, o tubo é submetido a padrão não-uniforme de remoção de calor e adquire distribuição de temperatura não-uniforme. O molde distorce em resposta à mudança de temperatura, e seu comportamento termo-mecânico está ligado a vários problemas de qualidade. Também foi descoberto que parte da distorção total durante operação é permanente, devido à magnitude das tensões decorrentes da expansão térmica diferencial, acoplada com restrições físicas do sistema de suporte e geometria do tubo. Fatores que influenciam taper negativo e abaulamento máximo, bem como sua posição relativa ao topo incluem velocidade da água, qualidade, nível do metal, posição da restrição relativa ao topo, espessura da parede e tipo de suporte do tubo.
- Variáveis de processo têm efeito pronunciado na transferência de calor. Teor de carbono, taper do molde, prática de vazamento, lubrificação e velocidade são variáveis principais que influenciam.
- Além da extração de calor, oscilação e lubrificação são fundamentais. Atrito molde/casca deve ser minimizado para eliminar aderência, rasgo e trincas. Osciladores são máquinas simples que reciprocam o molde para prevenir aderência. Normalmente oscilado em modo senoidal, com curso e frequência típicos de 10 mm e 2 Hz. Parâmetros para minimizar aderência e profundidade de marcas são curso e tempo de strip negativo. Tempo de strip negativo é o período durante o qual o molde move-se para baixo mais rápido que a taxa de retirada. "Mould lead" é a distância que o molde move além da casca durante o strip negativo. Para fundição de lingotes, valores recomendados de mould lead e tempo de strip negativo são 3-4 mm e 0,12-0,15 s. Máquinas com tempos abaixo de 0,1 s e mould leads abaixo de 2-3 mm são suscetíveis a aderência, especialmente se menisco flutua. Mould leads > 5 mm podem contribuir para marcas mais profundas e não-uniformes.
- Superfície dos lingotes é caracterizada por marcas de oscilação que se formam periodicamente no menisco devido à reciprocção. Cada marca é depressão local e causa aumento local na largura do espaço aço/molde. Consequentemente, remoção de calor é localmente reduzida nas proximidades. Dependendo da profundidade, espessura da casca localmente reduzida, breakouts ou trincas transversais superficiais podem aparecer. O espaçamento das marcas está ligado à frequência do ciclo.
- Taper interno do molde, que compensa encolhimento da casca, varia de sem taper a taper simples e duplo. Em algumas plantas, prática comum era não só usar molde sem taper mas também inverter tubos após certo desgaste para estender vida. Porém, viu-se agora que há forte influência do taper na profundidade e uniformidade das marcas, e como resultado, em desquadramento e trincas internas fora do canto. Também visto que taper no menisco tem grande efeito na remoção de calor local e geral, com consequências para distorção, lubrificação a óleo e qualidade superficial. Cálculos baseados em perfis axiais de remoção de calor medida, encolhimento do aço resfriado e distorção do molde mostraram que taper duplo é desejável e menos severo para carga de baixo C (< 0,16%) que para alto C.
- Cálculos de distorção sugerem espessura mínima de parede ~13 mm para seções de 100-150 mm e ~20 mm para 200 mm quadrados. Espessura > 20 mm pode causar problemas de aderência se lubrificado com óleo, pois parede mais grossa pode levar a temperaturas da face quente próximas ao menisco que excedem faixa de ebulição do óleo (tipicamente 220-350 °C). Quanto a raios internos dos cantos, experiência operacional mostrou que valor ~3-4 mm ajuda a minimizar trincas longitudinais.
- Nível do menisco (do topo do tubo de Cu) deve ser otimamente 100-150 mm. Menisco raso causa zona de expansão térmica máxima próxima às placas de retenção (keeper plates), que tipicamente mantêm o tubo no lugar. Resistência das placas ao movimento externo gera deformações plásticas e distorção permanente indesejável. Níveis excessivamente profundos reduzem desnecessariamente tempo de residência da casca no molde.
- É desejável manter alta velocidade da água, tipicamente > 10-11 m/s porque: (i) face resfriada do tubo deve ser suficientemente fria relativa ao ponto de ebulição da água para suprimir ebulição nucleada, (ii) face quente não deve exceder faixa de ebulição do óleo lubrificante próximo ao menisco, e (iii) temperatura do Cu não deve exceder características de amolecimento, ditadas pelo tempo à temperatura, de um grau particular, pois isso leva a distorção permanente.
- Existem três tipos de suportes: (i) placas de retenção em fendas nos quatro lados, (ii) placas em dois lados próximos ao topo, (iii) suporte no topo e fundo. O segundo tipo em combinação com níveis rasos de metal resulta em distribuição não-uniforme ao redor da periferia. Isso é propício a desquadramento, comparado com primeiro e terceiro tipos.
- Qualidade da água de resfriamento é muito importante. Mesmo depósito de 20 µm tem influência devastadora na temperatura do tubo. Porque o depósito, relativo ao Cu, introduz grande resistência térmica ao fluxo de calor do tubo para água. Resultado mais imediato da má qualidade é distorção permanente. Frequentemente a severidade dos depósitos não é a mesma nas quatro faces. Isso porque a velocidade da água muda ao redor da periferia devido à variação nas dimensões do canal. Na raiz estão tolerâncias de componentes como jaqueta de água, tubo, carcaça e outras peças que determinam dimensões do canal.
Resfriamento Secundário
Abaixo do molde, o fio em movimento é resfriado por bancos de aspersores. O propósito é continuar remoção de calor e solidificação iniciada no molde sem gerar tensões de tração de magnitude suficiente para causar defeitos de forma, trincas superficiais ou internas.
Bicos aspersores são normalmente fixados a um cabeçalho vertical (riser), posicionado no centro de cada face. Mais frequentemente, bicos produzem padrão de cone cheio (redondo ou quadrado) embora cones ocos também sejam usados às vezes. Logo abaixo do molde, onde rolos de pé estão frequentemente localizados, um ou dois bicos por face dando padrão V são frequentemente usados. Comprimento da câmara de aspersão pode variar de 0,5 m a 5 m. Convencionalmente, aspersores operam no princípio de atomização por pressão: água forçada sob pressão através de orifício/bico e fragmenta em gotas. O design do sistema de resfriamento secundário depende primariamente de considerações de qualidade e requer conhecimento de fatores que influenciam transferência de calor por aspersão. Depende de três aspectos importantes: (i) efeitos do resfriamento por aspersão na geração de defeitos, (ii) remoção de calor dependente de variáveis como pressão, distância, tipo de bico, temperatura da superfície do fio e fluxo de água, e (iii) distribuição de água sobre a área de aspersão como função dos parâmetros mencionados.
Defeitos relacionados a aspersão em lingotes fundidos continuamente são trincas intermediárias (midway cracks), romboidia e trincas diagonais. A influência do resfriamento na formação de defeitos:
- Dependendo do perfil axial do resfriamento, grandes deformações de tração podem ser geradas na casca devido a gradientes térmicos variáveis. Reaquecimento dos lingotes após a câmara de aspersão é causa das trincas intermediárias.
- Intensidade do resfriamento afeta distribuição local de temperatura através da casca, que por sua vez altera propriedades mecânicas a alta temperatura e capacidade da casca de suportar abaulamento devido à pressão ferroestática do núcleo líquido.
- Excursão de temperatura de uma fatia transversal da casca, à medida que move-se através dos aspersores, pode influenciar precipitação de fases como nitreto de alumínio (AlN), que pode reduzir ductilidade a alta temperatura. Se, sob esta condição, a casca for submetida a grandes tensões de tração, como durante endireitamento, defeitos como trincas transversais podem ser gerados.
Existe relação entre taxa de remoção de calor por aspersores e variáveis. Coeficientes de transferência de calor são afetados por grande número de variáveis: tipo de bico, distância bico-fio, pressão, temperatura da água, temperatura da superfície. Destes, tipo, distância e pressão influenciam fluxo de água (litros/m²·s), que é a variável mais importante. Por outro lado, temperatura da água e da superfície afetam transferência diretamente. Sob condições normais (temperatura superficial 1200-700 °C), temperatura superficial tem pequeno efeito no coeficiente enquanto fluxo de água tem o maior efeito.
O lingote após resfriamento secundário move-se para seção de corte, onde é cortado no comprimento desejado por cisalhamento hidráulico ou tochas de corte.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas
- Dominando a Fundição de Precisão em Aço Inoxidável: Precisão, Durabilidade e Aplicações Industriais