



Redução Direta de Minério de Ferro (DIOS): Produção Eficiente de Ferro Gusa sem Coque
Processo de Redução Direta de Minério de Ferro (DIOS) para Produção de Ferro
A redução direta de minério de ferro (DIOS) é um processo de redução por fusão para produção de ferro gusa (ferro líquido). É um processo de dois estágios desenvolvido no Japão. Utiliza carvão não coquificável em forma de pó ou granular para fundir finos de minério de ferro em ferro líquido (ferro gusa), eliminando assim a necessidade de planta de fornos de coque e planta de sinterização. Os finos de minério são pré-reduzidos em forno de leito fluidizado e carregados no forno de redução por fusão junto com carvão não coquificável e fundentes. Oxigênio é soprado no forno de redução por fusão.
Os dois estágios do processo DIOS consistem em: (i) pré-redução de minério de ferro no forno de redução preliminar (PRF), e (ii) redução final e fusão no forno de redução por fusão (SRF). A pré-redução do minério é realizada em duas etapas utilizando o gás de exaustão do SRF. Cada etapa utiliza um reator de leito fluidizado projetado como forno vertical.
O desenvolvimento do processo DIOS iniciou em 1988 no Japão como projeto de pesquisa conjunto entre oito empresas siderúrgicas que, antes de 1988, vinham estudando o processo de redução por fusão individualmente. Este projeto foi patrocinado pelo MITI, o Ministério Japonês de Comércio Internacional e Indústria. Empresas japonesas e a Federação Japonesa de Ferro e Aço (JISF) apoiaram ativamente o desenvolvimento do processo no período de 1988 a 1996.
O estudo de tecnologia central necessário para a construção da planta piloto foi realizado no período de 1988 a 1990. Durante este período, tecnologias centrais foram estabelecidas, incluindo: (i) aumento da eficiência térmica do SRF, (ii) tecnologia de integração com PRF, (iii) tecnologia para descarga de escória líquida, e (iv) ampliação de escala do SRF. Uma planta piloto de 500 toneladas/dia baseada no conceito do processo foi construída e comissionada em 1993 nas obras de Keihin da NKK Corporation (agora parte da JFE Holdings). Para os testes da planta piloto, o SRF utilizado foi um conversor de oxigênio básico de 250 t modificado.
Testes da Planta Piloto e Estudo de Viabilidade
Os testes da planta piloto foram realizados no período de 1993 a 1995. A possibilidade de usar diretamente pó de minério de ferro, minério granular e carvão foi confirmada durante os testes. No entanto, durante os dois anos de teste, muitas experiências valiosas foram adquiridas, a maioria positiva e algumas negativas. As experiências negativas observadas foram:
- Baixo nível de pré-redução, geralmente abaixo de 30%. Isso trouxe grande pressão sobre o SRF.
- Movimento do minério de ferro no leito fluidizado não era suave e problemas de aderência foram observados no leito fluidizado do PRF.
Durante os testes da planta piloto, as especificações necessárias dos equipamentos foram determinadas. Com várias matérias-primas, as especificações de equipamentos e operação para alcançar alta eficiência térmica, como alternativa ao alto-forno, foram determinadas. Também a tecnologia de refrigeração a água do corpo do forno foi estabelecida. Um projeto conceitual e uma avaliação econômica (estudo de viabilidade) para instalações comerciais foram conduzidos. As condições das instalações e operações para provar a superioridade versus o alto-forno, conforme mostrado nos resultados da pesquisa, foram esclarecidas.
Baseado nos dados da planta piloto, um estudo de viabilidade foi realizado no Japão junto com parâmetros de desempenho para planta comercial de 6.000 toneladas/dia (capacidade anual de 2 milhões de toneladas). O fluxograma para esta planta está na Fig. 1. Quando comparado com a produção de 2 milhões de toneladas de ferro gusa pelo processo de alto-fornotou-se que: (i) custo de investimento é reduzido em 35%, (ii) custo de produção de ferro gusa diminui 19%, (iii) consumo de carvão fica na faixa de 730 a 750 kg/tHM (tonelada de ferro gusa), equivalente ao do processo de alto-forno, (iv) consumo líquido de energia diminui 3% a 4%, e (v) emissões de CO₂ no processo de produção de ferro diminuem 4% a 5%.
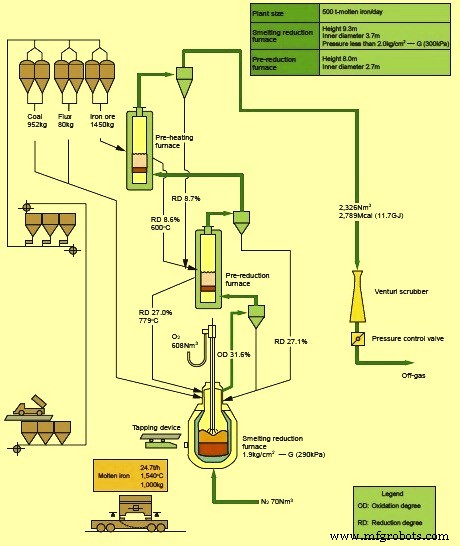
Fig. 1 Fluxograma de planta DIOS de 6000 toneladas por dia
Descrição do Processo
O processo DIOS tem as características de: (i) finos de minério de ferro e carvão podem ser usados diretamente, (ii) não há necessidade de coque e, portanto, não há restrição ao tipo de carvão usado no processo, (iii) o processo pode ser parado e reiniciado facilmente, oferecendo boa flexibilidade, e (iv) a intensidade de agitação do banho pode ser otimizada para maior grau de pós-combustão e melhor eficiência de transferência de calor.
Finos de minério de ferro (tamanho 0-8 mm) sem sinterização são pré-aquecidos a cerca de 500 °C na primeira etapa da pré-redução e reduzidos em cerca de 5% no primeiro de dois reatores de leito fluidizado operando em série e pré-reduzidos adicionalmente a cerca de 15% a 25% no segundo reator. Para esta pré-redução, gás de exaustão limpo do SRF é usado. A temperatura do minério de ferro atinge cerca de 800 °C durante a segunda etapa de pré-redução. O minério pré-reduzido é transferido ao SRF para redução final e fusão.
A maior parte do carvão não coquificável (tamanho inferior a 25 mm) necessária para o processo é carregada por gravidade no SRF. Oxigênio é injetado no SRF pelo topo para combustão do carvão primário e para pós-combustão. A lança de oxigênio é projetada para fornecer oxigênio de alta velocidade para oxidação de carbono (sopramento forte) e oxigênio de velocidade menor para pós-combustão no freeboard (sopramento suave) simultaneamente. O monóxido de carbono (CO) gerado é usado para pré-reduzir o minério de ferro no PRF. A temperatura no SRF é de cerca de 1500 °C. Nitrogênio é soprado no fundo do SRF para agitação do banho.
A redução de óxidos de ferro fundidos no SRF é promovida pelo carvão carbonizado (char), contendo carbono no ferro. Três camadas de material existem dentro do SRF: (i) camada superior consistindo de mistura de carvão e minério parcialmente reduzido, (ii) camada intermédia consistindo de escória fundida contendo chars de carvão e minério fundido, e (iii) camada inferior consistindo de ferro gusa. Poeira removida dos gases de exaustão do SRF e finos removidos dos gases que saem dos reatores de leito fluidizado (ambos dos PRFs) são injetados de volta no SRF. Além disso, uma pequena quantidade de finos de carvão, da ordem de 50 kg por tonelada de produção de ferro gusa, é injetada no gás de exaustão do SRF para resfriar o gás de exaustão. O carbono deste carvão reage com CO₂ do gás de exaustão para dar CO enquanto a dissociação da matéria volátil do carvão fornece CO e H₂. Esta quantidade adicional de CO e H₂ ajuda na pré-redução do minério no PRF.
O objetivo do processo é alcançar pós-combustão de cerca de 40% e pré-redução de cerca de 20% a 30%. Sob estas condições, o consumo de carvão espera-se em torno de 700 a 800 kg/tHM dependendo do tipo de carvão não coquificável. Normalmente o consumo de carvão é maior com carvões de alta matéria volátil.
O processo DIOS opera a pressão de 1 a 2 kg/cm² e usa alimentação superior de carvão e minério. Utiliza lança superior para injeção de oxigênio e tem sistema de leito fluidizado para pré-redução de minério de ferro. No SRF, a maior parte da redução ocorre em uma camada de escória espumante. O poder calorífico do gás de exportação é de cerca de 1000-1100 kcal/Nm³. Este gás pode ser usado para geração de energia.
Para o sucesso do processo DIOS, existem seis elementos básicos que precisam ser controlados, bem como a interação entre eles:
- Grau de pré-redução – Quanto maior o grau de pré-redução, menor a carga no SRF.
- Razão de pós-combustão – Determina o grau de pós-combustão dos gases em evolução no SRF. Usado para avaliar o potencial de geração de calor do SRF e também o potencial redutor do gás de exaustão na etapa de pré-redução. Praticamente, é determinado pela análise do gás de exaustão. Se a razão de pós-combustão é alta, o gás de exaustão saindo do SRF tem mais CO₂ e H₂O, diminuindo seu potencial como gás redutor. Observa-se que com cerca de 50% de pós-combustão e nível de pré-redução de 25% a 30%, boa eficiência do SRF pode ser alcançada. Alto valor de pós-combustão leva à utilização do valor combustível de CO e H₂ mais no próprio reator de fusão, diminuindo o consumo de carvão.
- Cinética de reação – Devido à sopragem de oxigênio no SRF, o tempo para conclusão do processo é curto e a cinética de reação é importante. A taxa de produção no SRF depende da cinética de reação.
- Eficiência de transferência de calor ou eficiência energética – Definida como a razão entre o calor efetivamente usado para fusão e o calor total gerado no SRF. Para melhor eficiência de combustível, é necessário que o calor gerado na pós-combustão seja efetivamente transferido para escória e ferro gusa para sustentar reações endotérmicas ali ocorridas e contrabalançar perdas de calor.
- Custo de produção – Para o processo ser competitivo, o custo de produção deve ser controlado para ser menor que o custo de produção de ferro gusa pelo processo de alto-forno.
- Aspectos ambientais – Emissões do processo devem ser controladas para oferecer vantagens sobre a rota do alto-forno.
Parâmetros do Processo e Consumos Específicos
Valores típicos para parâmetros do processo e consumo específico são dados na Tabela 1.
| Tabela 1 - Valores típicos para parâmetros do processo e consumo específico | |||
|---|---|---|---|
| Nº | Parâmetro | Unidade | Valor |
| 1 | Análise típica de carvão não coquificável | ||
| Matéria volátil | % | < 40 | |
| Carbono fixo | % | 60-88 | |
| Umidade | % | 4-6 | |
| Cinzas | % | 8-12 | |
| Enxofre | % | <0,6 | |
| Tamanho de partícula | % | <30 | |
| 2 | Pré-redução do minério | % | 20-30 |
| 3 | Consumo de oxigênio | Nm³/tHM | Cerca de 500 |
| 4 | Consumo de carvão | kg/tHM | 700-800 |
| 5 | Consumo de eletricidade | kWh/tHM | Cerca de 75 |
| 6 | Consumo de vapor de baixa pressão | kg/tHM | Cerca de 80 |
| 7 | Gás de exaustão | ||
| Quantidade | Nm³/tHM | Cerca de 1800 | |
| Poder calorífico | kcal/Nm³ | 1000-1100 | |
| 8 | Saída de energia | Mcal/tHM | Cerca de 1850 |
| 9 | Geração de vapor de baixa pressão | kg/tHM | Cerca de 700 |
| 10 | Geração de eletricidade | kWh/tHM | Cerca de 30 |
| 11 | Composição típica do gás de exaustão | ||
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
A qualidade típica do ferro gusa produzido pelo processo DIOS consiste em C - cerca de 3,5%, Si - menos de 0,05%, S - menos de 0,05%, e P - 0,10%. Tanto o ferro gusa quanto a escória são vazados através de um furo de vazamento.
Comparação do processo DIOS e processo BF quanto a balanço de energia e emissões de CO₂ é mostrada na Fig. 2.
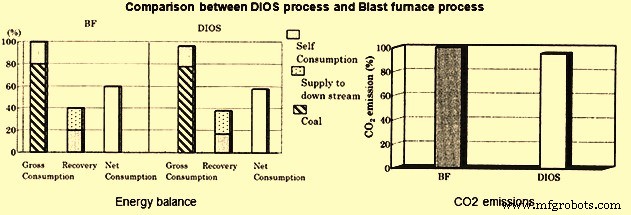
Fig. 2 Comparação entre processo DIOS e processo BF
Vantagens e Limitações do Processo
Vantagens
- Utiliza matérias-primas e combustível baratos (carvão não coquificável, poeiras internas, etc.).
- Elimina a necessidade de planta de sinterização e fornos de coque.
- Baixo custo operacional.
- Baixo consumo direto de energia elétrica.
- Menor consumo líquido de energia.
- Flexível quanto ao uso de matérias-primas e variações na taxa de produção, bem como parada e partida da planta.
- Compacto e necessita apenas investimento incremental pequeno.
- Custos de investimento estimados em cerca de 65% da produção equivalente de ferro gusa pelo processo de alto-forno.
- Estável e produz fornecimento de ferro gusa de alta qualidade.
- Contribui para uso eficaz da energia do carvão.
- Cogeração de energia é facilmente viável.
- Baixa carga ambiental (baixas emissões de SOx, NOx, CO₂, geração de poeira, sem vazamentos de gás de forno de coque).
Limitações
- Temperatura de vazamento é alta, na faixa de 1750 °C a 1800 °C.
- Desgaste de refratários é alto devido às altas temperaturas, resultando em alto consumo de refratários e alto tempo de parada para revestimento.
- Devido ao uso de três reatores (2 PRFs e 1 SRF), os controles do processo são um pouco complexos.
- Como o nível de pré-redução é baixo (menos de 30%), a carga no SRF é alta, tornando a operação do SRF muito crítica para o sucesso do processo.
- Falta experiência na operação de planta de escala ampliada na ausência de investimento em planta de escala ampliada.
Processo de manufatura
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Pelotas de Minério de Ferro: Processo de Produção e Tecnologias-Chave
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção