



Injeção de Plásticos Residuais em Alto-Forno para Recuperação de Energia
A reciclagem de plásticos residuais (PR) pela injeção em alto-forno (AF) é praticada em alguns AFs, especialmente no Japão e Europa. O uso de plásticos no AF também recupera energia dos PR, sendo às vezes considerado recuperação de energia. Processos de fabricação de ferro baseados em AF podem utilizar PR pelos seguintes métodos:
- Carbonização com carvão para produzir coque.
- Carregamento no topo do AF, embora isso gere alcatrão indesejado da decomposição dos plásticos no eixo.
- Gaseificação dos plásticos fora do AF. O gás de síntese resultante é injetado através dos tubos de vento (tuíres).
- Injeção como sólido através dos tuíres, de forma semelhante ao carvão pulverizado (CP). Normalmente feito como co-injeção de PR e carvão no AF.
A primeira tentativa de injeção de plásticos residuais (IPR) em AF foi feita na Usina de Bremen em 1994, com injeção comercial iniciando um ano depois. O primeiro sistema integrado para injeção de resíduos plásticos foi na NKK (agora JFE Steel) Keihin Works no Japão.
Vantagens da Injeção de Plásticos Residuais
A injeção de PR no AF apresenta várias vantagens ambientais, operacionais e econômicas:
- Redução da quantidade de resíduos plásticos destinados a aterros ou incineração.
- Menor consumo de coque e CP, economizando recursos de carvão. No entanto, nem PR nem CP podem substituir completamente o coque. A quantidade de coque substituída depende partly da qualidade dos PR.
- Economia de recursos energéticos. O benefício de recursos poupados de PR mistos é cerca de 11 Gcal/t.
- Redução nas emissões de CO₂, pois a energia de combustão dos PR é geralmente pelo menos tão alta quanto a do CP normalmente injetado, e sua maior razão H₂/C significa que menos CO₂ é produzido no AF da combustão e redução do minério.
- Menor consumo de energia, pois H₂ é agente redutor mais favorável que C. A regeneração de H₂ é mais rápida e menos endotérmica que a de monóxido de carbono (CO). Assim, IPR pode reduzir consumo de energia, o que também significa menores emissões de CO₂.
- Alta eficiência energética, pelo menos 80%. Cerca de 60% dos plásticos injetados são consumidos na redução do minério, e cerca de 20% da energia nos 40% restantes dos gases é utilizada como combustível na usina. Assim, a utilização de PR é eficiente no AF.
- PR tem menor teor de enxofre (S) e álcalis que carvão. Injetantes com baixo S são desejados pelos efeitos do S na qualidade do ferro-gusa (FG). Álcalis podem contribuir para degradação do coque, desintegração do sinter e deterioração do refratário do forno.
- Menores emissões de dioxinas e furanos. Emissões de dioxina na Usina de Bremen foram 0,0001–0,0005 ng/m³ de gás de exaustão, bem abaixo das normas. Tipicamente, nenhuma contaminação adicional do gás surge, então o gás de topo do AF pode ser usado na usina.
Desvantagens
As principais desvantagens são o custo de coleta e tratamento do material. PR vêm de muitas fontes (residências, indústria, agricultura), amplamente distribuídos. Coleta e tratamento são caros. Os resíduos são altamente heterogêneos, consistindo de misturas de vários tipos de plásticos. Diferentes plásticos precisam de processamento diferente. Plásticos com alto teor de cloro (Cl), como policloreto de vinila (PVC), precisam ser desclorinados, aumentando custos de preparação. Compostos de Cl podem corroer o refratário do AF e tubulações na planta de limpeza de gás de topo (GCP). O desempenho do AF é predominantemente governado pela qualidade e consistência dos PR, coque e minério.
A qualidade dos PR, como a do CP, influencia a qualidade do FG, estabilidade e produtividade do AF, e a composição do gás de topo. Uma vez injetados, o desempenho de combustão dos plásticos é importante, pois podem afetar adversamente a operação do AF.
Tipos de Plásticos
Plásticos são normalmente feitos de moléculas simples de hidrocarbonetos (monômeros) derivados de petróleo ou gás. Passam por polimerização para formar polímeros mais complexos dos quais os produtos são fabricados. Aditivos como antioxidantes, corantes e estabilizadores são adicionados para dar propriedades específicas.
Plástico é termo geral descrevendo uma gama de materiais. Existem mais de 20 grupos distintos com centenas de variedades. Classificam-se em dois tipos principais: (i) termoplásticos, e (ii) termofixos. O segundo tipo consiste em plásticos endurecidos por processo de cura. Uma vez fixados, não amolecem com aquecimento e não são adequados para injeção em AF. Incluem poliuretano, epóxi e resinas fenólicas.
Os principais tipos adequados para injeção em AF são termoplásticos, que amolecem quando aquecidos e endurecem no resfriamento. Consistem em cinco famílias principais: (i) polietileno (PE), incluindo PE de baixa densidade (PEBD) e alta densidade (PEAD); (ii) polipropileno (PP); (iii) tereftalato de polietileno (PET); (iv) policloreto de vinila (PVC); (v) poliestireno (PS), na forma de PS sólido e expandido (EPS).
Os AFs onde IPR foi realizada primeiro utilizaram plásticos de embalagens e recipientes. AFs injetam PR mistos, mas nem sempre definidos. Uma definição comum é que PR mistos incluem todas as embalagens plásticas não-garrafa.
PR é material altamente heterogêneo. Consiste principalmente de polímeros hidrocarbonetos combustíveis e aditivos. Estima-se que apenas 3% do carbono total usado como agente redutor permanece não oxidado. Os polímeros têm diferentes propriedades físicas e químicas. A composição química dos principais grupos poliméricos é dada na Tabela 1. Injetantes consistem de misturas desses grupos (e podem conter PVC). Para comparação, a composição do CP e óleo combustível injetante são dadas.
| Tabela 1 - Composição química típica de plásticos residuais, CP e óleo combustível | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Elemento | Unid. | PE | PP | PS | PET | PVC | Mistura PR | CP | Óleo comb. |
| Carbono | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Hidrogênio | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Enxofre | % | 0,03 | 0,90 | 0,97 | 2,23 | ||||
| Cinzas | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Cloro | % | 47,70 | 1,40 | 0,20 | 0,04 | ||||
| Potássio | % | 0,05 | 0,27 | 0,001 | |||||
| Sódio | % | 0,09 | 0,08 | 0,001 | |||||
O PR misto deve atender certos requisitos de especificação. Valores típicos: umidade ≤ 3%, cloretos ≤ 0,4%, tamanho de partícula ≤ 8 mm. Existem limites para metais pesados e traços, pois afetam qualidade do FG. Especificação típica na Tabela 2.
| Tabela 2 - Especificação típica para metais pesados e traços em plásticos residuais | ||
|---|---|---|
| Elemento | Unid. | Valor |
| Cloro | % | Menor que 2 |
| Enxofre | % | Menor que 0,5 |
| Mercúrio | g/t | Menor que 0,5 |
| Cádmio | g/t | Menor que 9 |
| Chumbo | g/t | Menor que 250 |
| Zinco | g/t | Menor que 1000 |
| Cobre | g/t | Menor que 1000 |
| Arsênio | g/t | Menor que 5 |
| Cromo | g/t | Menor que 500 |
| Níquel | g/t | Menor que 500 |
Propriedades dos Plásticos para Injeção
- Alta razão H₂/C (tipicamente maior que carvão). A injeção aumenta H₂ no AF e no gás de topo. Aumento de H₂ no gás do bucho baixa densidade do gás, reduzindo queda de pressão ou permitindo maior fluxo para mesma pressão. Como redução por H₂ é menos endotérmica que redução direta, há diminuição nos requisitos energéticos. A capacidade de H₂ e vapor d'água (H₂O) difundirem-se dentro e fora de partículas de carga é significativamente maior que CO e CO₂. Maior difusibilidade promove taxas de redução mais rápidas, especialmente a temperaturas mais baixas. A temperatura adiabática da chama do canal de corrida (RAFT) ótima também é menor devido ao maior H₂ no canal. No entanto, maior concentração de H₂ no eixo pode levar a maior quantidade de finos de coque no eixo, diminuindo permeabilidade.
- Alto poder calorífico (PC), em muitos casos maior que CP. PC típico: PE ~11 Mcal/kg, PS ~9,7 Mcal/kg, PET ~5,6 Mcal/kg, PVC ~4,5 Mcal/kg (variações amplas entre PVC rígido e flexível). Maior PC, maior calor fornecido, maior redução no consumo de coque.
- Baixos teores de S e álcalis (frequentemente menores que carvão).
- Baixas cinzas se não houver enchimento plástico (tipicamente menor que carvão, maior que óleo). Pouca escória adicional é produzida. Mas a injeção levou a aumento na queda de pressão (queda na permeabilidade), atribuída ao componente de cinzas dos PR. O alto ponto de fusão (~1750 °C) das cinzas significa que não formam escória facilmente.
- Alto teor de Cl se PVC presente. Quase todo o cloro sai do AF como ácido clorídrico (HCl), que pode corroer tubulações do gás de topo. PVC é tipicamente removido, embora processos de desclorinação tenham sido desenvolvidos. Teor de Cl da mistura PR tipicamente limitado a < 2%, ou seja, ~3% PVC. Preocupação expressa sobre possível formação de dioxinas e furanos via HCl gerado, mas medições no gás de topo mostraram baixos teores.
A resistência e dureza dos PR podem ser problema. Plásticos aglomerados de baixa resistência quebram facilmente durante transporte (podendo causar bloqueio e problemas de combustão, reduzindo eficiência de combustão - EC). O uso de PR no AF permite recuperação adicional de materiais ferrosos presentes em correntes de resíduos ricos em plásticos. Injeção de 1 kg de PR tipicamente substitui ~1,3 kg de CP e ~1 kg de óleo pesado no AF. Substituição de coque por IPR limitada a ~30%, embora valores de 40% tenham sido citados. AF precisa de qualidade consistente do injetante para operação estável. Portanto, a preparação dos PR é etapa essencial.
Preparação dos PR para Injeção
A qualidade dos injetantes de PR é importante não só para sua utilização no AF, mas também na preparação, manuseio e distribuição dos materiais ao forno. O injetante de PR é preparado e transportado a um silo de armazenagem. É então transportado pneumaticamente através de tubulações individuais ou via distribuidor aos tuíres individuais.
Dois dos requisitos mais críticos para uso bem-sucedido de PR no AF são sua disponibilidade e custos de processamento. Os resíduos são frequentemente altamente heterogêneos e misturados com outros materiais. Portanto, coleta e triagem de resíduos contendo resíduos plásticos é cara. O objetivo da planta de processamento é fornecer matéria-prima de qualidade consistente com tamanho de partícula requisitado e em quantidade suficiente. A extensão do processamento depende da condição em que o resíduo é recebido.
Materiais estranhos como metais e areia precisam ser removidos, pois podem causar problemas, incluindo abrasão em sistemas de injeção e elementos de moagem em moinhos, e menor qualidade do FG. Aditivos adicionados a certos produtos plásticos durante fabricação também podem levar a problemas de abrasão. Pequenas quantidades de papel, pedras e areia incluídas com plásticos não causam problemas, pois são descarregadas na escória do AF.
Material residual contém muitos tipos de plásticos que requerem triagem para tratamento separado. Isso aumenta custos de preparação. Além disso, custos são influenciados pelo tamanho de partícula requerido, que afeta eficiência de combustão e gaseificação dos PR. Automação, onde possível, ajuda a reduzir custos. O material coletado é normalmente separado em duas correntes: (i) plástico sólido, triturado, contaminantes metálicos removidos magneticamente, e então triturado em pedaços de 6–10 mm; (ii) plástico filme, cortado em pedaços, PVC removido por separação centrífuga, e então fundido e aglomerado pelo calor de atrito para formar pelotas de 6–10 mm.
Se IPR incluir resíduos municipais, o resíduo é tratado de forma similar (correntes sólida e filme). Pode haver necessidade de etapa de desclorinação. Pelotas de PVC separadas são aquecidas com coque em forno rotativo sob atmosfera de nitrogênio (N₂) a 300–350 °C, decompondo-as em hidrocarbonetos e ácido HCl. Hidrocarbonetos são separados do coque e injetados no AF. O HCl recuperado pode ser usado na usina ou vendido. A resistência de plásticos aglomerados e sua combustibilidade podem ser melhoradas pela adição de carbonato de cálcio (CaCO₃).
Na Europa, processo chamado Redop (REDuction of iron ore in BF by plastics from municipal wastes) foi desenvolvido. Lama da fração mista de plásticos (separada de resíduos municipais) é aquecida em reator agitado a 230–300 °C. O HCl liberado é neutralizado por adição de base solúvel em água diluída. Os plásticos desclorinados fundem-se em gotas, cujo tamanho é determinado pela agitação e traços de celulose ainda presentes. Ao resfriar, as gotas solidificam-se em grânulos com < 0,15% Cl adequados para injeção no AF.
Sistema de Injeção
O sistema transporta pneumaticamente e dosa os PR do silo através do vaso injetante, onde é pressurizado até ou acima da pressão do AF, às lanças de injeção nos tuíres. As lanças injetam PR em quantidades iguais através dos tuíres, dispostos simetricamente ao redor da circunferência do AF. Fator crítico no projeto do sistema de distribuição é garantir alimentação uniforme de redutor a cada tuíre sem flutuações na rota de entrega dos PR. Qualquer interrupção no fornecimento pode levar rapidamente a sérios problemas. Quanto maior a taxa de injeção, mais graves as consequências de interrupção não planejada.
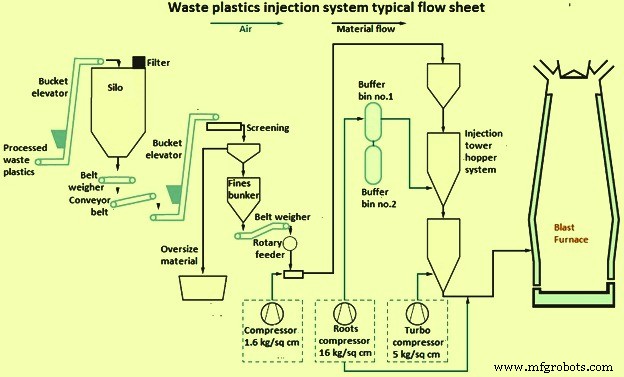
Se PR for injetado junto com CP, pode ser transportado: (i) através de sistemas de injeção e lanças completamente separados; (ii) através de sistemas separados para lança comum; (iii) como mistura. Na maioria dos casos, carvão e PR são transportados separadamente devido a diferentes tamanhos de partícula (carvão pulverizado, PR na faixa 1–10 mm) e densidades.
Pelo menos dois vasos injetantes são necessários para fornecer fluxo contínuo de PR ao AF. Basicamente, dois arranjos:
- Arranjo serial: vaso superior repõe periodicamente o inferior, que é mantido sempre sob pressão e injeta PR continuamente. Vasos são pesados continuamente e vazão controlada cuidadosamente. Incrustação dos silos por flocos de plástico pode ocorrer.
- Arranjo alternado: dois vasos injetam alternadamente. Operação sobreposta necessária para manter injeção durante troca.
PR dos vasos pode ser transportado: (i) por tubos individuais a cada tuíre, com quantidade controlada independentemente em cada tubo; (ii) por tubulação comum a distribuidor adjacente ao AF que divide igualmente o PR nos tubos individuais a cada tuíre. Vantagem do segundo método: distância entre planta de preparação e AF pode ser maior que com tubos individuais. Diferenças no roteamento dos tubos e divisão desigual nos pontos de divisão podem resultar em alimentação desigual aos tuíres. Desequilíbrios também causam desgaste desigual nos tubos e distribuidor.
Dependendo da razão PR/gás de transporte, o PR é transportado pneumaticamente do vaso aos tuíres em: (i) fase diluída, ou (ii) fase densa. Gás transportador usualmente ar comprimido. Velocidade do gás para PR em sistemas de fase densa: 3–8 m/s. Algumas usinas usam fase diluída para pelotas de plástico (até 10 mm).
A velocidade do gás transportador deve ser sempre superior à velocidade mínima de transporte para evitar bloqueios. Esta velocidade mínima depende de parâmetros incluindo pressão do sistema e diâmetro do tubo, que interagem entre si. Baixa velocidade em fase densa significa baixo desgaste de tubulações e componentes, enquanto alta velocidade em fase diluída pode levar a desgaste, particularmente em curvas. Taxa de desgaste determinada por dureza, forma e velocidade das partículas. Aglomerados plásticos têm forma irregular que pode causar erosão, enquanto pelotas extrudadas têm forma regular. Partículas de plástico triturado são mais duras que pelotas aglomeradas. Revestir partes dos tubos propensas à erosão com, por exemplo, material elastômero de uretano proporciona resistência à abrasão, além de retardar acúmulo de finos que podem levar a bloqueios.
Propriedades dos PR relacionadas a bloqueios em linhas de transferência: (i) teor de umidade que deve ser controlado para evitar bloqueios; (ii) presença de partículas ultrafinas. Distribuição de tamanho de partícula de plásticos mistos aglomerados é importante. Proporção de partículas < 250 micrômetros deve ser limitada a 1% quando especificação de tamanho é 0–10 mm e grânulos transportados em fase diluída. Para injeção estável, é essencial que ~50% dos plásticos injetados tenham tamanho superior de 6 mm. Uso de partículas fibrosas é difícil porque fibras aglomeram formando partículas maiores bloqueando tubos. Flocos de plástico também podem entupir tubos. Partículas podem carregar-se eletrostaticamente durante transporte, aderindo às paredes. Em casos graves, tubos podem bloquear, especialmente em curvas. Adição de material granular de fluxo livre pode influenciar o efeito.
Bloqueios podem ser reduzidos por melhorias no layout de tubos e sistemas de distribuição. O sistema tem métodos para detectar e limpar bloqueios. Linhas de transferência incluem portas de purga onde bloqueios são limpos, tipicamente com ar de alta pressão. Teste simples e prático é necessário para avaliar fluidez e manuseabilidade dos PR. Isso permite identificar materiais problemáticos antes de serem utilizados.
A lança de injeção injeta PR no tubo de sopro que leva ao tuíre. As partículas são imediatamente aquecidas pelo ar quente, inflamadas, gaseificadas e queimadas. O projeto e posicionamento da lança influenciam a EC dos PR. Problemas de bloqueio de lança e tuíre e fusão da ponta da lança podem ocorrer. Bloqueios são devidos principalmente ao PR sendo aquecido a temperatura onde se torna pegajoso e adere à superfície das lanças e tuíres. Existem procedimentos definidos para detectar e limpar esses bloqueios antes que causem problemas.
Combustão
Canais de corrida (raceways) são regiões vitais do AF embora seu volume total geralmente não exceda 1% do volume interno. Fornecem calor e agentes redutores ao processo. Injeção de PR afeta condições do canal, que por sua vez têm consequências fora dele. Partículas não queimadas deixando o canal podem causar problemas operacionais como permeabilidade reduzida, distribuições indesejáveis de gás e temperatura, erosão excessiva do coque, e aumento de carryover de char. A quantidade de char não queimado aumenta com taxas de injeção crescentes. Assim, o comportamento de combustão e gaseificação dos plásticos injetados no canal é fator importante para operação estável. O comportamento de combustão dos PR é mostrado na Fig. 2.
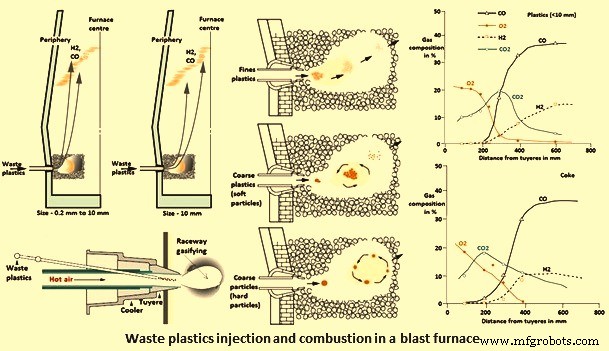
É óbvio que o AF pode consumir mais PR injetado que o combustido no canal, pois o material não queimado é consumido em outras partes do AF. A combustão de plásticos segue caminho similar ao CP, exceto que alguns tipos se decompõem termicamente em líquido combustível e gás volátil. Menos char é formado dos plásticos com menor teor de cinzas que carvão. Portanto, combustão de gás pode ser mais importante que combustão de char. Partículas de plástico têm baixa condutividade térmica, logo transferência de calor no canal é alta. Comportamento de combustão depende do tipo de plástico, suas propriedades (dureza/densidade) e tamanho. Partículas maiores têm maior tempo de residência no canal, ex.: 4–6 segundos para partículas de 7 mm.
São as características de combustão dos PR, e não a combustão do coque, que governam a composição do gás e distribuição de temperatura no canal, pois são preferencialmente combustidos. A Fig. 2 mostra como a composição do gás (incluindo H₂) varia em um canal simulado (modelo quente) quando PR são injetados. Para comparação, inclui composição para operação só com coque soprando apenas ar quente.
A extensão da combustão (EC), e portanto a quantidade de material não queimado transportado para fora do canal, depende de vários fatores: (i) propriedades dos PR, como teor de matéria volátil (MV), tamanho de partícula e densidade; (ii) condições operacionais, ex.: composição e temperatura do gás do AF, posição e projeto da lança.
Tipos de plásticos variam em composição, estrutura e grau de ordem (cristalinidade). Ex.: estruturas de PP, PS e PVC diferem de PE pois contêm metil (CH₃), benzeno e Cl respectivamente, como unidade repetitiva. PE consiste em longa cadeia de hidrocarbonetos alifáticos de monômero etileno. PEAD e PEBD têm estrutura molecular essencialmente similar, exceto ramificação da cadeia responsável pelas diferenças de densidade. Assim, o comportamento de decomposição térmica dos vários constituintes dos PR difere. Decomposição térmica do PE, como exemplo, favorece maior liberação de H₂ comparado a CO.
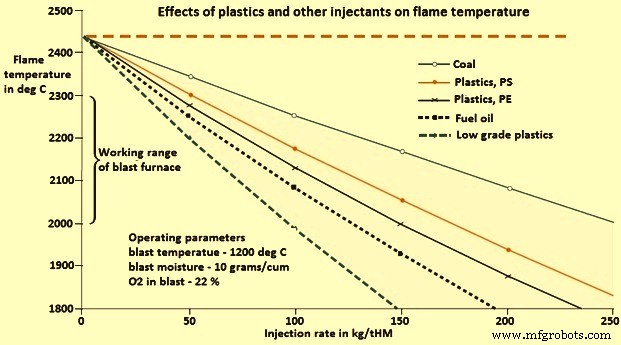
Injeção de plásticos baixa o RAFT pois promovem reações endotérmicas. IPR tem efeito de resfriamento mais forte que PCI, e o efeito depende do tipo de plástico. Polibutileno tereftalato (PBT) tem efeito de resfriamento maior que PE, que por sua vez é maior que PS. Taxas de injeção de 100 kg para plásticos de baixo grau e até 170 kg para PS são teoricamente possíveis sob condições constantes de tuíre sem queda de temperatura da chama abaixo de 2000 °C (Fig. 3). Aumento da temperatura do ar de sopro e/ou enriquecimento de O₂, e/ou diminuição da umidade do ar podem compensar o efeito de resfriamento dos PR.
Estudos de análise termogravimétrica (TGA) mostraram que o comportamento de pirólise de PS, PP, PBT, PEBD e PEAD são similares, com perda rápida de peso de hidrocarbonetos em faixa estreita de ~80–100 °C. Pirólise do PS começa e termina antes do PP, que por sua vez começa e termina antes do PE. Degradação térmica do PVC é mais complexa. Primeiro benzeno (C₆H₆) e depois Cl são liberados, seguido por degradação dos hidrocarbonetos restantes a temperatura similar aos outros plásticos. Além disso, PVC produz fração de char, diferente dos outros. Tem estrutura mais complexa. Em geral, PE (e alguns outros) decompõe-se termicamente em líquido combustível e gás volátil.
Alguns estudos mostraram que PVC produz char diferente de PEBD, PEAD, PP e PS (sem agente colorante), que não colorido não deixa resíduo sólido após pirólise, gerando grande quantidade de fuligem. PVC também produz muita fuligem, seguido por PS, PP e PE. PVC também mostra ignição mais rápida e tempos de pirólise e combustão mais curtos que PE, PP e PS de tamanho similar. Ignição mais rápida atribuída à menor "energia de ativação para degradação térmica" do PVC (20–33,5 kcal/mol vs 48–72 kcal/mol para outros). Diferenças no comportamento de pirólise entre plásticos também se devem a diferenças na estrutura química que alteram reatividade. Reatividade do PS > PP > PEBD/PEAD.
O desempenho de combustão dos PR é influenciado pelo tamanho de partícula. Para conversão completa e utilização efetiva, aquecimento, desvolatilização, pirólise e combustão das partículas devem ocorrer entre entrada no ar quente e fronteira do canal.
O comportamento de combustão dos diferentes PR varia. PE é regularmente usado como material substituto para investigar IPR no AF pela abundância de seus derivados nos PR. Temperatura de ignição do PE aumenta com tamanho de partícula (360 °C com 3–5 mm vs 380 °C com 6–10 mm) quando combustido em ar. Atribuído à maior área de superfície de contato das partículas finas com O₂. Portanto, partículas finas de plástico esperam-se ter EC maior que grossas.
Análise da concentração de CO₂ no gás gerado (medida frequente de EC) mostra que partículas maiores de PE sofrem combustão mais longe dos tuíres, levando mais tempo para combustão no AF que as finas. Devido à baixa condutividade térmica dos plásticos. Análise também mostra que, além de menor temperatura de ignição, PE tem tempo de queima menor e taxa de queima maior comparado ao carvão com tamanho 0,6–0,7 mm. Isso ocorre pois PE decompõe-se em gás combustível a altas temperaturas. Combustão do gás de pirólise com O₂ é reação gás-gás, mais rápida.
Estudo com combustão de PE e PR mistos em forno elétrico sob fluxo de ar quente e medição de CO e CO₂ no gás gerado mostrou que taxa de combustão de partículas menores de ambos materiais é mais rápida que maiores a 1200 °C, mas a 1250 °C, tamanho de partícula teve pouca influência. Como esperado, EC (termo razão de combustão, razão entre teor de C e C original) de partículas com mesmo tamanho é melhor a temperatura maior. Partículas menores têm EC maior nos primeiros 200–600 segundos, mas após este período a EC inverte: partículas maiores têm EC maior.
Adição de CaCO₃ melhora resistência de plásticos aglomerados, permitindo que partículas circulem por mais tempo no canal. Além disso, baixa ponto de fusão da escória formada, diminuindo queda de pressão no forno causada por deterioração da permeabilidade.
Estudo na Alemanha para comportamento de combustão de PR com mesma composição (76% C, 10% H₂, 8% O₂, 5% cinzas) e tamanho (3–6 mm) mas preparados de formas diferentes. Três tipos: aglomerado (fração após trituração e remoção de indesejáveis), granulado (após fusão a 100 °C) e re-granulado (após prensagem adicional, maior densidade). O plástico aglomerado (triturado) teve maior EC devido à maior área de superfície e menor densidade, seguido por granulado e re-granulado. EC de todos três tipos foi baixa pois partículas grandes não queimaram completamente no tempo de residência disponível.
O uso efetivo de PR precisa de mudanças operacionais para compensar alterações nos parâmetros do canal e seus efeitos em outras partes do AF (estado térmico, regime de escória e dinâmica de gás). Injeção até 10 kg/t FG não deve perturbar operação. Medidas para intensificar combustão na região tuíre/canal e aumentar taxas de injetante: (i) aumento de O₂ nos tuíres; (ii) ajuste da temperatura e umidade do ar de sopro.
O₂ pode ser adicionado ao tuíre por: (i) enriquecimento do ar quente; (ii) injeção através das lanças de PR; (iii) lanças separadas de O₂. Adição de O₂ significa mais O₂ disponível para combustão dos PR no canal. Assim EC aumenta. No entanto, influência do enriquecimento de O₂ na EC é limitada.
Enriquecimento de O₂ do ar quente produz redução no fluxo de gás do bucho e aumento na temperatura da chama. O primeiro efeito ajuda a contrabalançar aumento na resistência da carga (menor permeabilidade) e queda de pressão associada a altas taxas de injeção. O segundo compensa efeito de resfriamento da decomposição dos voláteis dos PR. Teores de CO e H₂ também aumentam com enriquecimento, resultando em melhor redução do minério no eixo central. O PC do gás de topo normalmente melhora com enriquecimento.
Limite inferior de enriquecimento geralmente determinado pela quantidade necessária para manter RAFT requerido, com mais O₂ necessário à medida que teor de MV dos PR aumenta. Se temperatura da chama ficar muito alta, descida da carga pode tornar-se errática. Temperatura muito baixa dificulta combustão de PR e fusão da carga. Limite superior depende de manter temperatura de gás de topo suficiente. À medida que O₂ aumenta, fluxo de massa de gás no AF diminui, diminuindo fluxo de calor para região superior para secagem da carga. Limite superior da temperatura de gás de topo também governado pela necessidade de proteger equipamentos de gás de topo. Outras limitações incluem custo e disponibilidade de O₂.
Medida chave para combustão em altas taxas de injeção é alta temperatura do ar de sopro. Enriquecimento de O₂ desempenha papel mais importante como meio de controle de fluxo de gás no AF que controle de combustão de PR. Geralmente, temperatura de ar quente mais alta é medida mais econômica que enriquecimento de O₂, pois permite menor consumo de O₂. Temperaturas de ar aumentadas também reduzem consumo de coque. PR tem efeito de resfriamento mais forte na temperatura da chama que carvão.
Embora aumento da temperatura do ar eleve RAFT com injeção de PE, estudo encontrou que independentemente da temperatura do ar (900, 1000, 1100 °C) e enriquecimento (0,7% e 1,2%), o RAFT máximo alcançável é ~1950 °C. Isso sugere que temperatura do ar e enriquecimento afetam apenas cinética de combustão (taxas), não termodinâmica, desde que partículas comecem a queimar, a temperatura máxima relacionada à entalpia de combustão permanece constante.
Redução da umidade do ar pode ajudar a compensar efeitos de resfriamento da IPR. Se RAFT tornar-se excessivo, umidade pode ser aumentada. Aumento da umidade do ar quente significa mais H₂ no gás do bucho para redução do minério. RAFT ótimo em AFs operando com maiores teores de H₂ pode ser menor que em AFs com menor H₂. Além disso, velocidade do ar pode ser ajustada para não só melhorar combustão de PR, mas manter comprimento necessário da zona de canal, crítico para boas condições no cadinho.
Char Não Queimado
Com aumento da taxa de injeção, a combustibilidade dos PR tende a diminuir resultando em material não queimado (char, finos e cinzas volantes) deixando o canal. Parte deste material, junto com detritos de coque, acumula-se no fundo do canal, no "ninho do pássaro", dificultando fluxo de gás ascendente e sólidos arrastados nesta área. A maioria é varrida para cima onde pode acumular-se sob a zona coesiva, diminuindo permeabilidade e produtividade do AF.
Mudanças na permeabilidade da zona inferior podem afetar qualidade do FG e viscosidade da escória. Material não queimado tende a acumular em posições onde grandes mudanças no fluxo de gás ocorrem. Finalmente é arrastado ao fluxo, passando pelas fendas de coque da zona coesiva, e subindo o eixo, onde pode influenciar permeabilidade da carga, e finalmente emitido com gás de topo. Taxas maiores de injeção também aumentam volume de gases de combustão, mudando fluxo de gás e carga térmica na parte inferior. Além disso, mais escória é produzida.
A deposição de material fino não queimado é fenômeno complexo consistindo de vários mecanismos de geração, reações, fluxo multifásico, acúmulo e re-entrainment. Diferentes modelos de fluxo de gás foram desenvolvidos para entender e prever comportamento de material fino no AF. Com padrões adequados de carregamento da carga (como carregamento central de coque) e uso de coque mais forte, muitos problemas de fluxo de gás foram resolvidos.
A experiência mostrou que a maior parte do char não queimado é consumida dentro do AF. Três mecanismos: (i) gaseificação com CO₂ e H₂O; (ii) reação com ferro líquido (carbonetação); (iii) reação com escória. É vantajoso se char não queimado participa nas reações de redução do minério, substituindo mais coque e baixando sólidos não queimados no gás de topo.
Reação de chars com CO₂ e H₂O começa no canal, mas como tempo de residência para partículas finas é muito curto para reação apreciável, gaseificação ocorre principalmente no eixo do AF. Reações de char C com CO₂ (Boudouard) e H₂O são mais lentas que combustão de char. Chars de PR e coque competem por CO₂ e H₂O. Chars de PR são mais reativos que de coque e são preferencialmente gaseificados. Assim, degradação do coque pela reação de Boudouard diminui com taxas crescentes de IPR.
Relatou-se que taxa de gaseificação por CO₂ de char de PR aglomerado (diâmetro 400–500 micrômetros) é ~10 vezes maior que char de CP (50 micrômetros), apesar do tamanho maior. Taxas determinadas por termobalança. Taxa de gaseificação de char de PVC também ligeiramente maior que char de CP. Também relatou-se que taxa de reação de char não queimado de PR (300–400 micrômetros) é cerca de metade da de char de CP (50 micrômetros). Embora char de PR tenha maior tempo de residência no leito de coque compactado devido ao tamanho maior, tem pequena taxa de gaseificação devido à área específica relativamente pequena. Portanto, pode acumular-se na parte inferior, diminuindo permeabilidade, a menos que EC no canal seja alta.
A reatividade do C no char não queimado a CO₂ e H₂O depende não só de sua área de superfície (tamanho de partícula) mas também de sua estrutura e composição, e condições operacionais. Também, como tempo de residência em altas temperaturas é curto no AF, gaseificação ocorre principalmente a temperaturas decrescentes no eixo. Propriedades do char mudam à medida que sobe no AF, e assim sua reatividade. Atmosfera reagente não é uniforme, ex.: concentrações de CO, CO₂, H₂ e H₂O variam em diferentes locais. Injeção de PR aumenta concentração de H₂ no gás do bucho. Como taxa de reação de redução por H₂ é maior que por CO, extensão da reação de Boudouard diminui à medida que H₂ do bucho aumenta. CO₂ e H₂O estão na parte superior devido à redução de óxidos de ferro. Nestas condições, gaseificação de char por CO₂ provavelmente controlada pela taxa de reações químicas. Na parte inferior, gaseificação é parcialmente controlada por difusão. Portanto, taxa global de gaseificação provavelmente influenciada pela reatividade química do char a CO₂ nesta região. Reatividade do char a CO₂ influenciada por sua estrutura química, com estruturas menos ordenadas mais reativas.
A presença de certos minerais na cinza do char, como Fe e álcalis, pode catalisar reação de gaseificação por CO₂, enquanto outros, como SiO₂ e Al₂O₃, podem retardar. Dependendo da composição, cinza também pode retardar conversão de C devido a bloqueio de partículas de char como resultado de maior proporção de formação de escória na partícula. Na parte inferior, álcalis condensados dos gases recirculantes podem ter efeito catalítico. Perda de C por gaseificação aumenta teor de cinza do char. Em geral, PR têm menor teor de cinza (minerais) que CP e assim são mais propensos a serem consumidos dentro do AF.
Carbonetação do FG começa na fase sólida dentro da zona coesiva, e continua durante descida das gotas de metal através do coque ativo, deadman e cadinho. Char não queimado e material fino deixando o canal podem contatar metal líquido gotejante nas zonas de bucho e cadinho. C e outros elementos (Fe, Si, S) dissolvem-se do char no ferro líquido influenciando composição do FG. Dissolução de C contribui para carbonetação do ferro líquido, e controla nível de consumo de char pelo FG. Torna-se crítico quando EC é baixa. Se FG próximo à saturação quando atinge deadman e cadinho, material não queimado não pode ser consumido, diminuindo permeabilidade nestas regiões. C vem de materiais PR não queimados e coque.
Dissolução de C de char não queimado no metal líquido é influenciada por condições operacionais e:
- Tamanho de partícula do char – Char não queimado mantendo forma pulverizada reage muito pouco com metal e escória pois não penetra nos líquidos. Se aglomerado em partículas maiores ou capturado por pedaços maiores de coque, comporta-se como coque de bucho e carboneta metal até saturação. Amostra de sonda de tuíre em AF na Austrália indicou que partículas ultrafinas de char de carvão podem reagir com metal gotejante, sendo mais prontamente dissolvidas que partículas ultrafinas de coque. Experimentos mostraram que taxa de dissolução de C de char de carvão, mesmo em tamanhos maiores, é processo mais lento que de coque.
- Estrutura do char – Taxa de dissolução melhora à medida que estrutura de C torna-se mais ordenada.
- Matéria mineral do char – SiO₂, Al₂O₃ e MgO retardam cinética de dissolução de C, enquanto CaF₂ e óxidos de Fe aumentam taxa. Efeito de CaO menos claro. Reação de Ca com S no metal produz camada de CaS (sulfeto de cálcio) que inibe transferência de C. Temperatura de fusão de cinzas (AFT) também é mecanismo controlador que limita dissolução de C. Formação de camada de cinza no material carbonáceo reduz área de superfície disponível, retardando taxas. AFT baixa permite remoção fácil da cinza como escória líquida. Resulta em exposição constante de superfície fresca de C ao FG, permitindo transferência de massa de C para ferro líquido.
- Composição do metal líquido – Muda com tempo. Taxa de dissolução de C tipicamente diminui à medida que teor de C do metal aumenta. Teor de S mais alto também retarda dissolução. Combustão de PR e coque libera óxidos de enxofre (SOx) que podem reagir com metal e escória descendentes. Menos problema com PR pois tipicamente têm menor S que carvão e coque.
Char não queimado, cinzas, finos e coque podem interagir com escória gotejante. Composição da escória muda à medida que desce no AF, com concentração de óxido de Fe continuamente reduzida. Reações na interface entre char sólido e escória líquida desempenham papel principal no consumo de char, pois influenciam cinética de reações de redução e área de contato entre escória e char.
Fatores influenciando interações char-escória: composição da escória, teor de C do char, teor e composição de cinza do char, e condições operacionais. Consumo de char por escórias ocorre basicamente através de:
- Redução de óxidos de Fe na escória por C do char – Características de molhabilidade têm efeito significativo no mecanismo dominante. Molhabilidade varia com composição, temperatura, tempo e material carbonáceo. Varia com tempo pois redução de FeO na escória por char e dissolução de componentes de cinza do char na escória resultam em variações contínuas nas composições. Aumento de temperatura normalmente resulta em molhabilidade melhorada na interface escória/C. Taxa de redução geralmente aumenta com aumento de FeO na escória (2–10%) e temperatura (1300–1600 °C).
- Redução de SiO₂ na escória por C do char – Função da temperatura. < 1500 °C, apenas redução de FeO. > 1500 °C, ambos SiO₂ e FeO reduzidos, aumentando consumo de char. SiO₂ reduzido por C, via SiO gasoso, a Si ou carbeto de silício (SiC). Auto-redução de SiO₂ na cinza do char por C também ocorre, consumindo mais char. Cinética de redução de SiO₂ influenciada pela molhabilidade de chars por escórias. Molhabilidade melhora com aumento de SiO₂ na escória e temperatura (1500–1700 °C). Maiores quantidades de SiO₂ e FeO na cinza do char facilitam interações escória/C, melhorando consumo destes óxidos.
- Interação entre componentes na escória e char – Leva à assimilação de componentes de cinza do char como S. Além disso, redução de MgO na escória por C do char pode levar a consumo adicional. Auto-redução de óxidos na cinza do char por C também contribui.
Presença de char não queimado na escória pode interferir na descarga aumentando viscosidade, enquanto assimilação de char normalmente aumenta fluidez da escória do bucho. Mudanças na mobilidade da escória afetam posição e forma das zonas fluida e coesiva. Alta viscosidade da escória ao redor dos tuíres leva a sérios problemas de fluxo de gás. Viscosidade da escória é função complexa de composição, temperatura e pressão parcial de O₂. Assim como char e coque não queimados, cinzas não queimadas dos PR podem interagir com escória. Todos estes materiais carbonáceos contribuem óxidos para a escória. Em geral, maiores quantidades de SiO₂ ou Al₂O₃ (componentes ácidos) aumentam viscosidade, enquanto basicidade maior (maior CaO ou MgO) baixa viscosidade por despolimerização da rede de silicatos. Viscosidade diminui com aumento de FeO (0–20%) em basicidade fixa. Basicidade normalmente determinada pela razão CaO/SiO₂. Como escórias não assimilam completamente char e cinzas na região do bucho, escória do bucho normalmente tem basicidade maior que escória de descarga. Adição de fundentes pode ajudar a resolver problemas de formação de escória.
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Injeção de Gás de Coqueria no Alto-Forno: Eficiência e Redução de CO2
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno