



Usinagem Não Convencional: Requisitos, Tipos, Vantagens e Limitações
A usinagem convencional (tornear, fresar, retificar) usa ferramenta física em contato com a peça, limitada pela dureza da peça vs ferramenta, desgaste de ferramenta, geometrias complexas e acabamento. A Usinagem Não Convencional (UNC) remove material por energia térmica, eletroquímica, química ou mecânica de alta energia, sem contato ferramenta-peça (ou com meio intermediário), superando essas limitações.
Motivadores (Requisitos) para UNC
- Usinar materiais muito duros (metal duro, cerâmica, aço endurecido, PCD, CBN) onde ferramentas convencionais falham ou são antieconômicas.
- Geometrias complexas, cavidades profundas, formas 3D livres inacessíveis a ferramentas rotativas.
- Exigência de acabamento superficial superior e tolerâncias micrométricas/nanométricas.
- Peças sensíveis ao calor (tratamento térmico prévio, distorção térmica inaceitável) ou onde calor altera propriedades.
- Peças finas, flexíveis, frágeis que não suportam forças de corte mecânicas de fixação/usinagem.
Principais Tipos de Usinagem Não Convencional
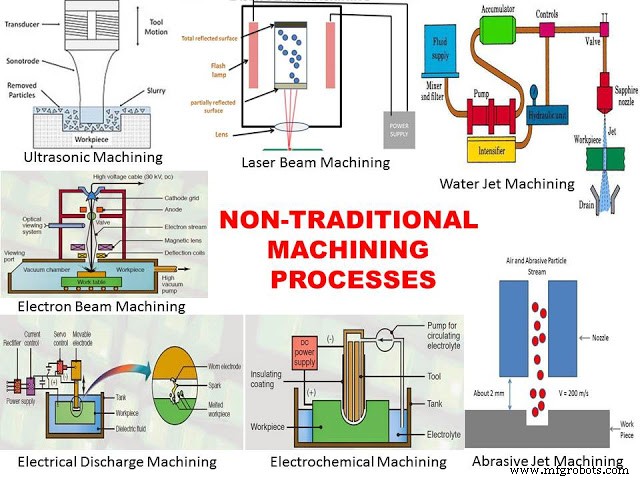
1. Eletroerosão a Penetração / Fio (EDM - Electrical Discharge Machining)
Faísca elétrica controlada (descarga) entre eletrodo (ferramenta) e peça (ambos condutores) imersos em fluido dielétrico. Remoção por erosão por faísca e vaporização. Ideal para matrizes, moldes, furos profundos, engrenagens internas, materiais endurecidos.
2. Usinagem Eletroquímica (ECM - Electrochemical Machining)
Dissolução anódica controlada (Lei de Faraday). Peça = Ânodo (+), Ferramenta = Cátodo (-). Eletrólito (ex: NaCl aq.) flui no interstício. Inverso da galvanoplastia. Sem desgaste de ferramenta teórico. Altas taxas de remoção em materiais condutores. Turbinas, perfis complexos.
3. Usinagem Ultrassônica (USM - Ultrasonic Machining)
Vibração ultrassônica (20-30 kHz, 25-50 µm) transmitida à ferramenta → acelera partícula abrasiva em slurry (água + SiC, B₄C, Al₂O₃) → micro-impactos removem material por fratura frágil. Para materiais duros/frágeis (vidro, cerâmica, carbureto, quartzo), condutores ou não. Sem calor.
4. Jato Abrasivo (AJM - Abrasive Jet Machining)
Jato de gás (ar, CO₂, N₂) carrega partículas abrasivas (50 µm) alta velocidade (200 m/s) → erosão por fratura frágil/microcorte. Corte de perfis, desbaste, materiais frágeis/duros. Baixa taxa de remoção.
5. Usinagem a Laser (LBM - Laser Beam Machining)
Feixe laser focalizado (CO₂, Nd:YAG, Fibra) → alta densidade de potência (10⁶-10⁹ W/cm²) → fusão/vaporização/ablação. Metais, não metais, diamante. Corte 2D/3D, furação micro, marcação, soldagem. Automação fácil (CNC/robô).
6. Usinagem a Feixe de Elétrons (EBM - Electron Beam Machining)
Feixe de elétrons focalizado (1/2 c) em vácuo alto → energia cinética → calor → fusão/vaporização. Furos micro (0,1-2 mm), qualquer dureza. Vácuo = custo/complexidade alto. Aeronáutica, nuclear.
7. Jato de Água / Jato de Água Abrasivo (WJM / AWJM)
Jato água ultra-alta pressão (3000-4000 bar, 600 m/s) → erosão. Água pura: materiais moles (borracha, compósitos, alimentos). + Abrasivo (granada, Al₂O₃): metais, pedra, vidro, compósitos. Sem zona afetada pelo calor (ZTA). Ecológico.
Vantagens e Desvantagens Gerais da UNC
Vantagens
- Alta precisão e acabamento (freq. elimina retífica).
- Sem ferramenta de corte física → zero desgaste de ferramenta (exceto USM/AJM/WJM bico).
- Sem cavacos macroscópicos (pó, vapor, lodo) → limpeza fácil, reciclagem.
- Operação silenciosa (baixo ruído).
- Fácil automação/CNC/robótica.
- Geometrias livre-forma, cavidades, furos de alta relação L/D.
- Usina qualquer dureza (condutividade elétrica/thermal necessária para alguns).
Desvantagens
- Alto investimento inicial (CAPEX) e custo operacional (energia, consumíveis, manutenção).
- Mão de obra altamente qualificada (programação, física do processo).
- Baixa taxa de remoção de material (MRR) vs usinagem convencional de desbaste.
- Alto consumo de energia específica (J/mm³).
- Não econômico para produção em massa de geometrias simples (estampagem, forjamento, usinagem convencional vencem).
- Restrições de material (ECM/EDM: só condutores; LBM/EBM: reflexividade/condutividade térmica).
A UNC complementa, não substitui, a usinagem convencional. A decisão técnica-econômica baseia-se: Dureza vs Geometria vs Tolerância/Acabamento vs Volume vs Investimento.
Processo de manufatura
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem por Atrito (Friction Welding): Princípios, Métodos, Tipos, Aplicações, Vantagens e Desvantagens
- Máquinas de Descarga Elétrica (EDM): Tipos, Vantagens e Desvantagens Explicados
- Indústria 4.0: Benefícios, Riscos e Desafios de Implementação
- Dominando a Usinagem Não Tradicional: Técnicas Avançadas e Aplicações
- Usinagem Tradicional vs. Não Tradicional: Principais Diferenças Explicadas