



Soldagem por Atrito com Mexida (FSW): Funcionamento, Aplicações, Vantagens e Desvantagens
Soldagem por Atrito com Mexida (Friction Stir Welding – FSW)
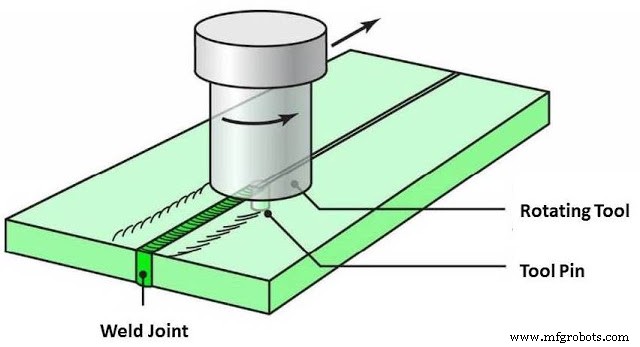
A FSW, inventada pelo TWI (Reino Unido) em 1991, é um processo de estado sólido em que uma ferramenta rotativa não consumível (pino + ombro) é inserida na junta entre duas chapas e avança ao longo da linha de solda. O atrito entre o ombro/ pino e a peça gera calor (0,7–0,9 Tm), plastificando o material. A pressão axial e o movimento da ferramenta promovem fluxo plástico severo e mistura do material das duas chapas atrás do pino, forjando uma junta de grão fino, isenta de defeitos de fusão. É o processo de escolha para ligas de Al (incluindo séries 2xxx, 7xxx, 6xxx "não soldáveis" por fusão) e cada vez mais para Mg, Ti, aço e dissimilars.
Princípio Termomecânico
A ferramenta (geralmente aço ferramenta H13, PCBN para aços/Ti, W-Re para altas T) tem dois elementos ativos:
- Ombro (shoulder): Gera ~80–90% do calor por atrito superficial; contém o material plastificado (evita expulsão); forja a superfície superior da solda.
- Pino (pin/probe): Perfil filetado/ranhurado/cilíndrico; penetra na junta, mistura material das duas chapas (lado avanço/retrocesso), define a profundidade de penetração.
O material à frente do pino é aquecido e empurrado para os lados e para trás; atrás do pino, sofre forjamento a quente sob o ombro, consolidando-se com grão fino equiaxial (recristalização dinâmica). A assimetria entre lado de avanço (advancing side) e lado de retrocesso (retreating side) cria microestruturas distintas (nugget, TMAZ, HAZ).
Parâmetros Críticos de Processo
- Velocidade de rotação (RPM): 200–2.000 rpm (Al); define geração de calor.
- Velocidade de avanço (travel speed): 50–3.000 mm/min; define aporte de calor linear (heat input ∝ RPM/v).
- Força axial (plunge force / Z-force): 5–50 kN; garante penetração, contenção, forjamento.
- Inclinação da ferramenta (tilt angle): 0–3° (traseira) — essencial para forjamento adequado da superfície superior.
- Profundidade de imersão (plunge depth): Controla penetração do pino e pressão do ombro.
- Geometria do pino: Filetes (scroll), ranhuras, flats, taper — otimizam fluxo de material, torque, propriedades.
Sequência Operacional
- Fixação rígida das chapas (backing bar + grampos) — forças axiais/radiais altas.
- Posicionamento da ferramenta; imersão (plunge) até ombro contactar superfície.
- Dwell (tempo de aquecimento estático) — opcional, para térmico uniforme.
- Avanço da ferramenta ao longo da junta (traverse).
- Retração da ferramenta ao final → deixa furo de saída (exit hole) no final da solda.
- Remoção; inspeção (visual, US, RX, tração).
Aplicações Principais
- Aeroespacial: Tanques de combustível (Falcon 9, Delta IV, Ariane, SLS), painéis de fuselagem Al-Li, asas, estruturas de lançamento. Substitui rebitagem → peso -15–25%, custo -30–50%.
- Automotivo: Rodas de Al forjado, chassis/quadros Al (Audi A8, Tesla Model S/Y rear underbody), bandejas de bateria (EV), trocadores de calor.
- Naval/Offshore: Painéis de convés, anteparas, estruturas de Al (navios rápidos, LNG carriers).
- Ferroviário: Vagões de carga/passageiros Al, perfis extrudados longos.
- Eletrônica/Energia: Barramentos (bus bars) Cu/Al, dissipadores de calor, carcaças de inversores, trocadores de calor microcanal.
- Dissimilars: Al/aço (para-choques, pilares B), Al/Mg, Cu/Al (terminais), Ti/Al (aero).
Vantagens
- Estado sólido → sem porosidade, trincas de solidificação, segregação; ZTA fina.
- Propriedades mecânicas superiores: tenacidade, fadiga, resistência à corrosão (especialmente Al 2xxx/7xxx).
- Baixa distorção (baixo heat input, simetria térmica).
- Sem consumíveis (arame, gás, fluxo, eletrodo) — custo operacional baixo.
- Altamente automatizável (CNC, robô, gantry); repetibilidade excelente.
- Amigável ao meio ambiente: sem fumos, radiação UV, ruído moderado.
- Juntas longas, curvas, 3D, multi-eixos; espessuras variáveis (tapered sheets).
- Une ligas "não soldáveis" por fusão (Al 2024, 7075, 7050).
Desvantagens / Limitações
- Furo de saída (exit hole): Requer design (run-out tab, taper pin, bobbin tool FSW) ou usinagem posterior.
- Fixação complexa e rígida: Forças axiais (Z) e laterais (X/Y) altas; backing bar essencial.
- Custo inicial alto: Máquina dedicada (rigidez, controle de força), ferramentas (PCBN caro para aço/Ti).
- Menos flexível que arco: Não faz juntas de canto, T, sobreposição simples sem adaptações; não preenche gaps.
- Lento para chapas grossas (>25 mm): Requer multi-passadas ou variantes (Bobbin FSW, Stationary Shoulder FSW).
- Materiais não forjáveis / alta Tm: Difícil para aços ferramenta, superligas, cerâmicas.
- Defeitos específicos: Tunnel defect (penetração insuficiente), kissing bond (ligação fraca na linha central), hooking (ondulação interface), flash excessivo.
Variantes Avançadas: Bobbin Tool FSW (dois ombros, sem backing bar), Stationary Shoulder FSW (omero fixo, só pino gira — melhor superfície), Ultrasonic-Assisted FSW, Laser-Assisted FSW (pré-aquecimento), FSW robótico (braço articulado).
Processo de manufatura
- Soldagem por Fricção Explicada: Processo, Benefícios e Aplicações
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Funcionamento da Soldagem por Atrito: Guia Profissional Passo a Passo
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens