



Automatizando Job Shops: Aumente Produtividade e Reduza Custos
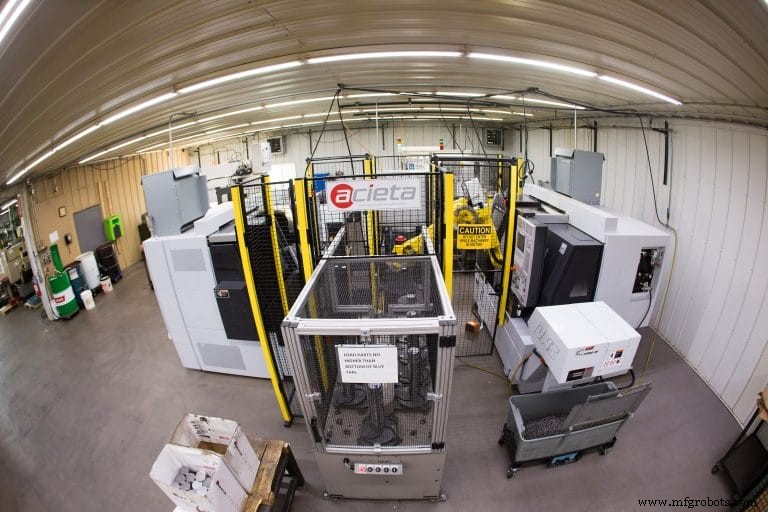
Um único operador pode às vezes cuidar de múltiplos robôs, cada um dos quais está cuidando de múltiplas máquinas — tudo soma!
Se "automação" é o zumbido constante que você ouve de praticamente todos em metalurgia estes dias, donos de job shops podem ser as únicas pessoas gritando "Não!" Ou pelo menos "Espere!" Como, eles perguntam, você pode automatizar custo-efetivamente peças de baixo volume, alta variedade? No entanto, não é apenas viável, mas provavelmente necessário.
Como Steve Alexander, vice-presidente de operações na Acieta LLC, um integrador de automação com localizações em Waukesha, Wis., e Council Bluffs, Iowa, colocou, "Os EUA lideram o mundo em manufatura, mas também têm um dos maiores custos horários de mão de obra de manufatura. Job shops não estão apenas competindo com outras oficinas locais por negócios, eles também estão competindo com outros países. Automação pode baixar seus custos para que possam competir melhor."
Ele adicionou que a demanda por capacidade de manufatura está superando a oferta de mão de obra disponível e "job shops podem achar difícil competir com oficinas de máquinas maiores e mais estabelecidas" por talento cada vez mais caro. Mas um robô pode atender múltiplas máquinas e, em alguns casos, um único operador pode atender múltiplos robôs, cada um dos quais está atendendo múltiplas máquinas.
"Isso libera operadores para realizar operações secundárias, como rebarbar peças, montar ou gastar mais tempo em verificações de qualidade", disse Alexander. Para citar apenas dois exemplos, a Central United em Newburg, Wis., usa um único robô FANUC M-20iB para atender dois tornos. Outro cliente da Acieta em New Berlin, Wis., usa um único robô FANUC R-2000iB para atender quatro máquinas. "Em ambas as instâncias, há apenas um único operador responsável por carregar peças brutas na esteira ou estação de fila para o robô pegar."
Alexander adicionou ainda outra razão convincente para automatizar: ergonomia. "Lesões no local de trabalho são uma preocupação para qualquer tamanho de oficina. Algo tão simples quanto carregar uma peça em um mandril de torno pode rapidamente se transformar em uma lesão por esforço repetitivo para um operador quando esse processo é repetido centenas de vezes por dia. Entre tempo perdido e reivindicações, essas lesões custam às empresas bilhões de dólares por ano. Robôs propriamente integrados podem remover um processo repetitivo do operador, melhorando assim o bem-estar do funcionário."
Opções e Integradores
Até aqui tudo bem. Mas como John Lucier, gerente de automação para Methods Machine Tools Inc., Sudbury, Mass., explicou, o objetivo simples de "fazer mais peças mais eficientemente" pode levar a abordagens muito diferentes dependendo do tipo de trabalho sendo produzido e os volumes envolvidos.
Por exemplo, digamos que uma job shop de médio volume precise trocar algumas vezes por semana. "Com planejamento adequado, uma célula poderia ser trocada no turno tripulado, permitindo uma boa quantidade de produção não tripulada no turno seguinte." E dentro deste contexto, a velocidade requerida do robô dependeria em grande parte do tempo de ciclo de usinagem das peças produzidas. Quanto menor o tempo de ciclo, mais rápido o robô precisa ser e menos provável que um robô possa suportar várias máquinas.
Mas oficinas com volumes ainda mais baixos — até tamanhos de lote de um — também podem ser boas candidatas para automação, Lucier explicou. Exceto que "a consideração mais importante é reduzir tempo de troca, ou até eliminar totalmente tempo de setup. Pessoas ficam presas no tempo de ciclo e tempo de carga/descarga, mas se seus volumes são tão baixos que metade do seu tempo é gasto trocando, então atacar o tempo de troca, mesmo à custa do tempo de ciclo, pode fazer sentido."
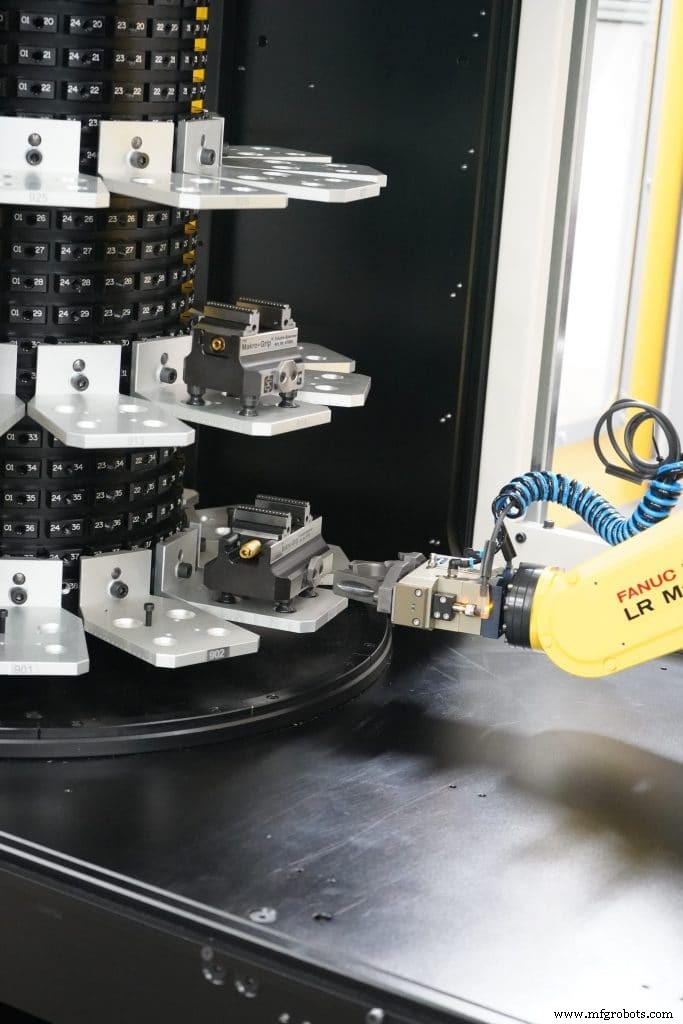
Uma maneira de "eliminar" setup é automatizá-lo, e robôs de hoje podem ser programados para trocar tanto seu próprio tooling de fim de braço quanto o dispositivo de fixação na máquina. Outra abordagem é carregar paletes comuns de um carrossel (ou outro tipo de empilhador) independentemente da peça sendo produzida. Isso elimina a necessidade de trocar tooling do robô ou programar movimentos de carga/descarga diferentes para peças diferentes.
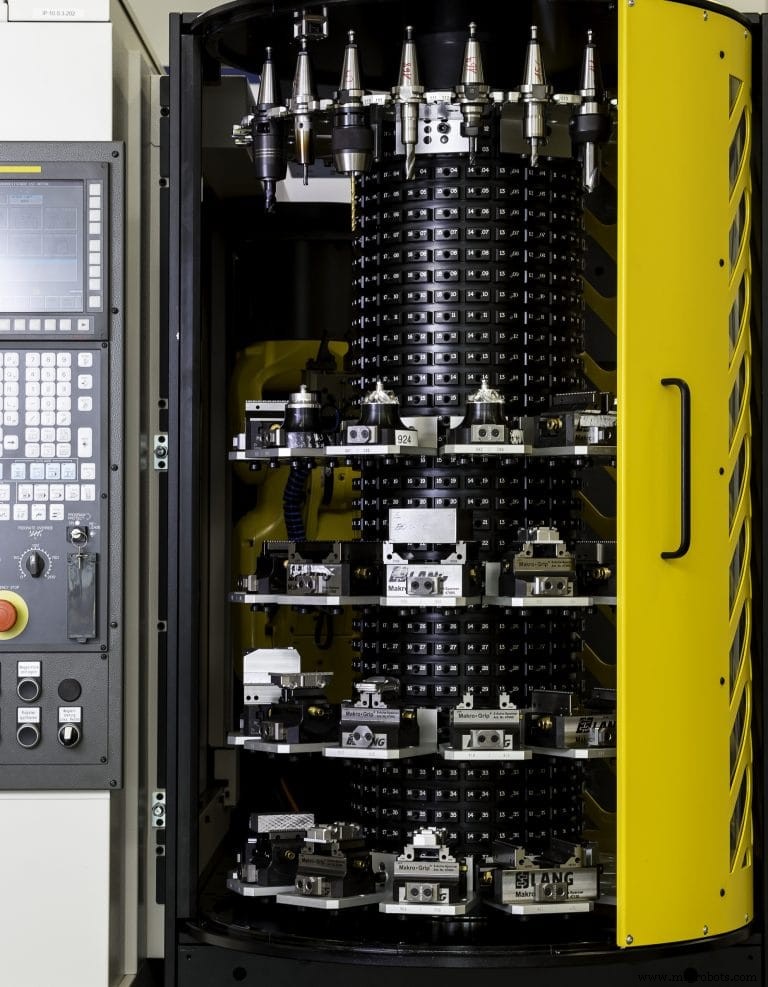
O sistema Methods PlusK leva este conceito um passo adiante e também carrega porta-ferramentas do carrossel. Projetado para suportar a série de máquinas RoboDrill da FANUC, o carrossel do PlusK tem cinco anéis, cada um com 12 estações, totalizando 60 estações. Cada estação pode segurar ou um palete de peça ou um porta-ferramentas e o robô pode carregar tanto peças na mesa de trabalho do RoboDrill quanto ferramentas no turret integrado de 21 ferramentas da máquina.
Mas como Lucier apontou, se você quer automatizar a produção de 30 ou 40 peças completamente diferentes, 21 ferramentas podem não ser suficientes. "Comumente carregamos peças em morsas de cinco eixos minúsculas de fornecedores como Lang Technovation", explicou Lucier. "E geralmente misturamos e combinamos entre peças e ferramentas no carrossel. Digamos que um trabalho requer cinco ferramentas que diferem das ferramentas usadas no trabalho anterior. Posso usar o robô para carregar cada ferramenta conforme necessário, ou para carregar todas as cinco ferramentas no turret de uma vez, muito como um operador configuraria um trabalho."
Se estas considerações estão começando a fazer sua cabeça doer, isso é compreensível. Porque embora tenha ficado muito mais fácil implementar automação nos últimos anos, ainda é difícil o suficiente que a maioria das job shops seria sábia em aproveitar integradores como Acieta e Methods. Da perspectiva de Lucier, programar o robô é a parte fácil. Coisas como lidar com fixação automática, remoção de cavacos na zona de trabalho, e como melhor apresentar as peças ao robô são o desafio maior. É aí que conselho especialista realmente compensa.
Automatizando Máquinas Legadas
Aqui está um exemplo de como isso pode acontecer. Em meados de 2017, Gary Kuzmin, dono da All Axis Machining em Dallas, Texas, era um exemplo de livro didático de frustração de job shop. Ele tinha mais trabalho potencial do que a força de trabalho disponível podia suportar e uma oficina cheia de centros de usinagem de cinco eixos alemães de ponta, EDMs e outra tecnologia que os OEMs não podiam economicamente automatizar com o tipo de versatilidade que poderia tirá-lo deste aperto. Sua solução foi investir em um robô colaborativo da Universal Robots (UR), Ann Arbor, Mich.
Como qualquer dono de job shop, o requisito principal de Kuzmin era manter "flexibilidade completa" em sua operação. "Vamos fazer uma peça por dois ou três dias e então estamos em outra. Em um mês dado, poderíamos estar fazendo 30 a 40 peças diferentes em uma máquina." Então ele precisava de um robô que fosse fácil de configurar e trocar. E precisava de recursos como garras de controle de força para que o robô pudesse se adaptar a diferentes peças e a mudança de estoque bruto para uma peça acabada com paredes mais finas.
A UR entregou em todas as contas. Seus robôs têm uma interface de programação em um pendant portátil. Eles operam com segurança lado a lado com humanos porque os robôs param automaticamente ao contatar um operador (daí o termo robô colaborativo, ou "cobot"). Eles são fáceis de treinar e não intimidam.
Kuzmin explicou que uma razão chave para a flexibilidade da solução da UR é uma arquitetura aberta que permitiu a terceiros desenvolver software, sistemas de visão, effectors de fim e outros acessórios que funcionam com robôs UR. A UR facilita o esforço de integração fornecendo um showroom on-line one-stop chamado UR+.
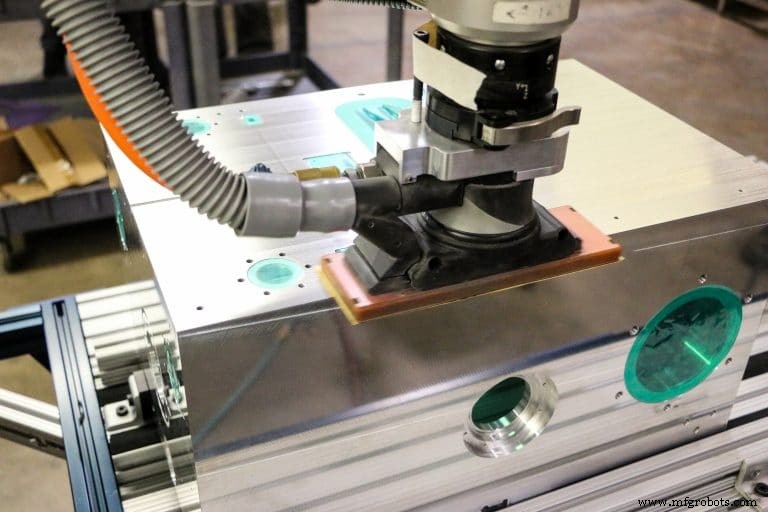
Mesmo com isso, Kuzmin descobriu que não havia solução pronta para programar o robô para realizar lixamento ou rebarbação, duas funções que ele queria automatizar porque são duras para humanos, e especialmente trabalhadores mais velhos. Então a All Axis usou o kit de desenvolvimento de software gratuito da UR para criar suas próprias rotinas, que seguem a curvatura da peça baseada no modelo CAD.
Esses plug-ins integram o controle da aplicação através do próprio pendant de ensino do cobot. "Universal Robots fez um trabalho fantástico de tornar esta solução disponível para oficinas como a nossa", disse Kuzmin. "Não estamos presos em um ambiente proprietário. Em vez disso, nos deram um livro de receitas com uma maneira fácil de expandir comunicação", adicionando que a All Axis usa protocolos como TCP/IP, Ethernet, Modbus e Profinet para conectar cobots e máquinas.
"Outra vantagem é que não temos que pagar acordos de licença especiais — tudo vem com a compra do cobot UR", disse Kuzmin. "Nos inscrevemos no site da UR para nos tornarmos desenvolvedores, e baixamos os elementos que precisamos."
Em outro exemplo, a All Axis decidiu que queria a habilidade de mover um cobot de máquina para máquina o mais rápido possível. O desafio era criar um sistema que tanto reorientasse o cobot para a próxima máquina quanto o fixasse no chão sem furar buracos no concreto. A solução foi epóxiar um receptáculo no concreto e anexar um pino de indexação.
"Se o robô precisar ser movido ou servido, você simplesmente destrava e puxa os pinos e move o robô conforme necessário", disse Kuzmin. "Quando você reposiciona o robô e trava os pinos, tudo ainda está indexado. Também anexamos a bandeja de apresentação ao suporte do robô, então sua posição relativa ao eixo do robô nunca muda."
Em apenas alguns meses, Kuzmin e sua equipe ficaram tão bons em integrar cobots (agora têm sete) e tão animados com os benefícios da automação, que criaram uma empresa separada chamada All Axis Robotics. Enquanto Kuzmin disse que é relativamente fácil automatizar uma máquina nova gastando cerca de US$ 150.000 com o OEM, ele vê tremendo potencial em automatizar máquinas legadas, que é seu foco.
Para pegar um exemplo de como a automação ajudou o resultado final na All Axis Machining, um trabalho que tipicamente levava seis meses para rodar terminou em 2,5 meses usando o robô. "Foi fenomenal. ROI foi cerca de sete a oito meses", disse Kuzmin.
Em talvez sua inovação mais impressionante, a All Axis combinou um robô UR com um microscópio e câmera prontos, mais inteligência artificial (IA) e deep learning, para criar um sistema que detecta rebarbas, bordas enroladas ou qualquer anomalia (como hardware faltando) em uma peça.
Isso é importante, porque como Kuzmin explicou, muitas rebarbas não podem ser identificadas exceto sob ampliação e os olhos de um humano se cansam após apenas 20-30 minutos de tal inspeção. Mas também é difícil automatizar.
"Rebarbas são como flocos de neve — nenhuma é igual", disse Kuzmin. "Nosso sistema, que chamamos de Aurora, usa IA para se ensinar como uma rebarba parece. Quanto mais rebarbas vê, melhor consegue detectá-las. O sistema identifica a rebarba, classifica, e separa a peça depois de rejeitá-la devido à rebarba. Também registra a inspeção e a localização da rebarba para que operadores possam voltar para corrigir a peça eficientemente e movê-la adiante."
A All Axis introduziu Aurora em 2018 e Kuzmin diz que a maior resposta única tem sido: "Estamos procurando algo assim há anos!" Um lançamento futuro do sistema incluirá a habilidade de inserir inserts helicoidais (comumente chamados Heli-Coils) e hardware em peças também.
Robôs Industriais Revidam!
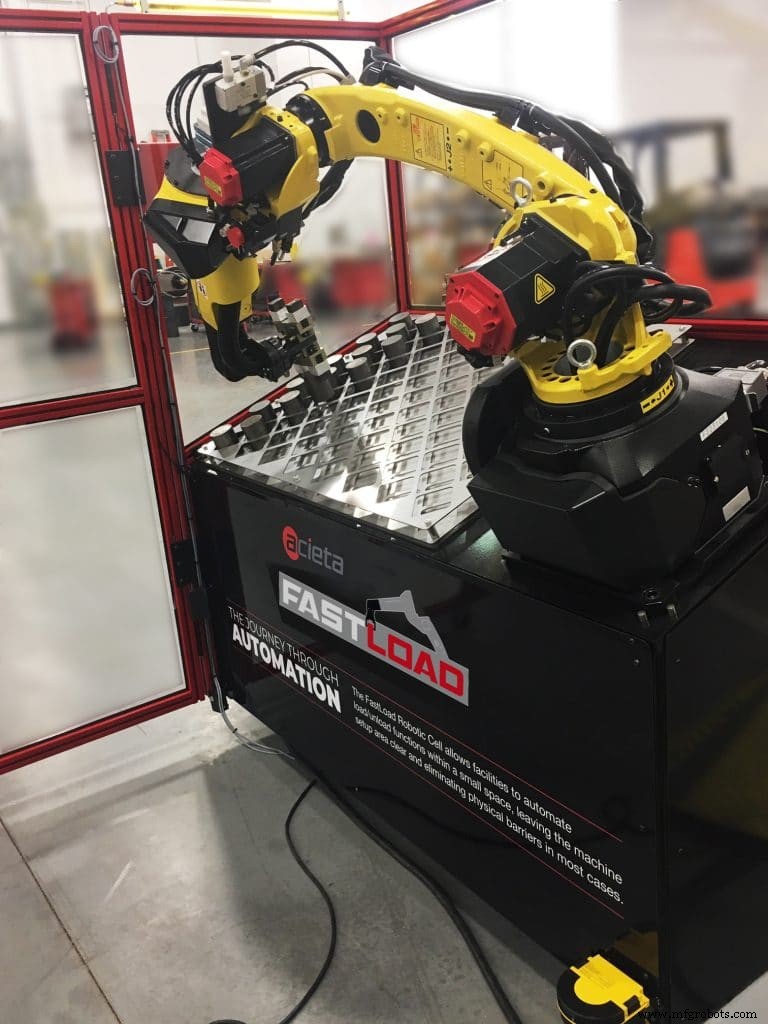
Como discutido, cobots UR são fáceis de configurar e integrar com uma variedade de máquinas e acessórios. Mas fornecedores de robôs industriais como FANUC e KUKA Robotics notaram recursos como o pendant de ensino portátil intuitivo e introduziram suas próprias versões.
Lucier da Methods reconheceu que "em um tempo foi absolutamente o caso que robôs colaborativos eram mais fáceis de programar. Mas configurar um robô industrial não é mais realmente diferente de configurar um robô colaborativo." Mesmo a função de configuração "pegue e arraste" está disponível em robôs tradicionais, embora Lucier disse que isso é melhor usado para casos em que você simplesmente quer colocar a peça em uma mesa ou contra um bloco.
"É perfeito para algo como ensinar o robô a carregar um CMM porque a máquina só precisa saber aproximadamente onde a peça está para encontrar a borda, e então continuar para conduzir as medições", ele disse. "Mas se eu estou carregando em um mandril ou morsa, eu tenho mais controle quando ensino com o pendant de programação."
Há também uma variedade de acessórios para robôs industriais. Por exemplo, Lucier disse, garras de troca rápida e controle de força não são únicos a cobots. "Schunk tem uma linha de garras de detecção de força que usam motores servo, livrando-se de pneumáticos, que são mais difíceis de trocar. Você pode realmente discar os elétricos."
O pessoal de robôs industriais também tem soluções que permitem reposicionar rapidamente o robô de máquina para máquina. No caso da FANUC, uma câmera no robô escaneia três decalques na máquina "nova" para se reorientar automaticamente.
Mas em meses tentando, Lucier disse que não conseguem encontrar uma situação em que tal capacidade é útil. "Mover um robô de máquina para máquina implica mais do que simplesmente mover o robô. Pense em todas as coisas que você precisa mudar: Talvez o tooling de fim de braço, a entrada, a saída..." A melhor solução é uma em que cada máquina tem seu próprio robô ou um robô atende várias máquinas, talvez com effectors de fim duplos para que possa trocar entre tipos de peça sem intervenção.
Também é o caso que integradores como Acieta e Methods podem adicionar robôs tradicionais a máquinas legadas, e robôs têm preço aproximadamente igual a cobots. Então considerando ofertas atuais, a maior vantagem dos cobots é sua capacidade de funcionar perto de humanos sem o espaço e despesa de cercas.
A desvantagem é que eles são mais lentos que robôs industriais tradicionais e limitados a peças mais leves. O maior modelo da UR lida com peças até 10 kg. Tempos de carga/descarga mais lentos não são significativos em peças com tempos de ciclo longos, mas podem diminuir a saída em trabalhos de médio a alto volume com tempos de ciclo mais curtos.
Kuzmin da Axis Machining não vê a necessidade de velocidade, "apenas consistência e confiabilidade — especialmente em peças com tempo de ciclo longo. É melhor ter um cobot carregar peças em velocidade confiável e então usá-lo para rebarbar outras peças enquanto a máquina roda. E se você não precisa da velocidade, por que arriscar?"
Lucier e Alexander alertam contra exagerar o benefício de poder trabalhar bem ao lado do robô. Por uma coisa, Lucier apontou, você já tem que proteger o operador da área de usinagem. Alexander adicionou que se um cobot está manipulando uma peça com bordas afiadas (como é comumente o caso em usinagem), "não é colaborativo ou seguro para um operador trabalhar em sua proximidade de qualquer maneira."
Tanto Lucier quanto Alexander disseram que combinar "técnicas colaborativas" com robôs industriais oferece um compromisso útil. "Para aqueles fabricantes buscando um chão aberto com cercas mínimas, robôs industriais têm a habilidade de trabalhar em um ambiente sem cercas usando scanners de segurança de área", explicou Alexander. "E eles podem trabalhar neste ambiente sem cercas sem sacrificar velocidade. Quando um operador entra na primeira zona de segurança, o robô desacelera. Quando o operador entra na segunda zona de segurança, o robô para completamente."
Por outro lado, disse Lucier, já que a zona de segurança para esta abordagem é 75-100 mm, o robô frequentemente estaria desacelerando se caminhões garfo ou outro tráfego passasse frequentemente.
Como sugerido anteriormente, uma área perfeita para cobots é no atendimento de um CMM. "CMMs são intrinsecamente seguros para começar", como Lucier colocou. "Não há guarda, exceto ao redor de componentes móveis. Eles não são rápidos. Você pode ficar bem ao lado deles. E geralmente você não está colocando a peça em um dispositivo, talvez apenas segurando-a contra um bloco V ou algo similar. É onde eu vi um robô colaborativo brilhar."
Ambos especialistas concordam, como Alexander resumiu, que "robôs industriais são muito mais aplicáveis que cobots na maioria das aplicações de job shop e manufatura."
Considerações de Software
Segundo Greg Mercurio, presidente da Shop Floor Automations, La Mesa, Calif, "software é o componente mais essencial em automação de job shop." Ele disse que software de controle numérico direto (DNC) (também conhecido como software de controle numérico distribuído ou software "gotejamento") "permite comunicação de máquina simplificada, bem como controle de revisão para gerenciar qualidade/sucata, e um meio de organizar milhares de programas."
A função principal do software DNC é enviar programas de usinagem diretamente para a máquina, permitindo que uma máquina com controle de grau relativamente baixo lide com uma superfície complexa.
Mercurio e todos os especialistas concordam que algum grau de monitoramento de máquina é útil "para aumentar tempo de atividade e capacidade da máquina." Mercurio adicionou que software de Gerenciamento de Dados de Produção permite que empresas vão sem papel e que "gerenciamento de crib de ferramentas também é uma necessidade. A melhor parte é que estas soluções podem todas integrar com CAD/CAM, ERP, MES, CMMS e mais."
Por outro lado, ele apontou que oficinas menores podem se beneficiar muito de uma adição simples de hardware antes de gastar milhares em software. Por exemplo, adicionar uma interface RS232 para USB a equipamentos mais antigos torna gotejamento de programas mais fácil.
"O hardware é fácil de usar, configurar e manter, então é a opção de automação menos consumidora de tempo para uma oficina menor. Máquinas RS232 mais antigas podem usar um drive USB como máquinas CNC mais novas que têm essa função embutida de fábrica. Também permite upgrades de memória acessíveis", adicionou Mercurio.
Voltando a robôs, Alexander disse que há numerosos pacotes de software oferecidos por OEMs de robôs e terceiros que permitem programação de robô off-line em um PC enquanto o robô continua trabalhando. "Estes pacotes de software permitem que você carregue um arquivo CAD e então lhe dê a liberdade de 'desenhar' seu caminho de robô usando uma caneta ou mouse", explicou Alexander. "O software então converte seu caminho desenhado em código de robô que pode ser carregado diretamente no robô."
É apropriado que o dono de job shop Kuzmin tenha a última palavra: "Eu queria melhorar produtividade. Eu fiz isso adicionando robôs. E estou muito satisfeito com o que realizamos. Enquanto fazia isso eu disse que deveríamos tornar isso disponível para todo mundo lá fora, porque é isso que vai tornar a manufatura no nosso país muito mais competitiva."
Sistema de controle de automação
- Por Que Apostar na Nuvem É o Movimento Certo: Tendências, Estratégias Personalizadas e Insights do Setor Financeiro
- Equilibrando Detalhe e Eficiência no Planejamento de Trabalhos de Manutenção
- Priorizando a Segurança do Trabalhador em Cadeias de Suprimentos Globais: Por Que Importa Agora
- Revólver de Extremidade Reduz Tempo de Ciclo para Produção de Eixos de Precisão
- Aumente a Eficiência: Meça Tudo para Eliminar Tempo Perdido
- Desbloqueie Ganhos de Produção a Longo Prazo Automatizando Pequenas Tarefas de Programação NC
- 5 Indicadores-Chave de Que Seu Guindaste Precisa de Reparos Agora
- Quando Substituir Peças de Guindaste: Guia Prático para Manutenção e Aquisição
- Deve Substituir Hardware de Freio Industrial? Sinais-Chave e Orientação Especializada
- Desbloqueie Precisão e Lucro com Soluções de Usinagem Personalizadas