



Melhoria da Qualidade do Aço com Agitação Eletromagnética sem Contato na Lingotagem Contínua
Agitação Eletromagnética no Processo de Lingotagem Contínua
No processo de lingotagem contínua de aço líquido, os métodos de melhoria da qualidade do produto fundido são sempre essenciais. Isso também se mantém importante para o desenvolvimento do processo. Além da modificação do ângulo do jato e da reformulação da forma do tubo de imersão submerso (SEN), uma técnica eletromagnética, capaz de controlar o fluxo do fluido sem contato entre o aço líquido e um agitador, tem sido utilizada como técnica de controle de fluxo. Um tipo de técnica eletromagnética é a agitação eletromagnética (EMS), que gera um fluxo de fluido pela força de Lorenz fornecida por um motor de indução linear. A tecnologia EMS tem sido usada na lingotagem contínua de aço há vários anos, mas o efeito da aplicação e os benefícios subsequentes da agitação do núcleo líquido dependem muito do tamanho da seção, do grau de aço e da aplicação do produto.
Desde a primeira aplicação do princípio da lingotagem contínua ao aço na máquina de teste de lingotagem contínua da Junghans, na antiga Alemanha Ocidental, a qualidade do produto lingotado continuamente tem recebido cada vez mais atenção. Nos últimos anos, com o ênfase na produção de aços limpos, existem requisitos mais elevados para a microestrutura e a homogeneização da composição do produto fundido. A composição química, as condições de solidificação e a natureza do fluxo do aço líquido no molde afetam a qualidade da superfície e a estrutura interna do produto fundido. A aplicação da técnica EMS promove a formação de uma zona cristalina equiaxial no fio. Ela causa o refinamento da estrutura de solidificação, a redução no teor de inclusões e a melhoria na qualidade da superfície, subsuperfície e estrutura interna do produto fundido.
Dispositivos Eletromagnéticos na Lingotagem Contínua
No processo de lingotagem contínua, o aço líquido é injetado no molde. A casca final de aço é obtida após a solidificação, que começa no molde e continua nos fios. Dispositivos eletromagnéticos, como agitadores e freios, são tecnologias bem conhecidas usadas para melhorar tanto a qualidade do produto fundido final quanto a velocidade de lingotagem. Os principais defeitos da casca final em termos de microestrutura e trincas superficiais podem ser diretamente relacionados a fenômenos no molde, como variação de temperatura, velocidade e pressão do aço líquido, comportamento da superfície livre e arrastamento de escória, que são algumas das principais causas de defeitos no produto final. Vale mencionar que existe outro tipo de dispositivo eletromagnético também usado na máquina de lingotagem contínua, chamado de freio eletromagnético (EMBR). Este dispositivo é instalado principalmente no molde e se assemelha a um EMS linear, mas utiliza corrente contínua em vez de corrente alternada.
Vantagens da EMS
A EMS é uma técnica direta e poderosa para controlar o processo de solidificação na lingotagem contínua de aço líquido. Uma vantagem significativa, mas não a única, da EMS é a melhoria da qualidade e uniformidade da estrutura e da química na linha central do produto fundido. Vantagens de produtividade acompanham as melhorias de qualidade. Resultados experimentais têm mostrado um efeito benéfico da EMS na microestrutura do aço, por exemplo, aumentando a largura da zona equiaxial. Vários tipos de defeitos no fio podem ser efetivamente reduzidos em magnitude com a aplicação da EMS. Bolhas e porosidades também são consideravelmente afetadas pela EMS. Relata-se ainda que a EMS aumenta o rendimento e a produtividade do processo de lingotagem contínua.
Histórico e Evolução da EMS
A aplicação da EMS no processo de lingotagem contínua tem uma história comparativamente longa e o primeiro teste de EMS remonta aos anos 1960. A EMS foi introduzida na máquina de lingotagem contínua aproximadamente uma década após o processo de lingotagem contínua começar a produzir aços industrialmente. Demonstrou-se que a EMS também afeta inclusões e bolhas. A EMS de fio (Strand EMS) abriu as portas para a aplicação real da EMS na máquina de lingotagem contínua no final dos anos 1970. O objetivo da EMS de fio é obter alta razão de zona equiaxial para supressão da segregação central. Após isso, a EMS de molde (M-EMS) foi desenvolvida para melhorar a qualidade da superfície do produto de aço fundido pela supressão do aprisionamento de inclusões não metálicas e bolhas de argônio na casca solidificada.
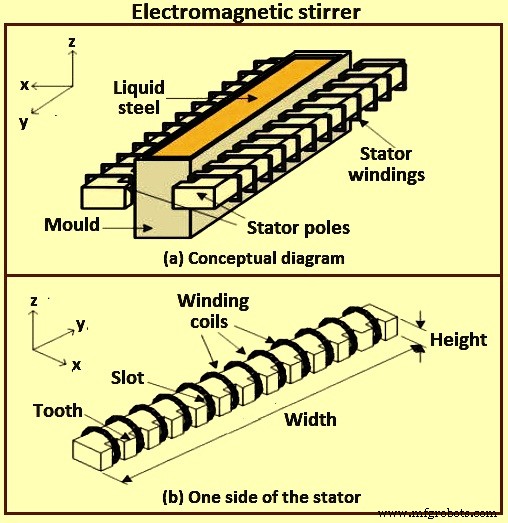
Com o propósito de atingir alta produtividade no processo de lingotagem contínua, o EMBR foi desenvolvido nos anos 1980 para estabilizar o fluxo do aço líquido no molde de lingotagem contínua. O primeiro tipo de EMBR cria um campo magnético local para o qual um par de ímãs de corrente contínua (CC) foi instalado nas proximidades da porta do SEN. O campo imposto "freia" o fluxo descarregado do SEN diretamente. O segundo tipo de EMBR é o campo magnético nivelado, no qual um campo magnético uniforme na direção da largura do molde desenvolve um fluxo do tipo plug abaixo da área do campo magnético. Um tipo de EMBR de segundo tipo é o molde de controle de fluxo (FC), no qual a imposição de um par de campos magnéticos nivelados na parte superior do molde de lingotagem contínua estabiliza simultaneamente o fluxo do menisco e o fluxo descendente ao longo da face estreita do molde. Atualmente, a combinação de EMS e EMBR também foi desenvolvida.
Princípio de Funcionamento
Com o propósito de controlar o processo e prevenir defeitos no produto final, o processo foi melhorado com dispositivos eletromagnéticos como EMS e EMBR. A principal diferença é que os agitadores funcionam sob alimentação de corrente alternada (CA) e produzem campos magnéticos dinâmicos. Os freios são ímãs permanentes ou circuitos alimentados por corrente contínua (CC). Portanto, produzem campos magnéticos constantes. Apesar das diferenças, ambos se baseiam na mesma ideia de que a superposição de um campo magnético ao fluxo de metal gera forças de Lorenz que podem impulsionar o fluxo de acordo com o projeto do processo. Os fenômenos físicos que ocorrem no molde são uma questão multi-física que inclui fluxo líquido, análises multifásicas, computação eletromagnética, transferência de calor e processos de solidificação, onde cada uma dessas físicas depende das outras.
É bem conhecido que um campo magnético alternado (monofásico ou multifásico) aplicado a um condutor, seja sólido ou fluido, induz correntes elétricas no condutor e, portanto, uma distribuição de força de Lorenz. Esta força de Lorenz é, em geral, rotacional e, se o condutor for fluido, ele é posto em movimento. Assim, o campo magnético atua como um dispositivo de agitação não intrusivo e pode, em princípio, ser projetado para fornecer qualquer padrão de agitação desejado. A agitação também pode ser afetada através da interação de uma distribuição de corrente contínua impulsionada através de um fluido e o campo magnético associado. Quando a frequência do campo é alta, a força de Lorenz se confina a uma fina camada limite eletromagnética, e o efeito líquido do campo magnético é induzir uma velocidade tangencial ou um esforço tangencial logo dentro da camada limite. A distribuição de velocidade ou esforço está relacionada à estrutura do campo aplicado. Configurações simétricas podem levar a padrões de agitação em que as linhas de corrente se encontram em superfícies toroidais; no entanto, mais normalmente, o padrão de linha de corrente é caótico.
Controle de Fluxo na Região do Molde
O fluxo na região do molde é controlado pelo bico e geometria do molde, velocidade de lingotagem, profundidade de submersão do bico, injeção de gás argônio e aplicação de forças eletromagnéticas. As forças eletromagnéticas são opcionalmente aplicadas como campos magnéticos estáticos ou móveis através da espessura do fio. Campos eletromagnéticos estáticos (CC) induzem corrente no aço líquido condutor, que por sua vez gera forças que se opõem diretamente ao fluxo, por isso são chamados de "freios" ou "EMBR". Os campos EMBR incluem campos cilíndricos locais, campos magnéticos "em forma de régua" amplos através de toda a largura do molde, e campos de régua dupla, às vezes referidos como "controle de fluxo" ou "campos FC-molde".
As forças eletromagnéticas são uma ferramenta importante para controlar o fluxo de fluido no molde, combinadas com outras condições de lingotagem, bico e geometria do molde. Os métodos incluem campos magnéticos estáticos (EMBR local e de régua) e campos magnéticos variáveis no tempo, como EMS, EMS multi-modo, estabilizadores eletromagnéticos de nível (EMLS) e aceleradores eletromagnéticos de nível (EMLA). O uso ótimo pode estabilizar o fluxo, levando a menos defeitos superficiais, menos inclusões e microestrutura melhorada.
Campos móveis (CA) originaram-se com a agitação eletromagnética (EMS), onde o deslocamento de fase dos campos de várias séries de magnéticos faz o campo líquido mover-se em direções opostas em lados opostos do fio, induzindo fluxo rotativo, normalmente no plano transversal no molde (M-EMS) ou agitação rotativa eletromagnética (EMRS). Fazer os campos moverem-se na mesma direção, às vezes chamado de "EMS multi-modo", pode induzir fluxo acelerador (EMLA) ou fluxo desacelerador (EMLS). As forças eletromagnéticas oferecem vantagem sobre outros parâmetros de controle de fluxo, pois a força induzida varia com a força do fluxo de aço líquido, dando ao sistema a capacidade teórica de ser auto-estabilizador para variações de fluxo turbulento. Na prática, isso é difícil de alcançar.
Princípio da EMS
A EMS utiliza o princípio de um motor linear. Difere dos tipos mecânicos e de descompressão convencionais, pois é um agitador sem contato no qual nenhuma parte toca o aço líquido. Como mostrado na Figura 2a, uma bobina instalada na parte inferior do forno gera um campo magnético móvel (H) se uma tensão CA trifásica for aplicada a esta bobina (indutor). A força de potência elétrica é gerada no aço líquido devido à ação do campo magnético e causa corrente de indução (I) no fluxo (regra da mão direita de Fleming). Esta corrente então atua com o campo magnético do indutor para induzir força eletromagnética (F) no aço líquido conforme a regra da mão esquerda de Fleming. Esta força é conhecida como força de Lorenz.
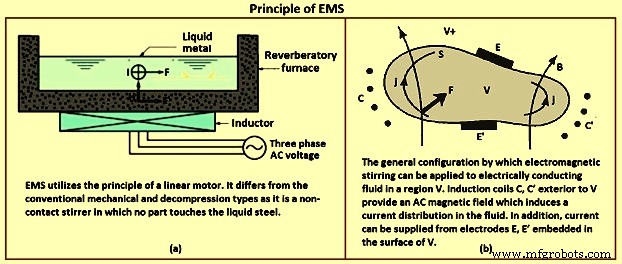
O agitador eletromagnético rotativo é equivalente a um estator de motor assíncrono. É normalmente alimentado por um conversor de frequência trifásico ou, às vezes, bifásico. Um campo magnético rotativo é gerado cuja variação dentro do aço líquido produz correntes de Foucault, que, interagindo com o campo magnético, geram uma força (força de Lorenz). O resultado final é a ocorrência de um torque que induz a rotação do aço. O torque gerado depende de vários fatores: (i) intensidade da corrente fornecida, (ii) número de espiras formando a bobina, (iii) frequência, e (iv) geometria do sistema. Esses parâmetros mudam dependendo do tipo de agitador: M-EMS (agitador eletromagnético de molde), S-EMS (agitador eletromagnético de fio) e F-EMS (agitador eletromagnético final).
Portanto, o campo magnético atua como um dispositivo de agitação não intrusivo e pode, em princípio, ser projetado para fornecer qualquer padrão de agitação desejado. O design do agitador, tamanho e posição, etc., dependem dos dados da máquina de lingotagem contínua, dos graus de aço a serem produzidos e dos parâmetros de lingotagem.
Os sistemas EMS criam um campo de indução magnética rotativa com indução B, que induz corrente de Foucault j em direção perpendicular a B, cuja velocidade é v. A indução B e a corrente j criam a força eletromagnética, que atua em cada unidade de volume de aço e provoca um movimento de agitação no aço líquido. O produto vetorial (v x B) demonstra uma conexão entre o campo eletromagnético e o fluxo do aço líquido. As velocidades do aço líquido causadas pela EMS estão na faixa de 0,1 metro por segundo (m/s) a 1,0 m/s.
Quando uma corrente elétrica j(x,t) flui através de um corpo condutor, seja sólido ou fluido, na presença de um campo magnético B(x,t), há uma força F por unidade de volume (a força de Lorenz) dada pela equação F = j x B que atua sobre o condutor. Em geral, esta força é rotacional, ou seja, rot F não é igual a zero e, se o condutor for fluido, não pode ser compensada por um gradiente de pressão. Nessas circunstâncias, o fluido deve mover-se em resposta à força. Em seus termos mais simples, este é o princípio da agitação eletromagnética.
Categorias de EMS
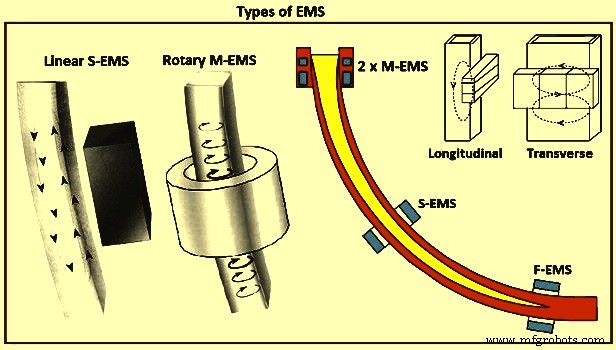
A EMS pode ser categorizada com base em onde é instalada na máquina de lingotagem. De acordo com a posição de instalação e aspectos metalúrgicos, todos os agitadores eletromagnéticos podem ser classificados em três tipos. Estas três possíveis aplicações de agitador de acordo com a posição e os efeitos necessários no produto de aço fundido são: (i) M-EMS, (ii) S-EMS, e (iii) F-EMS. A M-EMS está localizada no molde, como o nome sugere. É a agitação no molde (às vezes denominada EMS primária). A S-EMS está localizada abaixo do molde na região de resfriamento secundário. É a agitação abaixo do molde onde permanece uma grande porcentagem de aço líquido (às vezes denominada EMS secundária ou agitação abaixo do molde). A F-EMS está localizada no final do comprimento metalúrgico (logo antes de a solidificação estar completa). É a agitação imediatamente antes do ponto de solidificação final (denominada EMS final). A Figura 3 mostra os três tipos principais de agitação.
M-EMS
Uma M-EMS do tipo rotativo é normalmente a primeira escolha na seleção de equipamento de agitação para tarugos/blooms. O campo magnético rotativo produzido dá um movimento circular no aço líquido (Figura 3). A zona equiaxial central é ampliada, pois o fluxo rotativo promove a fratura das pontas dos dendritos colunares, que então servem como núcleos para formações de cristais equiaxiais na zona central. Além disso, o fluxo rotativo limpa a frente de solidificação, impedindo que inclusões e bolhas de gás sejam aprisionadas. Ainda mais, a força centrífuga desenvolvida resulta no deslocamento das fases mais leves (inclusões e bolhas de gás) em direção ao centro do fio, afastando-as da frente de solidificação.
A M-EMS linear é usada para seções de fio retangulares maiores. Dois agitadores são então colocados horizontalmente ao longo dos lados largos do produto fundido, e os benefícios são semelhantes aos obtidos com agitação rotativa. A M-EMS era tradicionalmente construída no molde em um design interno, onde a bobina era removida do lingotador com o molde. Para cada troca de molde, cabos elétricos e, possivelmente, mangueiras de água precisavam ser conectados/desconectados à bobina. Novas máquinas de lingotagem têm design externo no qual a bobina é construída ao redor do molde e permanece no lingotador durante a troca de molde.
A M-EMS é normalmente instalada na parte inferior do molde para agitação do aço líquido no molde. Ela melhora a qualidade da superfície, subsuperfície e interna do fio. A aplicação da M-EMS resulta em redução de microfuros, porosidade central e segregação no produto fundido. Melhora a estrutura de solidificação, reduz a rugosidade da superfície e aumenta a taxa de entrega de calor. A M-EMS pode ser de design redondo ou quadrado e pode ser instalada interna ou externamente. Para fornecer controle flexível da velocidade de agitação no menisco do molde, a M-EMS de bobina dupla (Figura 6) foi desenvolvida. A M-EMS de bobina dupla consiste em dois EMS independentes. O EMS superior destina-se ao controle de fluxo no menisco e o EMS inferior realiza a agitação do metal principal no molde. A redução da velocidade do aço líquido no menisco é alcançada pela rotação do campo magnético do EMS superior na direção oposta à do EMS inferior. Tal design de M-EMS dupla amplia as oportunidades para uso da técnica EMS sob várias condições de lingotagem contínua de aço.
S-EMS
Em uma S-EMS linear, a bobina eletromagnética é instalada ao longo de um lado do fio e produz um padrão de fluxo de circulação vertical do metal líquido no fio (Figura 3). Como o agitador é colocado ao longo de um lado do fio, pode ser usado para tamanhos de fio muito diferentes. O aumento na zona central de cristais equiaxiais é obtido pelo mesmo mecanismo do agitador rotativo. Inclusões, que normalmente se concentram em uma banda próxima à superfície superior em máquinas de lingotagem contínua de molde curvo, também são distribuídas mais uniformemente. A S-EMS rotativa, colocada na posição ótima logo abaixo do molde, é sensível a breakouts.
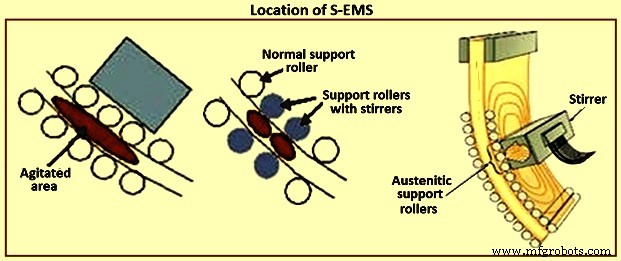
A S-EMS produz uma força de agitação que empurra o aço líquido horizontalmente ao longo da largura do produto fundido e gera um padrão de fluxo do tipo borboleta no aço líquido. Quando a S-EMS pode ser colocada atrás dos rolos de suporte (Figura 4), não depende de um diâmetro mínimo do rolo de suporte e, portanto, neste caso, pode ser posicionada otimamente ao longo do fido do ponto de vista metalúrgico. A S-EMS quando construída nos rolos de suporte precisa de um diâmetro mínimo do rolo para incluir o núcleo de ferro e os enrolamentos. Neste caso, o agitador é colocado a uma distância do menisco e, portanto, é menos eficaz. A S-EMS opera em baixa frequência para garantir boa penetração da força do agitador através do fio. Como resultado, o aço líquido tem agitação transversal como mostrado na Figura 3. A S-EMS é normalmente usada em combinação com M-EMS. A S-EMS pode ser de agitador linear ou rotativo. O mais comum é o agitador linear, que é fácil de instalar e proteger contra radiação de calor e possíveis breakouts. A S-EMS promove a formação de estrutura equiaxial. Promove refinamento de grão no produto fundido e reduz cavidade de retração, segregação central e trincas internas. Também remove superaquecimento efetivamente.
F-EMS
Existe interesse igualmente forte em usar EMS para agitar bem abaixo do molde na zona de solidificação final de um fio de lingotagem contínua. No entanto, sistemas convencionais de EMS provaram ser um tanto ineficazes quando aplicados nesta região. Como solução potencial, recentemente houve considerável interesse em aplicar forças de Lorenz moduladas para desenvolver agitação vigorosa amplamente distribuída na zona final. A F-EMS é normalmente instalada em combinação com M-EMS ou S-EMS para reduzir e cortar picos de segregação central. A F-EMS é particularmente eficiente na lingotagem de graus de aço de alto carbono ou alta liga. Também com o uso de F-EMS, verifica-se que a estrutura de solidificação do produto fundido é melhorada e há aumento na razão da estrutura equiaxial e da porosidade interna. A retração é reduzida, e a razão de segregação de carbono central é diminuída. Além disso, o espaçamento do braço secundário de dendrita (SDAS) é melhorado, e a razão de grão equiaxial central é consideravelmente aumentada, resultando em grãos mais finos. Portanto, a qualidade do produto fundido é melhorada com a F-EMS.
Basicamente, existem dois tipos de agitação aplicados à lingotagem contínua: agitação "rotativa" e agitação "para cima e para baixo" (ou axial) (Figura 5). No passado recente, várias versões destes tipos de agitação foram propostas em muitas patentes, algumas mais sofisticadas que outras, mas todas ou quase todas podem ser classificadas em uma das categorias mencionadas acima.
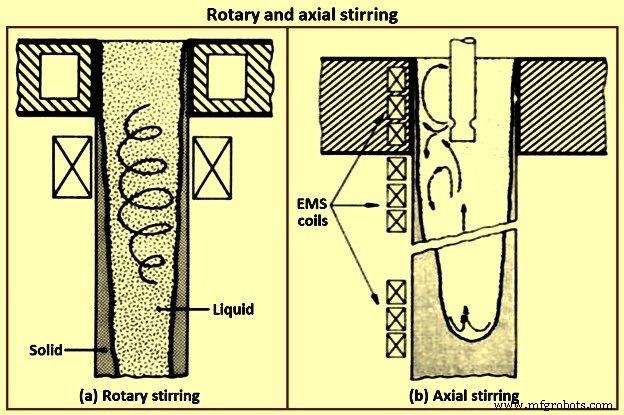
O campo eletromagnético na EMS é criado de três maneiras diferentes, que incluem agitadores lineares, agitadores rotativos e agitadores condutivos. Os polos magnéticos do agitador linear estão situados em uma linha reta e os polos magnéticos do agitador rotativo estão situados em um círculo. Ambos os agitadores eletromagnéticos lineares e rotativos utilizam CA para produzir os campos magnéticos e os efeitos desejados. Agitadores eletromagnéticos lineares e rotativos induzem uma corrente nos aços. A agitação condutiva, por outro lado, utiliza uma corrente de condução mais a corrente de indução para produzir o campo eletromagnético e os efeitos desejados. A EMS rotativa é instalada tanto no molde quanto na região de resfriamento secundário, enquanto a EMS linear é usada principalmente como dispositivos S-EMS. A agitação condutiva é um nicho comparada aos outros dois modos.
Agitação Rotativa
O trabalho original sobre agitação rotativa foi feito por um grupo de investigadores na Áustria. Tarugos fundidos em molde redondo foram agitados no nível do molde ou logo abaixo do molde. De fato, o molde é a única área onde a agitação rotativa pode fazer sentido. Agitar substancialmente abaixo do molde de forma rotativa pode criar mais problemas do que resolver. Como afirmado, há algum mérito na agitação rotativa de tarugos redondos no molde. Inclusões sólidas são removidas da superfície da lingotagem e a transferência de calor é aprimorada forçando a pele sólida do fio a estar em melhor contato com o molde. Não há perigo de romper a pele por agitação rotativa no molde. Mas a principal vantagem da agitação rotativa está na facilidade de projeto do equipamento. Engenheiros elétricos estão muito familiarizados com este tipo de movimento induzido eletromagneticamente, pois é o mesmo de quase todos os motores elétricos em uso hoje.
Embora o movimento rotativo não apresente problema de projeto de engenharia, pode não ser o melhor tipo do ponto de vista metalúrgico. Um dos problemas básicos com agitação rotativa é que o líquido é submetido a forças centrífugas que tendem a segregar seus constituintes leves (inclusões, por exemplo) em direção ao centro (Figura 5). Isso impõe um limite superior na velocidade do líquido, que não é necessariamente o mesmo limite estabelecido pelo aparecimento do efeito "moldura". Às vezes, estas considerações podem ser ignoradas, como na lingotagem de tarugos redondos para tubos sem costura, possivelmente. No entanto, outra limitação mais inflexível não pode ser ignorada. Aumentar a velocidade circular do líquido aumenta desproporcionalmente a pressão sobre a casca sólida, que pode então romper. Este perigo é particularmente agudo na lingotagem de um grau de aço que contém elementos altamente segregantes, como fósforo, selênio e chumbo. O líquido de baixo ponto de fusão que esses constituintes formam ocupa espaço entre os dendritos, reduzindo qualquer resistência que a casca possa ter.
Outra situação indesejável que surge ao agitar abaixo do molde de forma rotativa, particularmente quando feito em apenas um nível, é a separação efetiva do banho líquido em duas partes: uma parte superior (quente) acima do nível de agitação e uma parte inferior (fria) abaixo do nível de agitação. Além de perturbar o fluxo natural no banho, esta partição pode causar problemas de ponte (bridging). O bridging, por sua vez, intensifica a macro-segregação, como pode ser demonstrado por alguns problemas relatados recentemente quando a agitação rotativa foi aplicada apenas abaixo do molde. Tal problema é particularmente provável de se desenvolver ao agitar com baixas velocidades. Grandes fragmentos de dendritos separados da zona pastosa na região agitada não podem ser reduzidos em tamanho devido à baixa intensidade de agitação. Estes grandes fragmentos afundam na parte inferior (fria) do banho onde têm chance de crescer, formar aglomerados e causar bridging.
Pode haver outra desvantagem na agitação rotativa. Dados iniciais indicaram que, para reduzir substancialmente o tamanho e teor de inclusões do aço por EMS, a velocidade do líquido deve exceder um certo limite inferior. Por exemplo, para o grau de aço AISI 4335, este limite mostrou ser superior a 0,5 m/s, o que é comparável às velocidades que ocorrem durante a ação de ebulição em lingotes grandes onde uma pele limpa também é produzida. Há quase certeza de que os limites superiores mencionados anteriormente para movimento rotativo seguro do líquido conflitam com os requisitos de alta velocidade para redução de inclusões. O mesmo é verdade para produzir as novas estruturas de solidificação, ou seja, estrutura fibrosa e estruturas tahníticas modificadas por fluxo, que também precisam de altas velocidades. Segmentos da indústria do aço que têm buscado agressivamente novos desenvolvimentos para qualidade, em geral, e agitação por indução podem em breve buscar estas estruturas através de agitação de alta velocidade.
Agitação Axial
A versão axial ou "para cima e para baixo" da agitação prevê mover a porção líquida de um fio em solidificação em uma direção paralela ao eixo do fio; este tipo de movimento induzido pode ser usado para intensificar os padrões de fluxo convectivo termicamente induzidos que ocorrem naturalmente. Na área do molde, há razões para inverter o fluxo natural. Na lingotagem contínua de aço, a área do molde constitui uma pequena parte do banho líquido que pode ter 15 m de profundidade ou mais (dependendo da velocidade e tamanho da máquina). Abaixo do molde, o fluxo é "para baixo" adjacente à pele sólida e "para cima" no centro do fio.
A versão "para cima e para baixo" da EMS é a mais apropriada do ponto de vista metalúrgico. A velocidade do líquido é praticamente ilimitada nesta técnica, o que fornece ampla liberdade para a aplicação de controles desejados. O perigo de breakouts é minimizado, porque as forças induzidas eletromagneticamente tendem a conter o líquido em vez de forçá-lo contra a casca sólida. Existem outros benefícios importantes. O líquido quente do topo é trazido rapidamente para o fundo do banho, o que tende a reduzir um pouco a espessura da casca e a manter o gradiente de temperatura alto através da zona pastosa. Ambos os efeitos melhoram o fluxo de calor, que por sua vez pode ser útil para aumentar a produtividade da máquina de lingotagem contínua. Há outra forma de melhorar a produtividade com esta versão de EMS. O contorno da casca sólida pode ser modificado para formar um fundo arredondado e a profundidade do banho reduzida. Isso permite velocidades de lingotagem mais altas. A extensão de retração e segregação na linha central também pode ser reduzida, pois as isotermas são alteradas e o crescimento no centro do fio tem um componente ascendente aumentado.
Finalmente, mesmo as inclusões que se formam durante a solidificação, como os notórios aglomerados de alumina, não são permitidas a serem aprisionadas no sólido; elas são varridas rapidamente para o topo do banho onde têm chance de se juntar à escória (ou seja, flutuando sobre o menisco) e, portanto, ser eliminadas. Este tipo de fluxo é bastante difícil de implementar, particularmente se a agitação for aplicada sobre uma parte considerável ao longo do comprimento metalúrgico, ou seja, a versão contínua de agitação "para cima e para baixo". Deve-se enfatizar, no entanto, que as dificuldades neste caso estão no lado da engenharia elétrica do problema. É relativamente difícil implementar fluxo unidirecional sem perturbações maiores que aparecem entre bobinas ou no final de uma série de bobinas que formam um motor linear. Estas anomalias se refletem nas estruturas fundidas como bandas de segregação positiva ou negativa. Além disso, a agitação "para cima e para baixo" normalmente precisa de uma área bastante grande do fio livre de rolos de suporte, ou pelo menos modificação dos rolos, para que não interfiram com os campos dos motores lineares usados. Finalmente, os motores lineares usados para este tipo de agitação têm eficiência muito baixa (da ordem de 1% ou até menos), principalmente devido à alta resistência de seus laços eletromagnéticos (grandes folgas de ar e folgas de pele de metal sólido).
Agitação com Inversão Intermitente
Uma variação do modo de agitação rotativa foi sugerida, originalmente por alguns investigadores japoneses. A técnica prevê inversão intermitente da direção do fluxo, o que, alega-se, melhora o tamanho da zona equiaxial. A discussão acima para agitação rotativa aplica-se aqui, com algumas qualificações adicionais. O movimento intermitente desperdiça energia, mas tem mérito em atender a um objetivo da EMS: frustrar o crescimento colunar. A inversão de fluxo na agitação não só pode quebrar dendritos em fragmentos menores por cisalhamento em células de turbulência locais, mas também pode frustrar o crescimento unidirecional de dendritos colunares, pois estes tentam crescer contra o fluxo (a montante) o tempo todo. É duvidoso, no entanto, que outros benefícios possíveis da EMS possam ser derivados com esta técnica.
Efeito da Agitação Eletromagnética na Qualidade dos Produtos de Aço Fundido
A composição química, as condições de solidificação e a natureza do fluxo do aço líquido no molde afetam essencialmente a qualidade da superfície e a estrutura interna do fio. O processo de formação do fio inclui a solidificação do aço líquido no molde e na zona de resfriamento secundário (SCZ). Campos magnéticos rotativos ou viajantes afetam a natureza dos fluxos no líquido e intensificam os processos de transferência de calor e massa. O grau de influência da agitação eletromagnética na qualidade do fio depende das características técnicas da EMS e de seu arranjo ao longo do eixo de curvatura da lingotagem contínua. A EMS pode ser instalada com sucesso no molde, na SCZ e na zona de solidificação final (FCZ).
Para melhorar a qualidade da superfície, subsuperfície e interna do fio, a agitação do aço líquido deve ocorrer no molde. A M-EMS pode ser de design redondo ou quadrado e pode ser instalada interna ou externamente. O resultado da aplicação da M-EMS é a redução de porosidade central e segregação no produto fundido. Para fornecer controle flexível da velocidade de agitação no menisco do molde, a M-EMS de bobina dupla (Figura 6) foi desenvolvida. Consiste em dois EMS independentes. O EMS superior destina-se ao controle de fluxo no menisco. O EMS inferior realiza a agitação principal do metal no molde. A redução da velocidade do metal no menisco é alcançada pela rotação do campo magnético do EMS superior na direção oposta à do EMS inferior. Tal design de M-EMS amplia as oportunidades para uso da técnica sob várias condições de lingotagem contínua de aço líquido.
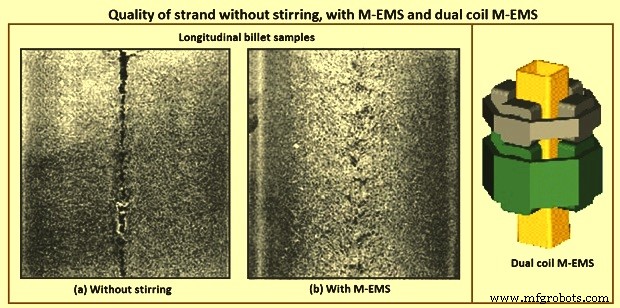
A aplicação de agitação eletromagnética de aços promove a formação de uma zona cristalina equiaxial no fio. A agitação melhora a qualidade do fio, mesmo na lingotagem de aço com superaquecimento. Para reduzir ainda mais e cortar picos de segregação central, a F-EMS, em combinação com M-EMS ou S-EMS, deve ser usada. A F-EMS é particularmente eficiente na lingotagem de graus de aço de alto carbono ou alta liga. Combinações de F-EMS e M-EMS reduzem as áreas com maior teor de carbono, onde cementita e martensita podem se formar. Verificou-se que aços inoxidáveis, solidificando com ferrita primária, têm centro saudável com razão de redução de 3,6 ao usar S-EMS e F-EMS. A aplicação de S-EMS aumenta a zona cristalina equiaxial em vez da estrutura colunar e reduz trincas no fio de aço. Os benefícios disponíveis pelo uso de um ou mais EMS em combinação estão listados na Tabela 1.
| Tabela 1: Benefícios disponíveis com o uso de um ou mais EMS | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS | |
| Microfuro e sopro | +++ | +++ | +++ | +++ | – | – |
| Trincas superficiais e subsuperficiais | +++ | +++ | +++ | +++ | – | – |
| Redução de breakout | ++ | ++ | ++ | ++ | +* | +* |
| Trincas superficiais (redondo) | ++ | ++ | ++ | ++ | – | – |
| Estrutura de solidificação e trincas internas | ++ | ++ | +++ | ++ | +** | +** |
| Segregação na linha central e porosidade central | ++ | +++ | +++ | ++ | ++ | +++ |
| Segregação em V | + | +++ | +++ | ++ | +*** | ++ |
* S-EMS em posição alta
** Melhor estrutura apenas na parte central do produto, após posição da S-EMS, estrutura pior na parte externa comparada à aplicação de M-EMS. Riscos de segregação negativa quando agitação excessiva aplicada.
*** com S-EMS em posição baixa
Para qualidades mais exigentes, o uso de EMS pode ser justificado quando os custos dos defeitos de qualidade, condicionamento ou rejeições, ou os custos de lingotagem de seções maiores são muito altos. Agitação rotativa é usada para aço carbono com carbono inferior a 0,2%. Em alguns casos, a agitação no molde é preferida à agitação secundária, pois na agitação secundária encontra-se segregação negativa. Na verdade, a segregação negativa não tem efeito nas propriedades mecânicas, mas uma exceção menor é que pode causar variação local na têmpera, o que não é apreciado. Teor de carbono entre 0,2% e 0,5%, agitação em dois estágios é usada. É melhor complementar a agitação no molde com agitação secundária ou final. Para teor de carbono superior a 0,5% e aços de liga com amplo intervalo de solidificação, agitação em três estágios é usada.
Quaisquer benefícios da EMS para placas podem ser anulados pela geometria ruim. Portanto, deve-se ter cuidado na usinagem. Método de redução de correntes de convecção do bico submerso com EMBR para melhoria da limpeza. Consiste em dois conjuntos de bobinas colocados ao longo das paredes externas das faces do molde. O campo magnético reduz a velocidade do aço líquido e as impurezas flutuam para a superfície onde são aprisionadas pelo pó do molde. A geometria do vão dos rolos de lingotadores de blooms e, mais consideravelmente, de lingotadores de placas pode ter grande influência na qualidade interna de semi-acabados lingotados continuamente e em vários tipos de segregação e, consequentemente, níveis aumentados de alguns elementos nestas áreas segregadas. Os principais tipos de segregação causados por desvios dos vãos reais dos rolos são: (i) macro-segregação intercolunar, (ii) macro-segregação na linha central, e (iii) semi-macro-segregação fora da linha central (também denominada segregação em V ou segregação pontual).
Na faixa de temperatura de 1.300 °C até o solidus, a ductilidade do aço é muito baixa. Isso se deve às fases líquidas de FeS e MnS que se segregaram nos contornos entre dendritos. FeS e MnS têm pontos de fusão muito mais baixos que o aço e, portanto, esses contornos fracos se abrem em deformações de tração bastante baixas.
Um dos problemas metalúrgicos encontrados em produtos lingotados continuamente é o desenvolvimento de grandes zonas dendríticas colunares. O efeito do crescimento colunar nas propriedades mecânicas, como perda de ductilidade no aço, foi investigado por Weiser. Alberney mostraram que defeitos na linha central na lingotagem contínua podem ser consideravelmente reduzidos controlando as regiões de crescimento colunar. O controle do crescimento colunar é crucial na produção de bons produtos de fio lingotado.
Essencialmente, a agitação por indução causa um fluxo de varredura ao longo da interface sólido-líquido que afeta a estrutura final de solidificação, pois influencia as condições locais de crescimento, como gradiente de temperatura, espessura da camada limite e estrutura e tamanho da "zona pastosa". Como a macro-segregação resulta do fluxo de fluido inter-dendrítico, a redução no comprimento da "zona pastosa" reduz efetivamente a extensão da macro-segregação, particularmente ao longo da linha central. Vários estudos mostraram que a EMS é um meio eficaz de melhorar as estruturas de solidificação de aço lingotado continuamente, prevenindo o crescimento colunar.
O tamanho das zonas colunares e a segregação inter-dendrítica e porosidade de retração associadas são grandemente reduzidos pelo uso de agitação eletromagnética no fio ou no molde. Esta última técnica efetivamente aumenta o tamanho da zona de solidificação equiaxial e reduz grandemente a quantidade de retração na linha central (Figura 6). O tamanho relativo das zonas colunares e equiaxiais em uma seção transversal fundida também é afetado pelo superaquecimento do aço líquido. Alto superaquecimento em tarugos não agitados aumenta o tamanho da zona colunar porque a nucleação de dendritos equiaxiais é retardada. A EMS reduz os efeitos de altos superaquecimentos, mas não compensa completamente o aumento do tamanho das zonas colunares desenvolvidas por temperaturas de superaquecimento elevadas.
O superaquecimento foi um dos fatores mais fundamentais reconhecidos desde os primeiros anos da lingotagem contínua, especialmente para aços de médio e alto carbono. Em um relatório inicial, testes em planta piloto foram realizados fundindo tarugos de 150 mm x 150 mm de aços de alto carbono. Comprovou-se que em baixos superaquecimentos ou mesmo temperaturas de lingotagem sub-líquidus, a segregação na linha central era minimizada. A agitação eletromagnética no molde (M-EMS) exibiu alguns benefícios, e a aplicação de EMS no fio (S) e estágios finais (F) de solidificação começou a ser instalada em alguns lingotadores. Verificou-se que a combinação de EMS, ou seja, (S+F)-EMS para blooms e (M+S+F)-EMS para tarugos, é o método mais eficaz para reduzir macro-segregação entre várias condições de EMS, fazendo-os solidificar mais rapidamente durante os estágios finais de solidificação, proporcionando porosidades e manchas de segregação mais finamente distribuídas ao longo da região central. A espessura ótima do banho líquido mostrou diminuir à medida que o teor de carbono aumentava, o que pode ser atribuído a tempos de solidificação mais longos na faixa de fração sólida (fs) de fs = 0,3 a 0,7. O efeito do superaquecimento na estrutura de solidificação foi analisado, verificando o fato empírico de que o aumento do superaquecimento aumenta o crescimento dendrítico colunar contra o equiaxial. Concluíram que efeitos de convecção influenciaram o comportamento de micro-segregação dos aços de alto carbono (C ≤ 0,7%) e alto manganês estudados.
O efeito dos parâmetros da F-EMS com intensidade de corrente aumentando de 300 A (ampere) para 400 A e frequência aumentando de 4 Hz (hertz) para 12 Hz, nas forças eletromagnéticas e distribuição de concentração de carbono na seção transversal central de tarugo quadrado de aço 70 foi estudado. O parâmetro ótimo de F-EMS para uniformizar a concentração de carbono na seção transversal central e minimizar a segregação de carbono central de tarugos de aço 70 foi obtido com intensidade de corrente de 280 A e frequência de 12 Hz. Sob este parâmetro de agitação, os índices de segregação de carbono para todos os pontos de amostragem estão na faixa de 0,92–1,05, o que é atribuído ao fato de que sua intensidade de agitação é mais adequada para diminuir a temperatura central do fio e aumentar a taxa de solidificação do tarugo. Portanto, o elemento soluto rejeitado tem tempo limitado para transporte após a agitação eletromagnética, o que promove a redução da segregação central.
É bem conhecido que porosidades e cavidade de retração ocorrem na parte central de blooms e tarugos lingotados continuamente. Embora haja bons resultados nos níveis de segregação de carbono em corrente de agitação e frequência de 280 A e 12 Hz, respectivamente, investigações adicionais mostraram que a F-EMS tem impacto considerável em outras qualidades internas de um tarugo quadrado.
O efeito dos parâmetros da F-EMS na segregação central foi estudado no processo de lingotagem contínua de tarugo de 140 mm × 140 mm. No modelo, o crescimento inicial de grãos equiaxiais que podem mover-se livremente com o líquido foi tratado como suspensão, enquanto a zona equiaxial coerente foi considerada como meio poroso. Os resultados mostram que a velocidade de agitação não é o principal fator influenciando a melhoria da segregação central, que é mais afetada pela intensidade de corrente e largura do banho de agitação. Como o transporte de soluto é controlado pela taxa de solidificação como largura do banho de agitação, a segregação central declina continuamente com o aumento da intensidade de corrente. À medida que a largura do banho líquido diminui e menos calor latente precisa dissipar na solidificação posterior, a segregação central pode ser melhorada mais obviamente pela F-EMS. Devido ao enriquecimento de soluto no centro líquido e acúmulo de fase líquida na zona de agitação, a segregação central passa a subir reversamente com maior intensidade de corrente e torna-se mais séria com a largura do banho de agitação diminuindo ainda mais; forma segregação positiva e o soluto pode se concentrar com agitação fraca, levando à deterioração da segregação central. Com a intensidade de corrente otimizada, a melhoria da segregação central é melhor com relação à F-EMS.
Algumas técnicas de agitação F-EMS são mais eficazes que outras em termos de transformação morfológica da estrutura de dendrítica original para globulítica e seu refinamento. A macroestrutura de lingotagens sem uso de agitação é diferente daquela com uso de agitação. A estrutura obtida com agitação convencional é amplamente em forma de glóbulos com alguma presença de dendritos e fragmentos de dendritos. A estrutura obtida com agitação modulada consiste inteiramente de cristais em forma de glóbulos e a estrutura parece mais refinada.
O tamanho do grão pode ser variado aplicando diferentes configurações de agitação. Com agitação convencional F-EMS, o diâmetro do grão é reduzido tanto no raio médio do tarugo quanto na área central em comparação com a estrutura não agitada. Uma redução adicional do diâmetro do grão foi alcançada com agitação contra-rotativa modulada e não modulada. No entanto, o menor diâmetro do grão nas lingotagens foi obtido com agitação modulada unidirecional, em comparação com o diâmetro do grão na lingotagem sem agitação.
Em geral, a microestrutura de amostras usando F-EMS consiste em glóbulos e grãos alongados na estrutura obtida com agitação, e rede eutética intergranular fina contendo diferentes compostos. A estrutura dendrítica grosseira dos produtos fundidos lingotados sem agitação pode ser transformada em principalmente globular com algumas em forma de roseta como resultado da aplicação de agitação convencional. A estrutura obtida com agitação modulada unidirecional consiste em uma mistura de glóbulos finos de forma redonda e grãos alongados grandes. Esta estrutura também parece mais refinada em comparação com a obtida com agitação convencional.
A área média e comprimento do glóbulo na microestrutura da área combinada de raio médio e centro da lingotagem obtida com agitação convencional é quando comparada com a estrutura das outras lingotagens. A área média do glóbulo na estrutura pode ser reduzida, mas não no caso da estrutura obtida sem agitação. A estrutura obtida com agitação modulada unidirecional nas lingotagens, a área média do glóbulo nestas lingotagens é reduzida em comparação com agitação convencional. Tendência similar é determinada na redução do comprimento do glóbulo. Concomitantemente com a redução do tamanho do glóbulo, sua densidade aumentou. O efeito da M-EMS nas estruturas de solidificação foi obtido sob superaquecimento fixo, velocidade de lingotagem, intensidade de resfriamento secundário e frequência da M-EMS. A razão da zona de grão equiaxial central aumentou com a diminuição do superaquecimento, aumento da velocidade de lingotagem, diminuição da intensidade de resfriamento secundário e aumento da corrente da M-EMS. Mas a zona equiaxial é limitada para M-EMS, pois tem mais responsabilidade em relação à zona colunar. O tamanho do grão diminuiu obviamente com a diminuição do superaquecimento e aumento da corrente da M-EMS, mas foi menos sensível à velocidade de lingotagem e intensidade de resfriamento secundário.
Segregação em Banda Branca
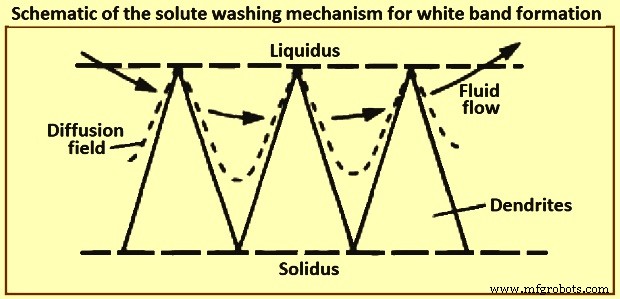
O uso crescente de agitação eletromagnética (EMS) nos últimos anos trouxe consigo maior interesse no problema conhecido como bandas brancas. A banda branca é uma zona de segregação negativa (aparecendo branca em impressões de enxofre) frequentemente encontrada em produtos agitados por S-EMS e correspondente à posição da frente de solidificação durante a agitação. A aparência visual da segregação não apenas deu origem ao nome, mas é provavelmente a característica mais indesejável da banda branca. A extensão da segregação negativa na banda branca é menor que a segregação positiva na linha central, mas sua presença contínua após o trabalho a quente pode resultar em um impedimento à aceitação pelo cliente, principalmente por razões estéticas. Kor sugeriu uma explicação, na qual a banda branca é resultado de mudanças na taxa de crescimento no início e fim da agitação do fio. A banda branca é devida ao mecanismo de lavagem do soluto, descoberto primeiramente por Bridge e Rogers. Propõe-se que os fluxos turbulentos causados pela EMS penetram na malha dendrítica e varrem o líquido inter-dendrítico enriquecido (Figura 7). No entanto, para manter esta ação, é necessário assumir que o soluto removido é muito rapidamente disperso pelo líquido restante. Sendo assim, torna-se difícil explicar o enriquecimento de soluto observado no final da agitação.
Modelagem Matemática
Em paralelo, a modelagem matemática desempenhou papel importante na implementação da EMS, no que diz respeito a fornecer compreensão mais profunda dos efeitos da agitação, por exemplo, no fluxo de calor e fluido. Uma série de estudos de Schwerdtfeger e colaboradores formaram a base da modelagem nesta área. Especificamente, eles exploraram, tanto experimental quanto teoricamente, o efeito da agitação em tarugos redondos, blooms retangulares e geometrias de placas características da lingotagem contínua de aço. Estes modelos consistem nas equações de Navier-Stokes para o campo de velocidade do metal líquido e equações de Maxwell para a densidade de fluxo magnético induzido. Em princípio, estes são acoplados bidirecionalmente, pois o campo magnético alternado dá origem a uma força de Lorenz que impulsiona o campo de velocidade. Este, por sua vez, pode afetar o campo magnético. Além disso, a frequência do campo magnético é tipicamente grande o suficiente para permitir o uso do valor médio no tempo da força de Lorenz como entrada para as equações de Navier-Stokes.
Estudo recente de Vynnycky revisitou o problema de uma EMS rotativa aplicada à lingotagem contínua de tarugos redondos e descobriu que o método usado originalmente para determinar os componentes da força de Lorenz levou a uma solução não única. Isso foi consequência do fato de que o componente normal da densidade de fluxo magnético induzido, em vez dos tangenciais, foi prescrito como condição de contorno. Além disso, como o componente normal foi prescrito em modelos para o caso de agitação longitudinal para blooms retangulares também, é natural esperar não-unicidade naqueles modelos também. Ademais, como as expressões para os componentes da força de Lorenz ainda são frequentemente usadas, está claro que uma resolução do problema ainda é oportuna, especialmente em vista do interesse moderno em EMS modulada. Neste caso, campos magnéticos de diferentes frequências são aplicados e a intenção é que a força de Lorenz resultante tenha uma parte média no tempo constante e uma parte variável no tempo. Não precisa dizer que impor as condições de contorno corretas para o campo magnético é importante para alcançar resultados significativos da modelagem.
Desde a implementação industrial inicial da EMS, reconheceu-se que graus de aço exigentes, especialmente aqueles com amplo intervalo de solidificação, beneficiam-se de agitação tanto dentro do molde de lingotagem quanto em estágio posterior de solidificação. Este tipo de agitação, na lingotagem contínua de aço líquido, ficou conhecido como agitação de zona de solidificação final ou F-EMS. Apesar de relatórios iniciais sobre a eficácia da F-EMS no que diz respeito à melhoria da qualidade interna do fio fundido, especialmente solidez estrutural e segregação, a longo prazo percebeu-se que o desempenho metalúrgico da F-EMS carecia de eficácia e consistência, o que pode ser atribuído a vários fatores definidores. Primeiro, é importante posicionar a F-EMS em relação ao estágio de solidificação que corresponde a um certo nível de fração sólida no volume do banho. Segundo, a agitação neste estágio de solidificação é realizada sob condições de torque de agitação progressivamente decrescente e viscosidade do banho crescente. O primeiro ocorre devido à redução do raio do banho de agitação, enquanto o segundo se deve ao aumento da fração sólida do banho.
Há também um fator adicional importante impactando a eficácia da agitação, decorrente da natureza do campo magnético usado para agitação. Os sistemas de agitação atualmente empregados na produção de produtos de aço lingotados continuamente baseiam-se na aplicação de campo magnético rotativo (RMF). Tais campos têm limitações em sua aplicação em estágio posterior ou avançado de solidificação, decorrentes do fato de que a velocidade angular resultante é quase constante em relação à posição radial. Este padrão de fluxo é caracterizado por força de cisalhamento intensiva e turbulência na interface sólido-líquido, altamente eficaz em termos de fragmentação de dendritos e subsequente desenvolvimento de estrutura de solidificação equiaxial, mas tem muito pouco impacto na mistura no volume do banho, especialmente próximo à sua região central. Em contraste, turbulência intensiva e mistura por todo o volume do banho são necessárias em estágio tardio de solidificação para desruptir a formação da rede cristalina e, associado a ela, o início do desenvolvimento de defeitos estruturais como porosidade, fissuras e segregação solutal.
Houve numerosos desenvolvimentos visando melhorar a agitação baseada em RMF em estágio posterior de solidificação através do aumento do fluxo de fluido secundário no plano radial-axial. Portanto, esquemas de agitação intermitente e alternada, ambos usando períodos forçados e dormentes sequenciais, foram introduzidos nos anos 1980. Kojima e colaboradores demonstraram experimentalmente, enquanto Davidson e Boysan confirmaram teoricamente que forte fluxo recirculatório ocorre nas direções radial-axial durante os períodos dormentes (ou seja, sem agitação ativa) devido ao gradiente axial inicial do fluxo de redemoinho.
No entanto, estes métodos de agitação não resultaram em melhoria considerável do desempenho da F-EMS. As razões para isso podem ser encontradas no estudo recente de S. Eckert e colaboradores, que mostraram que a ocorrência de fortes fluxos recirculatórios é contingente à provisão de uma faixa estreita de parâmetros de agitação e lingotagem. O não cumprimento destas provisões pode impactar negativamente o desempenho da agitação e até torná-la inútil ou prejudicial. Houve várias tentativas recentes de intensificar turbulência e mistura no volume do banho solidificante usando correntes elétricas moduladas para energizar as bobinas de agitação. O objetivo é produzir um campo eletromagnético modulado que consista tanto de um componente médio no tempo quanto de um componente variável no tempo. Estes desenvolvimentos recentes foram teóricos e em escala de laboratório e nenhum foi implementado na prática de produção. Campos magnéticos contra-rotativos também foram testados para agitar uma liga de alumínio solidificando em experimentos de laboratório conduzidos por Vives. Melhorias consideráveis na estrutura de solidificação foram alcançadas usando este método de agitação.
Vantagens da EMS
As vantagens da EMS no produto final dependem da aplicação e alguns exemplos são: (i) melhor trabalhabilidade a quente, durante extrusão e forjamento das barras, a frequência de falhas internas é menor; (ii) melhor capacidade de cisalhamento evitando a estrutura que causa trincas; (iii) melhor têmpera devido à homogeneidade melhorada; (iv) melhor desempenho de trefilação de arame com baixa frequência de quebras do tipo copo e cone; e (v) propriedades de fadiga mais altas e consistentes das barras.
Processo de manufatura
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Técnicas Avançadas de Resfriamento Secundário para Fundição Contínua Otimizada
- Prevenção de Breakouts na Lingotamento Contínuo de Aço: Causas, Impactos e Soluções
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas