



Metalurgia de Panela Avançada: Refino de Precisão para Aço de Alta Qualidade
Após o vazamento do aço de um forno primário de produção de aço, como BOF, EAF ou EOF, o aço fundido para aplicações de alta qualidade ou especiais é submetido a refino adicional em diversos processos alternativos, coletivamente conhecidos como metalurgia de panela. A metalurgia de panela também é chamada de refino de panela ou siderurgia secundária. Os processos de metalurgia de panela são comumente realizados em panelas. O controle rigoroso da metalurgia de panela está associado à produção de graus de aço de alta qualidade nos quais as tolerâncias de química e consistência são estreitas. Os objetivos da metalurgia de panela são:
- Homogeneização – Homogeneização da composição química e temperatura do aço líquido na panela
- Desoxidação ou "killing" – Remoção de oxigênio
- Ajuste de superaquecimento – Aquecimento do aço líquido a temperatura adequada para lingotamento contínuo
- Adições de ferro-ligas e carbono – Ajustes na química do aço líquido
- Desgaseificação a vácuo – Remoção de hidrogênio e nitrogênio
- Descarbonetação – Remoção de carbono para atender requisitos de certos graus de aço
- Desulfuração – Redução de concentrações de enxofre até 0,002%
- Micro limpeza – Remoção de elementos não metálicos indesejáveis
- Morfologia de inclusões – Alteração da composição das impurezas remanescentes para melhorar a microestrutura do aço
- Propriedades mecânicas – Melhoria em tenacidade, ductilidade e propriedades transversais
Processos de Metalurgia de Panela
Dependendo dos tipos de aço requeridos, um ou mais dos seguintes processos de metalurgia de panela são utilizados:
- Enxágue ou agitação
- Forno de panela (Ladle Furnace)
- Injeção em panela
- Refino de panela
- Processos de desgaseificação
- Processo AOD
- Processo CAS-OB (Ajuste de composição por borbulhamento de argônio selado com sopradura de oxigênio)
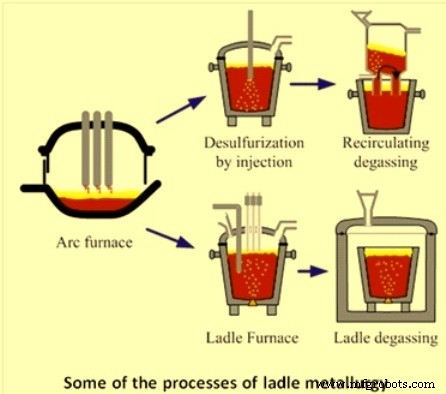
Figura 1: Alguns processos de metalurgia de panela
Contexto Histórico
O tratamento do aço na panela começou há cerca de 45 anos, quando os primeiros processos de desgaseificação a vácuo panela-a-panela e panela-a-molde de lingote para remoção de hidrogênio surgiram. No final dos anos 1950, desgaseificadores a vácuo mais eficientes, como os processos Dortmund-Hörder (DH) e Ruhrstahl-Heraeus (RH), tornaram-se populares. Em meados dos anos 1960, processos de desgaseificação como desgaseificação a arco a vácuo (VAD), processo ASEA-SKF e descarbonetação oxigênio a vácuo (VOD) para tratamento de aços alto cromo foram implementados com sucesso. Processos de conversor como descarbonetação argônio-oxigênio (AOD) foram introduzidos no início dos anos 1970.
A injeção de fundente granulado no aço líquido, combinada com agitação por argônio, iniciou no início dos anos 1970. Logo seguiu-se a aplicação de alimentação por fio-corda de elementos de liga para melhor controle de composição e morfologia de inclusões.
Enxágue ou Agitação
Para obter temperatura e composição homogêneas do banho, o aço na panela é normalmente enxaguado por borbulhamento de gás argônio. Para taxas moderadas de borbulhamento (ex: < 0,6 Nm³/min), plugs refratários porosos são usados, geralmente montados no fundo da panela. A função do plug poroso é fornecer agitação do metal fundido para promover homogeneização. Operações normais de agitação são realizadas percolando gás argônio através do plug poroso.
Hoje, a maioria das panelas é equipada com plugs de fundo para borbulhamento de argônio. No entanto, prevê-se enxágue através de mecanismo de lança superior como backup para atender à necessidade de enxágue quando o plug de fundo não está funcionando.
Forno de Panela (Ladle Furnace)
O forno de panela é usado para aliviar o processo primário de produção de aço de muitas operações de refino secundário. As principais funções de um forno de panela são:
- Reaquecimento do aço líquido por energia elétrica conduzida por eletrodos de grafite
- Homogeneização da temperatura e química do aço através de enxágue com gás inerte
- Formação de camada de escória que protege o refratário contra danos do arco, concentra e transfere calor ao aço líquido, retém inclusões e óxidos metálicos, e fornece meio para desulfuração
- Adições de ferro-ligas para controle químico em massa ou de acabamento
- Adição por fio-corda para controle de acabamento e morfologia
- Proporcionar meio para desulfuração profunda
- Proporcionar meio para desfosforação
- Atuar como buffer para equipamentos e processos downstream
O teto da panela é tipicamente de design resfriado a água com centro ou seção delta refratária e é configurado para coordenar com panelas existentes de forma que o teto cubra completamente a parte superior da panela quando na posição operacional (totalmente abaixada).
Injeção em Panela
O aço líquido pode ser reaquecido oxidando alumínio e/ou silício por injeção de oxigênio através de lança. O reaquecimento do aço na panela com injeção de oxigênio submersa é praticado em algumas usinas. No processo RH-OB, eficiência térmica média de 20–30% é alcançada. Também foi relatada eficiência de reaquecimento de aproximadamente 80% para operação RH-OB. No processo RH-KTB, o oxigênio é suprido via lança superior em vez de tuyeres submersos como no RH-OB. A eficiência térmica do RH-KTB parece ser similar à da injeção de oxigênio submersa na panela.
Uma comparação dos teores totais de oxigênio medidos no aço lingotado de cargas reaquecidas com oxigênio e cargas não reaquecidas mostrou não haver diferenças significativas entre os dois conjuntos de valores.
Refino de Panela
O refino de aço na panela é amplamente definido aqui como compreendendo operações como desoxidação, desulfuração, desfosforação, adições controladas de elementos de liga e modificação de inclusões.
O refino do aço na panela é geralmente feito por desoxidação com ferromanganês, ferrossilício, silico-manganês e alumínio. O aço é primeiro desoxidado parcialmente com silico-manganês, ferromanganês e/ou ferrossilício, seguido por desoxidação final com alumínio. Essa prática tem várias vantagens, incluindo minimização de captação de nitrogênio, minimização de reversão de fósforo e minimização de perdas de alumínio durante a produção primária de aço. Hoje, o uso de escórias sintéticas na panela tornou-se parte integrante da metalurgia de panela. O uso de escória sintética consistindo de silicato de cálcio-alumínio ajuda na dissolução dos produtos de desoxidação, auxiliando a atividade de desoxidação. Aço parcialmente desoxidado pode ser ainda mais desoxidado com siliceto de cálcio (Ca-Si) injetado na panela na forma de fio-corda. Aços "killed" desoxidados com alumínio normalmente têm menos de 5 ppm de oxigênio dissolvido.
Em certos graus de aço, teor de enxofre muito baixo é especificado (ex: 20 ppm ou menos). Esses teores baixos só podem ser alcançados por desulfuração do aço na panela na presença de escória aluminato de cálcio quando o aço está totalmente "killed". Para que o grau requerido de desulfuração ocorra dentro de um prazo prático, boa mistura de aço e escória é essencial. A taxa de remoção de enxofre é fortemente influenciada pela vazão de gás durante o enxágue do aço. Outro método para atingir teores muito baixos de enxofre é a injeção de fundentes na panela. Um fundente típico para desulfuração contém 70% CaO e 30% CaF₂. Desulfuração por injeção de pó é cerca de 15% mais rápida que desulfuração com escória superior apenas, combinada com enxágue a gás. A desulfuração do aço na panela é acompanhada por diminuição da temperatura do banho e, portanto, requer reaquecimento.
Desfosforação em panela é necessária quando o teor de fósforo do metal quente de entrada durante a produção primária é alto. A remoção de fósforo do aço na panela é alcançada tratando o aço com escórias oxidantes base cal contendo óxido de ferro.
O tratamento de aço líquido com cálcio é normalmente adotado para modificar a morfologia das inclusões. Como resultado do tratamento com cálcio, as inclusões de alumina e sílica são convertidas em aluminatos de cálcio líquidos ou silicatos de cálcio. Estas inclusões líquidas são globulares devido a efeitos de tensão superficial. Esta mudança na composição e forma das inclusões é comumente conhecida como controle ou modificação de morfologia de inclusões. Como o ponto de ebulição do cálcio é 1.491 °C, o cálcio é vapor na temperatura de produção de aço. Portanto, ao adicionar cálcio ao aço líquido, medidas especiais devem ser tomadas para garantir sua recuperação adequada no banho. Cálcio ou ligas de cálcio são adicionados ao banho de aço líquido na maior profundidade possível para aproveitar a pressão aumentada da cabeça ferroestática e evitar a evaporação do cálcio. Além disso, a frequência de retenção de cálcio diminui com o aumento da quantidade injetada. A quantidade de cálcio a injetar deve ser ajustada de acordo com o grau de limpeza do aço e seu teor total de oxigênio.
Desgaseificação a Vácuo do Aço Líquido
A desgaseificação a vácuo é um importante processo de siderurgia secundária. Originalmente usado para remoção de hidrogênio do aço líquido, atualmente também é usado para refino secundário e tornou-se processo cada vez mais importante da siderurgia secundária. Reações dependentes de pressão são a razão para o tratamento do aço líquido neste processo.
Durante a produção de aço, gases como oxigênio, hidrogênio e nitrogênio dissolvem-se no aço. A desgaseificação é empregada para remover nitrogênio e hidrogênio do aço. Inicialmente, a desgaseificação a vácuo era usada principalmente para remoção de hidrogênio. Porém, nos últimos vinte anos, houve uso crescente para produção de aços ultra-baixo carbono (ULC) com teores de carbono de 30 ppm ou menos.
A desgaseificação pode ser realizada colocando a panela contendo aço fundido sob vácuo (sistema não recirculante) ou por recirculação do aço fundido em vácuo (sistema recirculante). Exemplos de sistemas recirculantes: RH, RH-OB, RH-KTB, DH. Exemplos de sistemas não recirculantes: desgaseificadores de panela ou tanque, incluindo VAD (desgaseificação a arco a vácuo) e VOD (descarbonetação oxigênio a vácuo), e desgaseificadores de jato.
Na desgaseificação de panela, a eficácia diminui do topo para o fundo do banho de aço fundido. Camadas inferiores são muito menos afetadas pelo vácuo, pois estão sob influência de pressão ferroestática da coluna de aço líquido. Agitação do banho ajuda a expor todo o conteúdo de aço fundido ao vácuo.
Em ambos sistemas, argônio é usado como gás de elevação ou agitação. Em sistemas recirculantes, o argônio é usado como gás de elevação para reduzir a densidade aparente do aço líquido a ser elevado da panela para o vaso de vácuo. Em sistemas não recirculantes, argônio é usado como gás de agitação para promover remoção de hidrogênio e/ou nitrogênio e homogeneizar o banho.
Não há muita diferença entre sistemas recirculantes e não recirculantes em termos de eficácia de remoção de hidrogênio ou nitrogênio. Se a função primária do desgaseificador é remover hidrogênio e às vezes nitrogênio, a escolha do sistema é determinada principalmente pela correspondência desejada entre o vaso de fusão de aço e o lingotador, bem como considerações de custos de capital e operacionais.
Um dos propósitos de tratar aço em desgaseificador RH ou RH-OB (KTB) é reduzir o teor de oxigênio dissolvido do aço por desoxidação com carbono antes de adicionar alumínio para "killing" completo. Com essa prática de desoxidação com carbono, há economias consideráveis devido ao uso reduzido de alumínio.
Alguma remoção de nitrogênio do aço líquido durante desgaseificação a vácuo é possível, desde que o aço esteja totalmente "killed" e tenha baixo teor de enxofre.
Processo de Descarbonetação Argônio-Oxigênio (AOD)
A descarbonetação argônio-oxigênio (AOD) é um processo usado principalmente na produção de aço inoxidável e outras ligas de alta qualidade com elementos oxidáveis como cromo e alumínio. Após a fusão inicial, o metal é transferido para um vaso AOD onde será submetido a três etapas de refino: (i) descarbonetação, (ii) redução, e (iii) desulfuração. O AOD foi inventado em 1954 pela divisão Lindé da Union Carbide Corporation, que se tornou conhecida como Praxair em 1992.
O aço líquido é descarbonetado e refinado no vaso AOD para menos de 0,05% de carbono. A característica-chave do vaso AOD é que o oxigênio para descarbonetação é misturado com gases inertes argônio ou nitrogênio e injetado através de tuyeres submersos. Esta diluição com argônio minimiza a oxidação indesejada de elementos valiosos em aços especiais, como cromo.
O AOD é amplamente usado para produção de aços inoxidáveis e ligas especiais como aços silício, aços ferramenta, ligas base níquel e ligas base cobalto. O processo é popular porque combina maiores rendimentos metálicos com menores custos de material. Outros benefícios incluem precisão no controle químico até 0,01% de carbono ou menos, desulfuração rápida para menos de 0,001% e remoção de chumbo para menos de 0,001%. O resultado final é aço mais limpo com maior produtividade.
Processo CAS-OB
O processo CAS-OB consiste em ajuste de composição por borbulhamento de argônio selado com sopradura de oxigênio. Foi desenvolvido pela Nippon Steel Corporation. O processo permite adições de liga sob atmosfera inerte de argônio. Permite adição simultânea de Al e gás O₂ soprado através de lança superior. Estes reagem para formar Al₂O₃ e geram quantidade considerável de calor devido à natureza exotérmica da reação. O processo CAS-OB resulta, portanto, em aquecimento químico do aço líquido. O aquecimento é geralmente combinado com ajuste da química do aço líquido por adição de ferro-ligas e carburizador. Durante o aquecimento, simultaneamente com injeção de oxigênio no sino, realiza-se alimentação contínua de alumínio granulado, ferro-ligas e carburizador. A taxa real de aquecimento do metal é ligeiramente inferior à estimada devido à perda de calor durante o intervalo entre as adições e o momento da medição de temperatura.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Das Fíbulas Antigas à Fabricação Moderna: O Alfinete de Segurança Explicado
- Zinco: Propriedades, Aplicações e Processo de Produção
- Rolamentos de Esferas: Evolução, Fabricação e Garantia de Qualidade
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- O Que é Aço A2? Um Grau de Aço Ferramenta Versátil e Custo-Efetivo para Aplicações Industriais e Marcenaria
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo