



Sangria Otimizada do Salamandra para Reparos de Capital de Alto-Forno
Salamandra refere-se a todos os materiais líquidos e solidificados no cadinho de um alto-forno abaixo do furo de sangria. A salamandra inclui ferro líquido e escória e misturas de ferro sólido, escória e coque/carbono. Durante a operação normal do alto-forno, o fundo e o cadinho do forno contêm o "dead-man" e a salamandra.
Quando o alto-forno deve ser revestido, é necessário que o forno seja esvaziado completamente removendo todos os constituintes do fundo e do cadinho. Também é desejável remover estes constituintes durante revestimento parcial do forno ou durante reparos do furo de sangria. Isso proporciona condições de trabalho mais seguras durante estes reparos parciais e previne danos aos refratários do cadinho como resultado de movimentos cíclicos de resfriamento e aquecimento. A remoção de todos os constituintes do fundo e do cadinho do forno é realizada geralmente por sangria do salamandra. A sangria do salamandra é geralmente feita preferencialmente no nível mais baixo onde se pode esperar ferro líquido no cadinho do alto-forno.
Processo de Sangria do Salamandra
A sangria do salamandra de um alto-forno é a sangria final após o forno ser parado para drenar o último ferro líquido do cadinho. Devido à sua ocorrência rara, a sangria do salamandra representa na maioria das siderúrgicas um trabalho especializado que requer muita preparação.
Uma salamandra solidificada é normalmente difícil de remover, especialmente se houver titânio nela. Grande quantidade de salamandra sólida pode atrasar o caminho crítico dos reparos de capital do alto-forno por vários dias ou até semanas. Para a remoção da salamandra solidificada, frequentemente requer lança de oxigênio e até explosivos. Estes tipos de remoção também causam riscos de saúde e segurança.
A sangria da salamandra líquida é geralmente realizada imediatamente após a parada do forno. É importante maximizar o rendimento durante a sangria do salamandra do alto-forno para minimizar a quantidade de sólidos residuais remanescentes no forno. Uma sangria bem-sucedida normalmente proporciona cadinho limpo para a equipe de reparos de capital. Isso não apenas minimiza atrasos, mas também contribui para condições de trabalho mais seguras durante a demolição dos refratários. Cadinho limpo também inspira o espírito da equipe de reparos.
A remoção total do conteúdo do cadinho do alto-forno para sangria bem-sucedida requer atividades de pré-preparação e monitoramento no alto-forno para aumentar temperatura e fluidez. Estas atividades devem ser acopladas ao uso de técnicas de perfuração e lança bem testadas.
Geralmente, devido à construção normal de um alto-forno e sua casa de machado, o furo de sangria do salamandra deve ser posicionado em algum lugar próximo sob o piso da casa de machado, em área de difícil acesso, cheia de tubulações, cabos, etc. Estas áreas de difícil acesso também podem ser perigosas para as pessoas que perfuram ou lançam o salamandra, devido a rotas de fuga insuficientes ou mal acessíveis.
A ênfase em segurança e meio ambiente é a força motriz para melhorar o processo de sangria do salamandra. Enquanto drenar o máximo de ferro líquido do cadinho é o objetivo principal, outras questões importantes são: (i) localização do furo de sangria do salamandra, (ii) aspectos ambientais da sangria do salamandra, e (iii) sangria do máximo de ferro líquido do salamandra.
Localização do Furo de Sangria
É necessário localizar a melhor posição do furo de sangria do salamandra. Antigamente, a posição exata do salamandra era geralmente desconhecida, devido à falta de informações sobre o interior do cadinho do alto-forno e, portanto, sobre a posição da linha de desgaste. Sem dados ou com dados insuficientes de termopares, era difícil determinar a posição ótima para perfurar ou lançar o furo de sangria. A experiência profissional era o guia para determinar a localização e ângulo de perfuração para atingir o salamandra. Mais de uma vez, vários furos tiveram que ser perfurados e lançados antes que o salamandra fosse atingido e começasse a sangrar.
Hoje, com cadinhos de alto-forno modernos sendo cada vez mais equipados com grades densas de termopares, o cálculo térmico da posição da linha de desgaste, e, portanto, da posição do salamandra, tornou-se possível. O adensamento da grade de termopares melhorou a precisão do cálculo. Agora, em vez de adivinhar onde o salamandra pode ser atingido, sabe-se onde a perfuração atinge a linha de desgaste e, portanto, de onde se espera o salamandra. Uma vantagem adicional de localização mais precisa é a possibilidade de melhorar a engenharia do arranjo ao redor da sangria do salamandra.
Aspectos Ambientais
A sangria improvisada do salamandra no passado não só resultou em muito ferro faíscante, mas também em grandes nuvens de fumaça. Com crescente atenção aos aspectos ambientais, estas nuvens escuras tornaram-se cada vez mais indesejadas. A estimativa melhorada da posição da linha de desgaste permitiu engenharia mais detalhada da sangria do salamandra e a possibilidade de introduzir instalações de despoeiramento no furo de sangria. Coifas de exaustão temporárias e dutos são agora projetados, construídos e conectados ao sistema de despoeiramento existente, para tornar a sangria do salamandra não mais poluente que uma sangria regular. Isso elimina as enormes nuvens de fumaça vermelha, que também prejudicam a visualização da sangria.
Maximização da Sangria do Ferro Líquido
No passado, as salamandras eram sangradas após a parada e após o alto-forno ser completamente tirado do sopro. Como resultado, o salamandra tinha apenas sua própria pressão ferroestática como força motriz para sair do forno. Não perfurar o furo de sangria completamente através do líquido e lançar a última parte resulta em diâmetro de furo indefinido e às vezes em sangrias lentas. Estas sangrias lentas também podem ser retardadas pela diminuição da temperatura do ferro-gusa do salamandra, causada pelo efeito do sistema de resfriamento do cadinho durante o tempo de espera entre o fim da parada e o início da sangria. Agora, é prática usual manter alguma pressão de sopro no forno como força motriz adicional para drenar mais líquido.
Pré-requisitos para Sangria Bem-Sucedida
Existem vários pré-requisitos para a sangria do salamandra ser bem-sucedida. Estes incluem: (i) razão máxima entre salamandra líquida e sólida, (ii) baixa viscosidade/alta temperatura dos líquidos, (iii) ajuste correto do(s) ângulo(s) e elevação(ões) da sangria, (iv) bons resultados da parada, e (v) execução eficiente das atividades reais de sangria.
Os preparativos para a sangria do salamandra começam 3 a 6 meses antes da parada do alto-forno para reparos de capital e incluem atividades reais de sangria e modificações de processo. As modificações de processo devem resultar em condições favoráveis para sangria ótima. Um dos principais objetivos relaciona-se à fusão/liquefação da salamandra sólida existente e aumento de sua fluidez para obter fluxo suave. A fluidez dos líquidos aumenta com a temperatura e pode ser verificada durante a sangria. Também o teor de silício do ferro-gusa pode ser monitorado, pois dá indicação razoavelmente boa do estado térmico do cadinho. Os refratários do fundo e cadinho devem ser expostos diretamente aos líquidos para sangria efetiva.
O estado térmico do cadinho também pode ser monitorado analisando leituras-chave dos termopares. A liquefação do salamandra basicamente relaciona-se ao aumento do estado térmico do cadinho. Abrange todas as atividades que contribuem para este objetivo, e leituras mais altas dos termopares refletem aumento do estado térmico. O processo de liquefação é determinado tanto pelo fluxo local de ferro-gusa e temperatura, mas o fluxo é o mais importante. Portanto, o foco deve ser direcionado para influenciar o fluxo de ferro-gusa no cadinho. Isso geralmente não é prática padrão na operação de alto-forno.
A liquefação do salamandra é, basicamente, o oposto da proteção do cadinho para extensão de campanha. Tipicamente, as metodologias de liquefação incluem: (i) redução do resfriamento do fundo e paredes laterais, (ii) busca de maior produtividade no alto-forno, (iii) implementação rigorosa de sangria alternada entre furos, (iv) aumento do nível de silício no ferro-gusa, (v) carga de coque de maior tamanho, (vi) remoção de TiO₂ da carga.
Número de Furos de Sangria
O número de furos de sangria necessários para sangria bem-sucedida é uma decisão importante. Geralmente, este número depende do diâmetro do cadinho. Como regra prática, geralmente considera-se um furo quando o diâmetro do cadinho é inferior a 9 metros, dois furos quando o diâmetro está na faixa de 9 m a 12 m e três furos se o diâmetro for superior a 12 metros.
Ângulos e Elevações Múltiplos
Múltiplos ângulos e elevações são definidos em cada posição de sangria. Em geral, múltiplas posições aumentam o rendimento da sangria, pois a chance de sucesso aumenta e a drenagem melhora. A determinação do número correto de posições é um equilíbrio entre custos e riscos, então avaliação prévia das condições pode também prevenir múltiplas posições. A posição do(s) ponto(s) de sangria ao redor da circunferência é normalmente determinada por condições de acesso, layout(s) do canal e posições do cadinho/leito de areia.
Normalmente, múltiplas posições são preferidas, pois a perfuração pode começar simultaneamente em duas posições usando duas equipes para economizar tempo. Frequentemente vê-se que o rendimento em uma posição é zero, enquanto em outra é grande. Isso pode ser causado por obstáculos/barreiras internas locais impedindo efusão suave dos líquidos. Múltiplas posições, portanto, reduzem o risco de rendimentos baixos/nulos.
O ajuste correto dos ângulos e elevações da sangria é normalmente um compromisso entre cálculos teóricos e considerações, e limites práticos. Elementos estruturais no local, como tubulações e cabos, podem limitar condições de acesso e a(s) elevação(ões) da(s) via(s) do(s) cadinho(s) podem inibir a seleção da elevação teórica mais ótima.
Geralmente, é prática comum determinar pelo menos três conjuntos de ângulos e elevações crescentes em cada posição circunferencial. A distância vertical entre os pontos de partida é normalmente em torno de 300 mm.
Execução do Processo
Todo o processo de sangria é normalmente executado dentro de 24 horas. Geralmente, um critério "continuar-parar" é seguido para garantir que atrasos sejam prevenidos. Como exemplo, máximo de 4 horas é alocado para perfuração e lança de um furo, independentemente do sucesso. Isso requer equipes especializadas e experientes. A distância vertical entre furos deve ser em torno de 300 mm para assegurar que os furos não se fundam, pois a efusão dos líquidos aumentará o diâmetro do furo "bem-sucedido". Um diâmetro típico de perfuração é em torno de 80 mm, que pode aumentar para mais de 200 mm durante a sangria. A distância mínima entre dois furos assim garante que os furos permaneçam intactos. O comprimento da sangria é normalmente limitado a três metros para evitar entupimento. Há chances de entupimento se o comprimento for maior que três metros.
Metodologias de Perfuração
Existe grande variedade de equipamentos de perfuração. Basicamente, dois tipos são bem conhecidos: (i) tipo montado em monorail, e (ii) tipo manual de canal. Geralmente, o tipo manual é preferível para maximizar flexibilidade no ajuste de ângulo(s) e elevação(ões) enquanto minimiza custos. Existem vários tipos de equipamentos de perfuração manual, como perfuratriz de rocha e perfuratriz de núcleo. Um tipo de perfuratriz de núcleo, que pode ser melhor alinhado e tem maior precisão, é geralmente preferido. A unidade de potência e controle da unidade de perfuração é normalmente localizada fora do canal para maximizar a segurança. A unidade de perfuração é montada em um pequeno trilho, que é "ganchado" ou soldado ao casco e apoiado pelo canal.
As atividades de sangria incluem: (i) remoção de chapa, (ii) instalação de apiloamento, (iii) secagem do apiloamento, (iv) montagem do equipamento de perfuração, (v) perfuração do salamandra, (vi) lança de oxigênio, (vii) sangria do salamandra.
As atividades de sangria estão normalmente no caminho crítico dos reparos de capital e devem ser executadas dentro de 24 horas. A duração é principalmente determinada pelo número de posições circunferenciais e equipes associadas. Perfuração e lança de oxigênio repetitivas podem ser necessárias.
A duração típica para as atividades acima mencionadas é limitada a 12 horas. Às vezes, pré-perfuração é praticada durante a pré-parada, mas normalmente não contribui para acelerar as atividades de sangria durante os reparos. A instalação de apiloamento na interface canal/casco e subsequente secagem podem ser eliminadas se um projeto correto for aplicado e trabalhos associados forem executados durante a pré-parada.
A sangria do salamandra é uma atividade crítica durante reparo de capital de alto-forno. Uma sangria bem-sucedida que resulta em alto rendimento de líquidos removidos antes da têmpera e baixo peso de resíduos sólidos previne longos atrasos e melhora condições de saúde e segurança durante a demolição dos refratários. Portanto, é importante garantir que todas as técnicas e experiências disponíveis sejam investigadas e utilizadas. A Fig. 1 mostra a sangria inferior do salamandra no Alto-Forno 2 da Usina Siderúrgica de Visakhapatnam.
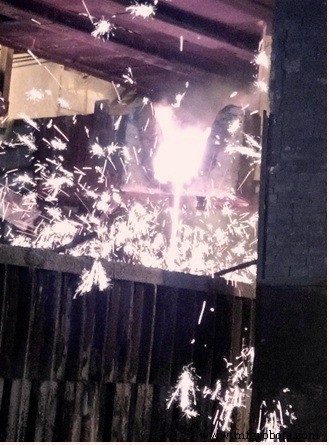
Fig. 2 Sangria inferior do salamandra no AF2 da Usina Siderúrgica de Visakhapatnam
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Granulação Seca de Escória de Alto-Forno: Impulsionando Recuperação de Energia e Sustentabilidade
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno