



Tecnored: Processo Inovador de Produção de Ferro Livre de Coque
Processo Tecnored foi desenvolvido pela "Tecnored Desenvolvimento Tecnológico S.A." do Brasil e baseia-se em forno de redução de leito móvel de baixa pressão que reduz pelotas auto-fundentes, auto-redutoras e portadoras de carbono, ligadas a frio. Redução realizada em forno de eixo de baixa altura e design distinto em temperaturas típicas de redução. Processo produz ferro-gusa (ferro líquido).
Características Principais
Tecnologia Tecnored foi concebida e desenvolvida para ser processo de produção de ferro "sem coque" (coke-less), evitando investimento e operação de fornos de coque ambientalmente prejudiciais além de reduzir significativamente emissões de gases de efeito estufa na produção de ferro-gusa.
Processo usa combinação de ar quente e frio e não requer oxigênio adicional. Elimina necessidade de plantas de coque, sinter e oxigênio de tonelagem. Portanto, tem custos operacionais e de investimento muito menores que rotas tradicionais.
Processo é flexível quanto ao tipo de matérias-primas ferrosas e carbonáceas que pode processar. Capacidade de fundir pelotas ou briquetes, ou cargas mistas de ambos, fornece meios de usar ampla gama de materiais alternativos. Tem boa produtividade e alta eficiência energética.
Também alega-se adequado para produção de ferroligas como ferromanganês.
Histórico de Desenvolvimento
Histórico compreende diferentes fases com diferentes objetivos, testando ampla gama de matérias-primas e usando distintos tamanhos e conceitos do reator.
- 1979-1985: Atividades sobre uso de pelotas auto-redutoras contendo cinza de pirita como carga metálica em fornos copa. Conceito de auto-redução adaptado para desenvolver novo processo. Em 1985, conceito do forno Tecnored formulado incluindo alimentadores laterais para combustível sólido e pós-combustão no eixo superior como duas características principais. Iniciada montagem do primeiro protótipo em Joinville (SC) para experimentar redução em escala piloto.
- 1985-1990: Desenvolvimento em forno circular de 400 mm, visando demonstrar viabilidade do conceito e estabelecer primeiros parâmetros operacionais e geométricos. Alcançaram alimentação e vazamento contínuos (até 24h contínuas) corroborando adequação do conceito. Resultados expressivos, mas melhor entendimento fundamental requerido para próximos passos. Modelo matemático abrangente do comportamento de pelota auto-redutora no forno construído para projeto de forno piloto maior.
- 1990-1993: Desenvolvimento em forno circular de 600 mm. Objetivos: campanhas mais longas, maior estabilidade, ajustes baseados no modelo, maior rendimento de pós-combustão. Resultados: longos períodos de estabilidade operacional suave, controle e manutenção da taxa de alimentação, controle de vazamento de escória e ferro-gusa, melhorias na fluidodinâmica, avaliação próxima dos perfis térmicos e gasosos. Forno de 600 mm atingiu limite para desenvolvimento experimental; decidiu-se continuar em novo forno piloto de 1000 mm. Modelo indicou que para maior produção, além de forno maior, geometria deve mudar de circular para seção retangular para manter raceway adequado e engenharia de chama.
- 1994-1995: Desenvolvimento em forno circular de 1000 mm. Objetivos: confirmar parâmetros em forno grande, verificar limitação crescente de fornos circulares indicada pelo modelo. Resultados: alta estabilidade, bom controle, longa duração de campanha, boa qualidade de ferro-gusa e escória. Confirmou previsão do modelo que tamanho não poderia aumentar mantendo-se circular, abrindo caminho para conceito modular: forno retangular permitiria aumentar produção adicionando módulos extras mantendo seção transversal fixa. Decisão de construir fatia modular em escala real de seção retangular.
- 1996: Testes do novo conceito usando forno piloto pequeno com um único tuíere. Resultados corroboraram adequação do novo conceito baseado em aglomerados auto-redutores. Baseado nos resultados, fatia modular em escala real do forno piloto Tecnored construída.
- 1997-2000: Procedimento de mitigação de riscos e testes assistiram projeto do forno industrial usando fatia em escala real. Baseado no novo projeto retangular, modularidade explorada por construção e testes bem-sucedidos de forno celular preliminar. Testes contínuos em campanhas de uma semana em fatia modular em escala real realizados em mais de 100 testes separados, somando 1000 horas. Produzidos mais de 1000 ton de ferro-gusa de alta qualidade. Qualidade similar a ferro-gusa de alto-forno. Conclusão bem-sucedida da etapa de planta piloto pavimentou caminho para construção de instalações industriais para plantas de unidades de ferro virgem e reciclagem de resíduos de mineração e siderurgia.
- Durante operação, forno piloto provou ser método novo e benéfico para desenvolver processo metalúrgico e parâmetros fundamentais de projeto para primeira instalação operacional foram determinados. Testes ajudaram no desenvolvimento de projeto para construção de planta de demonstração industrial (IDP), capacidade 75.000 ton/ano.
- IDP localizada em Pindamonhangaba (SP). Durante 2008-2009, construção concluída e licenças obtidas. Em 2011, modificações para dispositivos periféricos concluídas, projeto de desenvolvimento de matérias-primas iniciado, partida do forno iniciada. Em 2012, operação do forno iniciada e estudos de viabilidade para planta maior de 300.000 ton/ano em Carajás (PA) iniciados.
O Processo Tecnored
Nova abordagem de tecnologia de produção de ferro que usa aglomerados auto-redutores ligados a frio (pelotas ou briquetes), produzidos de finos de minério de ferro ou resíduos ferrosos, mais finos de pet coke, carvão, carvão vegetal ou resíduos carbonáceos. Misturados com agentes fundentes e aglomerantes, aglomerados e curados em secador, produzindo briquetes/pelotas com resistência suficiente para demandas físicas e metalúrgicas. Aglomerados fundidos em forno de eixo de alta eficiência e design único: forno Tecnored. Devido à baixa altura de pilha, usa combustíveis sólidos de baixo custo como coque de petróleo verde, carvão ou semi-coques.
Característica principal: usa materiais de custo relativamente baixo como finos de minério ou óxidos residuais e finos de carvão/carvão vegetal (ou pet coke) como redutor/combustível. Forno Tecnored é o coração do processo.
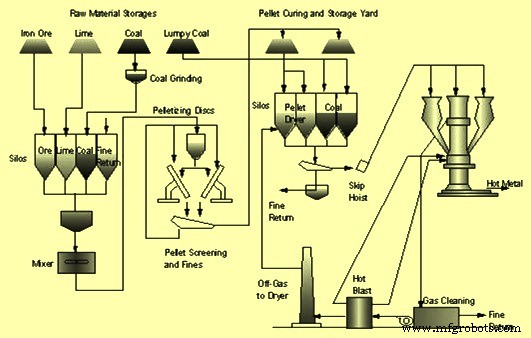
Fig 1 Fluxograma esquemático do processo Tecnored
Processo consiste em pelotizar finos de minério (<140 mesh), finos de coque (<200 mesh) e fundente como cal hidratada (<140 mesh) usando cimento como aglomerante. Pelotas curadas e secas a 200 °C antes de alimentadas ao topo do forno. Pressão interna mantida em 0,25-0,37 kg/cm². Tempo total de residência ~30-40 min. Combustível sólido 40-80 mm alimentado abaixo da área de pelotas quentes usando alimentadores laterais. Ar quente a ~1150 °C soprado através de tuíeres na lateral para ar de combustão do coque. Pequena quantidade de gás do forno flui através dos alimentadores laterais para secagem e pré-aquecimento do combustível sólido. Ar frio soprado em ponto mais alto para promover pós-combustão de CO no eixo superior. Caso uso de combustível com alto enxofre, necessita sistema elaborado de limpeza de gases para atender regulamentações ambientais. Ferro-gusa vazado em panela em carro de panela, que pode inclinar para desescoriamento. Ferro líquido desulfurado na panela, escória ralada para panela de escória.
Zonas do Forno
Forno tem três zonas: (i) zona do eixo superior; (ii) zona de fusão; (iii) zona do eixo inferior.
Zona do Eixo Superior
Combustível sólido carregado no eixo superior. Reação de Boudouard (CO₂ + C = 2 CO) no combustível é prevenida, economizando energia. Pós-combustão nesta zona queima CO fornecendo energia para pré-aquecimento e redução da carga. Dentro das pelotas, reações a taxa muito rápida:
FeₓOᵧ + y CO = x Fe + y CO₂
y CO₂ + y C = 2y CO
Zona de Fusão
Reoxidação prevenida pela atmosfera redutora na carga. Fusão ocorre sob atmosfera redutora.
Zona do Eixo Inferior
Combustível sólido de baixo grau carregado. Pode incluir plásticos descartados e pneus usados devido à baixa altura do eixo. Nesta zona, redução residual de óxidos de ferro e reações de escoriamento de ganga e cinzas de combustível ocorrem em estado líquido. Superaquecimento de gotas de metal e escória. Gotas superaquecidas afundam por gravidade ao fundo e acumulam-se.
Duas Entradas de Unidades de Carbono
Processo usa duas entradas diferentes de unidades de carbono: (i) redutor; (ii) combustível sólido, otimizando flexibilidade. Redutor normalmente finos de carvão, mas praticamente finos de qualquer material enriquecido em carbono podem ser usados. Adicionado na mistura dos aglomerados auto-redutores. Quantidade estabelecida por razão C/F (carbono/finos de minério), geralmente suficiente para redução completa, simplesmente fornecendo calor necessário. Na auto-redução, CO externo não desempenha papel significativo.
Combustível sólido granulado carregado através de alimentadores laterais (para evitar reação endotérmica de solução-perda de Boudouard no eixo superior) e responsável por formar leito de char e fornecer a maior parte da energia demandada. Energia formada por sopro primário (C + O₂ = CO₂) e secundário, onde CO gerado pela gaseificação do combustível no fundo é queimado (CO + ½O₂ = CO₂). Fig 2 mostra corte esquemático do forno destacando estas características.
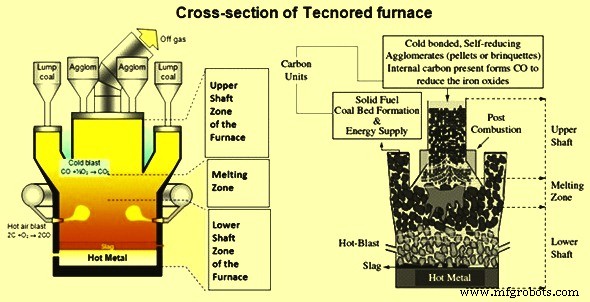
Fig 2 Corte transversal do forno Tecnored
Como função final das duas unidades de carbono é diferente, há especificações distintas, não apenas em composição química mas também em faixa de tamanho. Combustível sólido requer material granulado, tipicamente 40-80 mm, capaz de lidar com necessidades físicas e térmicas no processo.
Combustível granulado no forno deve criar permeabilidade no fundo para fluxo uniforme das fases líquida e gasosa. Combustível selecionado, no final do alimentador lateral, após processo de carbonização (Fig 3), deve fornecer char granulado com esqueleto forte o suficiente para suportar carga, boa reatividade para promover RAFT (temperatura adiabática de chama no raceway) e geometria de chama adequadas. Também deve criar razão CO/CO₂ desejada no topo do leito de char.
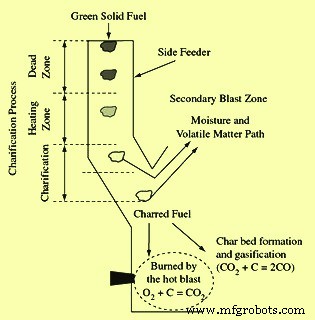
Fig 3 Processo de carbonização do combustível sólido no forno Tecnored
Importante mencionar que carga mecânica imposta ao leito de char é extremamente pequena, devido à alta produtividade volumétrica, resultando em forno com menor altura do eixo inferior. Esta característica é uma das principais razões que explicam a capacidade do forno de funcionar sem coque e permitir uso de combustíveis sólidos de baixo grau.
Consumos específicos por ton de ferro-gusa: 250 kg carvão e 310 kg combustível sólido para produzir ferro-gusa com 3-4,5% C e 0,2-1,0% Si. Temperatura do ferro-gusa normalmente 1380-1430 °C.
Processo de manufatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- A Química por Trás da Aciaria a Oxigênio Básico (BOF)
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Refratários Otimizados para Conversor BOF: Aumento da Vida do Revestimento e Produtividade