



Otimização da Limpeza de Gás de Alto-Forno para Eficiência Energética
Limpeza de Gás de Alto-Forno
O processo de produção de ferro líquido no alto-forno (BF) gera gás no topo do forno, que é um subproduto importante do processo do BF. Este gás de topo do alto-forno está na temperatura e pressão existentes no topo do BF e geralmente contaminado com partículas de poeira e água. Este gás de topo tem valor calorífico substancial e é conhecido como gás BF bruto ou gás BF contaminado. A composição e quantidade deste gás de topo dependem da natureza do processo tecnológico no alto-forno e do tipo e qualidade das matérias-primas usadas para a produção de ferro no alto-forno. Para usar ainda o gás BF bruto, é necessário limpá-lo usando certos sistemas de processo que reduzem seu conteúdo de partículas sólidas.
O gás de topo contém monóxido de carbono (CO) e é conhecido como gás de alto-forno após sua limpeza. É usado como gás combustível para aquecer ar de sopro nos fornos de aquecimento (hot blast stoves), bem como combustível suplementar na usina siderúrgica. Para que o gás BF seja usado como gás combustível, é necessário que o gás BF bruto seja limpo e resfriado para reduzir volumes de gás e teor de umidade. Resfriamento prévio e redução no volume de gás também são necessários, pois resultam em economias substanciais nos custos de entrega ao longo do extenso sistema de distribuição da usina siderúrgica.
Análise Típica e Sistemas de Limpeza
Análise típica do gás de alto-forno para um alto-forno operando com injeção de carvão pulverizado (PCI - Pulverized Coal Injection) é dada na Tabela 1. Os sistemas de processo para limpeza de gás são ou sistema de limpeza úmida (wet gas cleaning system) ou sistema de limpeza seca (dry cleaning system). Sistemas de limpeza de gás de alta eficiência são vitais para a operação confiável e longa vida de campanha do sistema de ar quente de sopro de alta temperatura do BF, bem como da rede de gás BF na usina siderúrgica. Sistema de limpeza úmida é o sistema mais comumente usado para limpeza de gás BF.
| Tabela 1: Análise típica de gás BF com PCI | ||
|---|---|---|
| Constituinte | Unidade | Valor |
| CO | % Vol. | 20 - 24 |
| CO2 | % Vol. | 18-23 |
| H2 | % Vol. | 1,5-4,5 |
| N2 | % Vol. | 52-57 |
| SO2 | mg/m³ | 10-30 |
| NH3 | mg/m³ | 5-21 |
| Cloreto | mg/m³ | 50-200 |
| Óxidos de N2 | mg/m³ | 3-12 |
A função primária do sistema de limpeza de gás de alto-forno é remover material particulado deste gás. Além disso, o sistema também resfria o gás para reduzir seu teor de umidade, aumentando assim seu valor calorífico. O lodo/pó recuperado contém quantidades relativamente altas de ferro e carbono e, portanto, pode ser reciclado através da planta de sinterização.
Conhecimento do processo do alto-forno é necessário para o projeto e operação adequados do sistema de limpeza de gás. Preparação da carga e tipo de carga de minério (pelota ou sinter) afetam a quantidade e tamanho de partícula da poeira. Além disso, a escolha e preparação de materiais fundentes afeta a química da água no sistema de lavador (scrubber). Cálcio pode ser introduzido no sistema de água a partir de calcário usado como agente fundente. Coque e injetantes de combustível contribuem com enxofre, cloretos, amônia e óxidos de nitrogênio. A análise de gás varia com os materiais de carga e operação do BF com ou sem PCI. Nível de produção e taxas de vento afetam cargas particuladas no sistema de limpeza de gás.
Pressão de topo e queda de pressão do lavador (no caso de sistemas úmidos) afetam a eficiência de coleta de poeira, bem como a adsorção de gases dissolvidos na água do lavador. Além das funções básicas de limpeza e resfriamento do gás de topo, o lavador e/ou a turbina de recuperação de energia do gás de topo também controlam a pressão de topo do alto-forno. Para operação suave e estável do forno, a pressão de topo deve ser controlada e mantida o mais constante possível. O projeto do sistema de limpeza de gás deve, portanto, ser totalmente integrado com a operação do alto-forno.
Durante operações como carga, vazamento, equalização e troca de fornos, há inevitavelmente variações no fluxo e pressão de gás. As flutuações são geralmente de curta duração, mas de amplitude considerável e são sentidas no topo do alto-forno, bem como a jusante em todo o sistema de gás. O sistema de limpeza de gás BF deve ser projetado para manusear e controlar tais flutuações.
Gás BF saindo do topo do forno no caso de forno operando com PCI contém cerca de 20-30 gramas de poeira de chaminé por metro cúbico normal de gás e não pode ser usado como tal. Esta poeira contém partículas finas de coque, materiais de carga e compostos químicos formados devido às reações ocorrendo no alto-forno. Distribuição típica de tamanho de partícula no gás BF bruto com uso de PCI é dada na Tabela 2.
| Tabela 2: Distribuição típica de tamanho de partícula no gás BF bruto com PCI | |||
|---|---|---|---|
| Classe | Tamanho de partícula em micrômetros | Tamanho médio em micrômetros | % distribuição |
| 1 | 0-10 | 5 | 9 |
| 2 | 11-30 | 20 | 8 |
| 3 | 31-60 | 45 | 12 |
| 4 | 61-100 | 80 | 17 |
| 5 | 101-200 | 150 | 17 |
| 6 | 201-400 | 300 | 17 |
| 7 | 401-600 | 500 | 10 |
| 8 | 601-800 | 700 | 10 |
Como o objetivo primário de limpeza de gás de alto-forno é produzir gás livre de poeira, resfriado, para ser usado como combustível nos fornos da usina siderúrgica, o sistema de limpeza de gás deve ser projetado para atender a este objetivo.
A remoção eficaz de uma mistura de poeira grossa e fina de um gás muito empoeirado necessita o uso de um coletor de poeira (dust catcher) e um sistema de lavagem multi-venturi. O resfriamento eficaz requer o uso de uma torre de resfriamento de gás antes da descarga do gás BF na rede de gás BF na usina siderúrgica. O gás BF bruto é limpo na planta de limpeza de gás em dois estágios: estágio de limpeza primária de gás e estágio de limpeza secundária de gás. Fluxograma típico do sistema de limpeza de gás de alto-forno é mostrado na Figura 1.
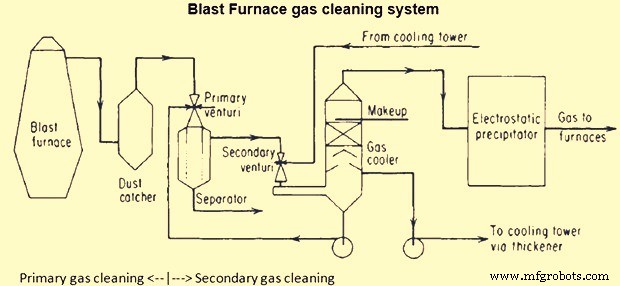
Figura 1: Fluxograma do sistema de limpeza de gás
Estágio de Limpeza Primária de Gás
A limpeza primária de gás baseia-se no princípio de separação por gravidade e é usada para remoção de partículas grandes de poeira. É a separação a seco de partículas de poeira no gás de topo do alto-forno antes da lavagem úmida e é comumente feita por um coletor de poeira por gravidade (gravity dust catcher) ou mais recentemente por ciclones de grande diâmetro. Neste estágio, todas as partículas mais grossas são removidas. O objetivo é remover o máximo de poeira possível em condição seca para reuso e reciclagem. A poeira reciclada deve também ser baixa em Zinco e chumbo para satisfazer os limites do balanço de zinco do alto-forno. A eficiência de remoção de poeira do separador depende da distribuição do tamanho de partícula, do mecanismo de separação (ou seja, força gravitacional ou centrífuga) e, em menor grau, da carga de poeira na entrada. A poeira separada é normalmente de tamanho maior que 10 micrômetros e é coletada no silo de armazenamento de poeira, que é geralmente dimensionado para um dia e meio de acúmulo de poeira, e esvaziado via sistema de descarga de poeira.
O coletor de poeira (dust catcher) é uma grande estrutura cilíndrica normalmente com grande diâmetro e com a altura requerida. Geralmente é revestido para isolá-lo e prevenir a condensação de umidade no gás BF para que a poeira permaneça seca e não forme bolas e flua livremente para a porção cônica do coletor de poeira em sua base para sua remoção periódica.
O gás é enviado ao coletor de poeira por um único downcomer e entra pelo topo por um tubo vertical que leva o gás para baixo dentro do coletor de poeira. Este tubo se alarga em sua extremidade inferior como um funil invertido, de forma que, à medida que o gás passa para baixo, sua velocidade (e assim seu potencial de transporte de poeira) diminui, e a maior parte da poeira mais grossa cai fora do fluxo de gás e é depositada no cone na base do coletor de poeira. Como a base do coletor de poeira é fechada, e a saída de gás está perto do topo, a direção da viagem do gás deve reverter 180 graus. Esta reversão súbita na direção do fluxo causa mais poeira a se depositar.
A operação e eficiência de um coletor de poeira por gravidade convencional são regidas pela lei de Stokes. Em 1851, George Stokes derivou uma expressão para a força de atrito (também chamada força de arrasto) exercida em objetos esféricos com números de Reynolds (Re) muito pequenos, por exemplo, partículas muito pequenas, em um fluido viscoso contínuo, resolvendo o limite de massa de fluido pequeno das equações de Navier-Stokes geralmente insolúveis.
No entanto, a lei de Stokes é apenas aplicável a objetos esféricos com números Re muito pequenos com velocidades de sedimentação na região laminar. Para partículas com números Re maiores que 0,2 e até 100.000, o grau de turbulência se torna significativo, levando a força de arrasto adicional. Portanto, a velocidade de sedimentação (ou terminal) é geralmente menor que a predita pela lei de Stokes. Para estes tamanhos de partícula, a velocidade terminal é determinada pela correlação entre o número Re da partícula e seu coeficiente de arrasto usando os valores dados nas tabelas de Haywood. Alternativamente, a correlação entre o número Re da partícula e o número de Arquimedes (Ar) (válido entre Re = 0,2 e 20.000) pode ser usada.
Se as partículas estão caindo em um fluido viscoso por seu próprio peso, então uma velocidade terminal, também conhecida como velocidade de sedimentação, é alcançada quando esta força de atrito combinada com a força de flutuação exatamente equilibra a força gravitacional. Baseado na lei de Stokes combinada com tabelas de Haywood, a velocidade terminal de cada grupo de partículas pode ser determinada. Da velocidade terminal da partícula, a eficiência de remoção pode ser calculada, que depende da velocidade ascendente do gás no anel do coletor de poeira e, portanto, do diâmetro do barril.
No caso de coletor de poeira ciclone, a operação e eficiência do coletor de poeira baseiam-se em forças centrífugas. No coletor de poeira ciclone, o gás bruto de alto-forno é introduzido por uma ou duas entradas tangenciais com uma velocidade para forçar as partículas de poeira à parede e separá-las do fluxo de gás. O coletor de poeira ciclone pode ter diferentes tipos de construção interna. Um tipo de ciclone é completamente vazio, enquanto outro tipo tem uma cúpula de entrada complicada e aletas guia substituíveis.
A maior separação de poeira dentro do ciclone está ligada às forças centrífugas e altas velocidades circunferenciais dentro do ciclone comparado à tecnologia de coletor de poeira. As maiores velocidades dentro do vaso requerem uma proteção especial das superfícies dentro do vaso. Um coletor de poeira é muito frequentemente operado sem qualquer proteção das superfícies internas devido à baixa velocidade do gás, mas a tecnologia ciclone requer uma proteção destas superfícies para evitar desgaste.
O coletor de poeira ciclone geralmente tem localizador de vórtice (vortex finder), ápice, cone de fluxo (flow cone) e um funil de coleta de poeira com saída dupla de poeira. A eficiência de coleta do ciclone depende muito da distribuição do tamanho de partícula. Partículas abaixo de 5 micrômetros não são removidas devido à sua pequena massa; partículas entre 5 micrômetros a 30 micrômetros são parcialmente separadas e partículas maiores que 30 micrômetros são completamente separadas no coletor de poeira cônico. A eficiência de separação geral do coletor de poeira ciclone é melhor que a do coletor de poeira por gravidade. A poeira seca removida contém concentrações muito baixas de zinco e chumbo e pode ser prontamente reciclada. O coletor de poeira ciclone reduz a carga de poeira no estágio secundário consistindo da limpeza úmida de gás.
O coletor de poeira é equipado com um sistema de descarga de poeira para despejo da poeira em base de lote abaixo, a pressão quase atmosférica, para prevenir acúmulo de poeira no coletor de poeira e reduzir emissões de poeira e gás. A poeira é geralmente umedecida antes de ser descarregada no solo ou diretamente em um caminhão/vagão abaixo. Dispositivos de detecção de nível são instalados no funil de poeira para indicação de nível. Sinais dos dispositivos de detecção de nível são usados para monitorar acúmulo de poeira, iniciar ciclo de descarga de poeira e fornecer alarmes de nível baixo e alto.
Estágio de Limpeza Secundária de Gás
Gás BF após limpeza primária no coletor de poeira, onde a maioria das partículas pesadas é removida, move-se em direção ao estágio de limpeza secundária de gás (lavadores/scrubbers) que é o sistema de limpeza úmida. Neste estágio, o gás BF é limpo em contato com água e quase todas as partículas suspensas são separadas (mais de 99%). Em algumas plantas, este gás é further levado a precipitadores eletrostáticos. Gás tratado após estágio de limpeza secundária é levado à rede de gás BF da planta e também usado para aquecimento de fornos BF. Água poluída do sistema ao mesmo tempo contém altas concentrações de partículas suspensas na faixa de 500-10.000 mg/l e como tal é enviada a lagoas de decantação/clarificador-espessador (clarifier-thickener) onde a poeira assenta e a água clara do topo é bombeada para reuso. Lavadores (scrubbers) estão disponíveis em uma ampla gama de projetos, tamanhos e capacidades de desempenho. Eles devem ser projetados primariamente para coleta de partículas.
Operação livre de problemas do lavador, mesmo durante condições severas de condução do forno, é pré-requisito para produção econômica de ferro no alto-forno. O projeto do lavador deve ser otimizado para fornecer alta confiabilidade e desempenho superior. As características necessárias do lavador são: (i) múltiplos mecanismos de remoção de poeira, (ii) requisitos mínimos de água de lavagem, (iii) controle superior de pressão de topo, (iv) desempenho comprovado e alta eficiência, (v) baixo requisito de espaço, (vi) baixo consumo de energia, e (vii) baixa emissão de ruído.
Tamanho de partícula é um dos fatores mais importantes afetando a eficiência de remoção do lavador. Partículas maiores são muito mais facilmente removidas, enquanto partículas submicrônicas são as mais difíceis de remover.
Com relação ao mecanismo de remoção de poeira no lavador úmido, a separação de partículas de poeira do gás de alto-forno requer a aplicação de uma força que produz movimento diferencial da partícula relativa ao gás e tempo de retenção suficiente para a partícula migrar para a superfície de coleta.
Os lavadores para limpeza de gás de alto-forno operam no princípio aerodinâmico básico. Uma analogia simples do princípio aerodinâmico é que se gotas de água de tamanho muito grande são projetadas para colidir com partículas de fluxo de gás de tamanho muito menor, então as chances estatísticas de colisão são muito pequenas. À medida que o tamanho das gotas de água é reduzido para mais próximo do tamanho das partículas do fluxo de gás, as chances de colisão melhoram. Estudos mostraram que um filme de superfície circundando uma gota de água tem espessura aproximada de 1/200 de seu diâmetro. Uma partícula de fluxo de gás em voo flui através do filme de linha de corrente ao redor da gota sem colisão se tiver diâmetro menor que 1/200 do diâmetro da gota de água. Mas se o diâmetro da gota de água for muito menor, então a colisão ocorreria. Uma partícula alvo de 10 mícrons requer gotas de água menores que 2000 mícrons (200×10) para coleta adequada. Lavagem eficiente, portanto, requer atomização da água a uma finura relacionada ao tamanho de partícula para proporcionar máximo contato com as partículas a serem capturadas. Além disso, a probabilidade de uma gota de água atingir as partículas de poeira é proporcional à concentração de poeira. Uma única partícula de poeira é menos propensa a atingir uma única gota do que um enxame delas. Para equalizar estes fatores, os lavadores são regulados quanto ao volume de gás a ser lavado (medido pela queda de pressão do fluxo de gás), e água a ser pulverizada (medida pela pressão hidráulica nos bicos de pulverização). A altura e diâmetro da câmara de lavagem também são adaptados às características conhecidas do gás.
Os principais mecanismos de separação na lavagem de gás de alto-forno consistem em: (i) interceptação inercial, (ii) difusão turbulenta (Browniana), e (iii) interceptação de linha de fluxo. Quando uma partícula pequena está suspensa em um fluido, ela é submetida ao impacto das moléculas do líquido. Para partículas ultra-finas (colóides), o momento instantâneo impartido à partícula varia aleatoriamente, o que causa a partícula a mover-se em um caminho errático agora conhecido como movimento Browniano. A interceptação inercial é caracterizada pelas diferentes forças inerciais das massas variadas. Quando o gás carregado de poeira flui ao redor da gota de água de coleta, as partículas de poeira de maior massa não seguem as linhas de fluxo do fluxo de gás. Estas partículas, impulsionadas pela força de inércia, atingem e penetram a gota de água, e assim são removidas do fluxo de gás. A difusão turbulenta é altamente eficaz na remoção de partículas de poeira menores do fluxo de gás. Partículas pequenas, particularmente aquelas abaixo de cerca de 0,3 micrômetro de diâmetro, exibem movimento Browniano considerável e não se movem uniformemente ao longo da linha de corrente do gás. Estas partículas difundem do fluxo de gás para a superfície das gotas de água e são coletadas. Este mecanismo de coleta só pode funcionar em lavadores que promovem fluxo turbulento de uma mistura gás-líquido, operam a baixa velocidade e fornecem tempo de retenção suficiente. A interceptação de linha de fluxo só funciona se a linha de corrente do gás passar dentro de um raio de partícula da gota de água de coleta. A partícula de poeira viajando ao longo desta linha de corrente toca a gota de água e é coletada sem a influência de inércia ou difusão turbulenta. Mecanismos de remoção de poeira durante lavagem com água do gás BF são dados na Figura 2.
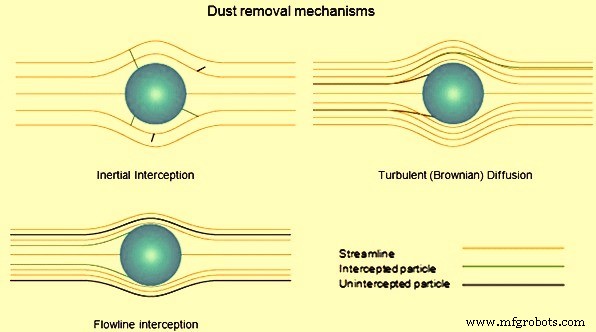
Figura 2: Mecanismos de remoção de poeira
O coletor de poeira é meramente uma câmara de decantação para remover partículas grandes e reduzir carga nos lavadores venturi. O gás passa através de um venturi primário (com separador) e um venturi secundário para remoção de particulados ainda mais eficaz. Então o gás passa através da combinação separador de arraste/torre de resfriamento de gás. O gás limpo, resfriado, é então enviado à rede de gás BF da usina siderúrgica. Resfriamento adequado é requerido para reduzir o nível de umidade do gás para evitar problemas nas linhas de distribuição de gás BF e fornos.
A água de reciclo coletada do primeiro venturi, contendo alto nível de particulados, é enviada diretamente a um clarificador-espessador. A água de reciclo coletada do separador é recirculada para o primeiro lavador venturi. Água de reposição (makeup water) é adicionada no clarificador, e o transbordamento combinado é reciclado para o venturi secundário. Assim, a água mais limpa contata o gás mais limpo, e trabalha seu caminho de volta ao primeiro venturi e então ao clarificador. Água pode ser reciclada do espessador para o lavador ou pode ser usada para algum outro propósito, como têmpera de escória.
Uma torre de resfriamento convencional é normalmente usada para remoção de calor da água da torre de resfriamento de gás ou água do lavador. O projeto da torre torna possível manter a água de resfriamento e a água do lavador venturi separadas. A água do lavador geralmente contém dureza e alcalinidade consideráveis das finas de cal na carga no alto-forno. Consequentemente, incrustação (scale) é frequentemente encontrada. Depósitos de óxido de ferro e carbono não queimado também são uma preocupação em muitos sistemas. Problemas de deposição são mais frequentemente encontrados nos bicos e região de garganta do venturi primário, onde o gás contém o nível mais alto de particulados, e nas linhas e bombas indo para e vindo do espessador.
No entanto, deposição pode ocorrer em qualquer um dos lavadores venturi, separadores, torre de resfriamento de gás, ou linhas e bombas de reciclo do lavador. Clarificação é outra área de problema principal, já que separação inadequada de líquidos/sólidos resulta em má qualidade da água do transbordamento do clarificador.
Limpeza Seca de Gás de Alto-Forno por Filtros de Mangas
Recentemente, em alto-fornos recém-construídos e reconstruídos, particularmente na República Popular da China, a limpeza seca de gás de alto-forno por filtros de mangas (bag filters) encontrou ampla aplicação. A limpeza seca de gás tem as seguintes diferenças sobre a limpeza úmida de gás usando lavadores venturi:
- Ausência de água no processo de limpeza elimina ou reduz uma série de instalações de tratamento de água do alto-forno, por exemplo: estação de bombeamento de lodo do sistema de limpeza de gás, tanques de decantação de lodo e floculadores, estação de bombeamento para transferência de lama, estação de bombeamento circulante do ciclo de retorno de limpeza de gás, etc.
- Temperatura do gás após limpeza está na faixa de 100 °C a 120 °C, que é 50 °C a 70 °C mais alta que a temperatura do gás após limpeza úmida. Também a umidade do gás é reduzida em 50 a -60 g/m³, o que junto é igual a um aumento no valor calórico do gás de alto-forno em 50 a 60 kcal/m³.
- Redução no teor de poeira no gás de alto-forno para 2-3 mg/m³, que melhora a vida útil dos fornos de aquecimento e também melhora o desempenho da turbina de recuperação de pressão de topo.
- Melhoria ambiental na usina siderúrgica devido a melhor remoção de poeira do gás e eliminação de instalações de manuseio de lodo.
O sistema de limpeza secundária de gás baseado em limpeza seca consiste no seguinte:
- Unidade de filtro de mangas com várias seções, em cada uma delas estão instaladas algumas dezenas de mangas filtrantes
- Sistema de limpeza por pulso de mangas de poeira por nitrogênio
- Estruturas metálicas de suporte e proteção
- Sistemas de dutos de gás com válvulas e compensadores de efeito térmico
- Sistema de limpeza e reciclagem de poeira capturada (pneumático ou com transportadores de raspador)
- Sistema de suprimento de nitrogênio para purga do filtro e para transporte pneumático de poeira
- Sistema de alívio de pressão do filtro de mangas
- Unidade de armazenamento de poeira capturada
- Sistemas de automação, inspeção e controle elétrico
O filtro de mangas normalmente tem 8 a 16 seções, que são arranjadas em duas fileiras, onde uma ou duas seções são reserva, mais uma seção está em modo de limpeza cíclica por purga de nitrogênio e as outras seções estão em modo de limpeza de gás. Para o material filtrante, um tecido com alta refratariedade, resistência a desgaste e rasgo, etc., é usado. Além disso, após tratamento químico, o tecido é fácil de limpar de poeira durante a purga, pois tem propriedades hidrorrepelentes e oleorrepelentes melhoradas. O tecido também previne ocorrência de corrente eletrostática. Taxa máxima de filtração é 1,0 a 1,5 m³/minuto e a temperatura do gás é 50 °C a 280 °C (o sistema também pode operar estavelmente (confiavelmente) por 2 horas a temperatura de gás de 300 °C).
O teor normal de poeira do gás de alto-forno após limpeza é geralmente não mais que 3 mg/m³. Vida útil de bolsas de tecido é geralmente até dois anos.
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Injeção de Gás de Coqueria no Alto-Forno: Eficiência e Redução de CO2