



Laminação Moderna de Longos: Técnicas Eficientes de Laminação de Aço
Produtos longos é a denominação comum para: (i) barras de aço para armadura (vergalhões); (ii) produtos de barras conformadas como redondos, chatos, quadrados e hexagonais; (iii) produtos perfilados como cantoneiras (iguais e desiguais), perfis U, vigas, perfis T e perfis especiais; e (iv) arames (wire rods). Laminação que produzem produtos longos são chamadas de laminação de longos. Baseado no produto laminado, estas laminam são chamadas: laminação de barras comerciais, laminação de barras e arames, laminação de perfis leves, laminação de vergalhões, laminação de comerciais leves, laminação de barras de qualidade especial (SBQ) e laminação de arames.
Gama de Produtos e Características
A gama de produtos geralmente consiste naqueles produtos conformados e perfilados cuja seção transversal é menor que a dos produtos laminados em laminam de perfis médios e pesados. Laminações de arames produzem arames de diâmetros 5 mm a 12,5 mm em forma de bobinas com peso até 2,5 toneladas. As qualidades de aço laminadas nestas laminam podem variar de baixo carbono, aço doce, médio carbono, alto carbono, e aços micro e baixa liga.
O projeto da laminação de longos deve fornecer as soluções corretas para os requisitos de desempenho: alta velocidade de produção, qualidades metalúrgicas do produto e menor tempo de troca de um produto para outro.
Grande flexibilidade está disponível em laminam modernas de longos. Estas são normalmente laminam contínuas consistindo de três conjuntos de gaiolas de laminação: (i) grupo de desbaste, (ii) grupo intermediário e (iii) grupo de acabamento. O material de entrada é normalmente tarugo. Uma laminação de tarugos pode ser combinada com a de longos através de forno de soleira rolante caso o material de entrada seja bloom. Similarmente, no lado do acabamento, a laminação pode ser combinada com uma de arames para que estes também possam ser produzidos.
Demandas de Qualidade e Tecnologias Inovadoras
Há demandas crescentes sobre qualidade dos longos, flexibilidade e custo-efetividade das laminam. Isso exigiu desenvolvimento de novas tecnologias e processos inovadores. Laminam modernas de longos são de alta velocidade, capazes de laminar barras e perfis leves de graus de qualidade especial e aços de engenharia em altas taxas de produção, mantendo investimentos e custos operacionais em níveis razoáveis.
Configurações de Produto e Laminação
As laminam de longos podem ser projetadas para produzir: (i) produto único como vergalhões; (ii) produtos de barras; (iii) produtos perfilados; (iv) arames em bobinas; ou (v) múltiplos produtos combinando os quatro tipos. Alguns tamanhos de vergalhões e barras podem ser produzidos em bobinas se requerido, enquanto outros em comprimentos retos. Os produtos podem ser comerciais ou de qualidade especial.
As laminam também podem ser projetadas como mono-fio ou bi-fio. Em laminam bi-fio, a laminação no grupo de desbaste ocorre em dois fios e há dois conjuntos de gaiolas intermediárias e de acabamento onde a laminação ocorre em fio único.
Em laminam de vergalhões, pode-se incorporar laminação fendida (slit rolling). A laminação multi-fendida (MSR) significa que dois ou mais vergalhões podem ser laminados simultaneamente de um único tarugo. A laminação fendida é geralmente usada para vergalhões de menores diâmetros. Comparada à laminação contínua mono-fio convencional, a MSR tem número reduzido de passadas.
As capacidades das laminam variam amplamente dependendo dos produtos, tamanho e qualidade, tamanho do material de entrada (seção transversal e comprimento), capacidade do forno de reaquecimento, taxas de laminação, velocidade máxima e número de turnos/dias de operação. Capacidades variam de 300.000 a 800.000 ton/ano. Laminações de vergalhões podem ser projetadas com capacidades acima de 1 milhão de ton/ano.
Laminam modernas de longos são geralmente instaladas em níveis mais altos (cerca de +6 m do nível do solo) para que facilidades como poços de óleo possam ser instaladas no nível do solo para facilidade de operação e manutenção.
Layout e Fluxo do Processo
O layout da laminação é muito importante pois o desempenho depende muito dele. Deve haver distância mínima entre equipamentos, mas atendendo aos requisitos dos processos tecnológicos.
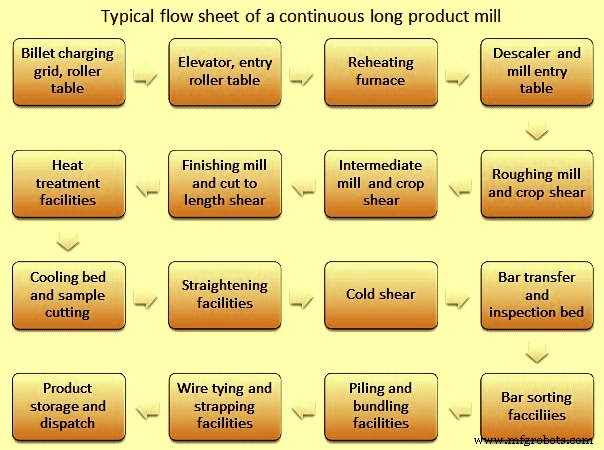
Fig 1 Fluxograma típico de uma laminação contínua de longos
Tecnologias e equipamentos destas laminam são projetados para melhor qualidade e características dos produtos laminados, desempenho aprimorado e consistência operacional. As laminam modernas incorporam sistemas de automação integrados com aspectos tecnológicos e mecatrônicos. Não há controles manuais e a intervenção humana no processo de laminação é minimizada. Níveis de automação são geralmente nível 2; em algumas laminam, nível 3 também está disponível.
Laminação Termomecânica
Laminam modernas de longos também podem ser projetadas para laminação termomecânica, também conhecida como laminação a baixa temperatura, basicamente um método para controle on-line das propriedades finais do material durante o processo. Envolve deformação do material aplicada nas últimas passadas da laminação, dentro de faixas de temperatura correspondentes a recristalização parcial ou supressão da recristalização. Devido a isso, produto de qualidade superior com propriedades metalúrgicas e mecânicas melhoradas pode ser obtido diretamente na laminação apenas operando a temperaturas menores. Assim que a recristalização é suprimida, ocorre refino de grão, resultando em propriedades tecnológicas melhoradas. Além disso, a qualidade superficial melhora consideravelmente.
Vantagens da laminação termomecânica: tamanho de grão fino, evita normalização off-line, melhora tenacidade a baixa temperatura, melhores propriedades após tratamento térmico para aços de cementação, tempo de recozimento menor para aço de mola, melhora resistência à fadiga do componente final, maior resistência à tração para aços micro-ligados alcançada diretamente in-line, e redução da profundidade de descarbonetação.
Requisitos das Laminam Modernas
- Alta disponibilidade acoplada a alta produtividade e altos rendimentos.
- Atender à necessidade de baixa manutenção.
- Atender à necessidade de menor consumo de energia.
- Tolerâncias dimensionais apertadas.
- Tolerâncias negativas (no peso por metro).
- Sem variação nas dimensões ao longo do comprimento.
- Propriedades físicas uniformes.
Parâmetros Importantes de Laminação
Os parâmetros importantes para laminação nos grupos de desbaste, intermediário e acabamento são: temperatura, porcentagem de redução de área, tempo entre passadas (tempo entre cada gaiola), deformação verdadeira e taxa de deformação. Valores típicos mostrados na Tabela 1. Como a área de seção transversal é reduzida progressivamente em cada conjunto de cilindros, o material laminado move-se em diferentes velocidades em cada estágio. Uma laminação de arames, por exemplo, reduz gradualmente a área de seção transversal de um tarugo inicial (ex: 150 mm quadrado, 10-12 m de comprimento) até um arame acabado (até 5,0 mm de diâmetro, 1,93 km de comprimento) em altas velocidades de acabamento (até 120 m/s).
| Tabela 1 Parâmetros típicos nos estágios de laminação | ||||
|---|---|---|---|---|
| Unidade | Desbaste | Intermediário | Acabamento | |
| Faixa de temperatura | °C | 1000-1100 | 950-1050 | 850-950 |
| Faixa de velocidade | m/s | 0,1-1 | 1-10 | 10-120 |
| Tempo entre gaiolas | ms | 1600-10300 | 1000-1300 | 5-60 |
| Deformação verdadeira | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Taxa de deformação | 1/s | 0,90-10 | 10-130 | 190-2000 |
A qualidade dimensional final do produto laminado é determinada pelas gaiolas dentro da laminação de acabamento. A precisão dimensional depende de muitos fatores: dimensões iniciais do material, sequência de passes, temperatura, microestrutura, qualidade da superfície dos cilindros, rigidez dos cilindros e gaiolas, e condição de atrito material/cilindro.
Equipamentos de uma Laminação Moderna de Longos
Equipamentos podem ser divididos nas seguintes categorias:
- Equipamentos para transporte do material laminado
- Forno de reaquecimento
- Equipamentos para laminação do aço
- Equipamentos para tratamento térmico
- Equipamentos de cisalhamento
- Equipamentos para resfriamento e transferência do produto laminado
- Equipamentos para embalagem
- Equipamentos elétricos, de controle e automação
- Equipamentos e instalações auxiliares
Transporte e Reaquecimento
Tarugos são trazidos ao nível do piso da laminação por elevador. Mesas de rolos são normalmente usadas para movimento do material. Rolos são geralmente acionados por acionamento em grupo.
Laminam modernas são geralmente equipadas com fornos de soleira rolante ou fornos de viga caminhante energeticamente eficientes, normalmente com controle computadorizado. Estes fornos aquecem uniformemente os tarugos às temperaturas alvo nas taxas de produção requeridas, sem marcas de soleira e sem pontos frios. São capazes de receber tarugos frios ou quentes como carga. Características: (i) qualidade superior do tarugo aquecido; (ii) melhor eficiência de aquecimento; (iii) consumo de combustível muito baixo; (iv) perda mínima de escama, contribuindo para alto rendimento de material; (v) baixa descarbonetação, adequado para graus de aço de alta qualidade; (vi) máxima flexibilidade operacional e boas condições de trabalho mesmo em baixa produtividade. Têm alta razão de redução de queimadores para manter o forno no mínimo de combustível quando a laminação não está operando.
Equipamentos de Laminação
Consistem de gaiolas, cilindros, camisas, mancais, acionamentos, guias de entrada e saída. Em laminam modernas, é comum usar série de gaiolas em tandem para altas taxas de produção. As gaiolas são agrupadas em desbaste, intermediário e acabamento. O desbaste é geralmente arranjado com gaiolas horizontais e verticais, podendo ter projeto de balanço (cantilever) ou sem carcaça (housingless). O intermediário também geralmente com gaiolas horizontais e verticais de projeto housingless junto com dispositivo de troca rápida. No acabamento, usa-se combinação de gaiolas horizontais e verticais ou horizontais e conversíveis.
Gaiolas de Balanço (Cantilever)
Gaiolas compactas usadas em ampla gama de tamanhos para variedade de aplicações: (i) laminam mono-fio em arranjo horizontal e vertical; (ii) em trens intermediários divididos de laminam bi-fio ou mais; (iii) como gaiolas pré-acabamento em seções de entrega de arames. Vantagens: (i) fundações pequenas; (ii) cassetes do mesmo tipo intercambiáveis mesmo entre gaiolas horizontais e verticais; (iii) alta capacidade de carga mesmo com diâmetros pequenos, ideais para blocos de arames de alta velocidade; (iv) acessibilidade ótima; (v) troca rápida de cilindros e gaiolas.
Gaiolas Housingless (Sem Carcaça - HL)
Normalmente usadas hoje em grupos de desbaste e intermediário. O projeto modular permite uso de cassetes HL em todas as configurações possíveis: horizontal, vertical, basculante e universal. Tamanhos diferem conforme dimensões necessárias dos cilindros e pescoços, diagrama de passes, forma do passe, características da caixa de engrenagens e motor. Características principais: compacidade e rigidez dos componentes, baixo módulo de flexão dos cilindros, mancais de rolos multi-fileira duráveis com camisas auto-alinhantes sob carga, balanceamento de camisas sem folga, vigas de rolos projetadas para ajuste simples e exato de guias e guardas. Vantagens: (i) economia na profundidade e tamanho da fundação; (ii) produto atende forma e tolerâncias dimensionais requeridas; (iii) economia de tempo na troca de gaiolas pois troca de cilindros ocorre fora da linha; (iv) redução significativa no tempo de manutenção devido a menor número de componentes e acessibilidade; (v) ajuste automático de folga dos cilindros; (vi) flexibilidade operacional pois mesma unidade pode ser usada em qualquer posição.
Laminação Redutora de Dimensionamento (RSM - Reducing Sizing Mill)
Tecnologia versátil e procurada para laminam de longos, também conhecida como laminação de dimensionamento de precisão. De laminam convencionais, é difícil atender requisitos de tolerâncias apertadas — só com dificuldade e à custa de perda de eficiência, especialmente perda de tempo de utilização e menores rendimentos. Às vezes não é viável ou custo-proibitivo. Em desbaste e intermediário convencionais, a tolerância do produto final é influenciada principalmente pelas variações na seção transversal do material de alimentação na seção de acabamento. A RSM aproveita as características especiais da tecnologia de 3 cilindros, onde o espalhamento durante deformação é baixo e a eficiência de deformação é alta. Vantagens: instalada na linha para laminar qualquer tamanho de acabamento desejado com tolerâncias muito apertadas. Possível ajustar cada folga sob carga e totalmente automatizada.
Equipamentos de Guia
Guiam o material na entrada e saída do passe para laminação suave. Devem ser robustos, precisos e estáveis. Desempenham papel importante na qualidade superficial. Projetados para ampla variedade de tamanhos e formas. Em laminam modernas, guias de rolos são normalmente usados tanto para entrada quanto saída. O projeto baseia-se em atrito de rolamento, tendo vantagens sobre guias estáticos (baseados em atrito de deslizamento). Guias de rolos garantem ajuste mais rápido e preciso dos elementos guias. Como o contato do material com a guia é através de rolos trabalhando em atrito de rolamento, torna-se possível aumentar consideravelmente a resistência ao desgaste dos elementos de trabalho (rolos) e reduzir defeitos como riscos, dobras e marcas.
Cilindros
São os principais e mais custosos consumíveis. Usados para laminar aço e seu desempenho depende de muitos fatores: materiais usados e cargas a que são submetidos. O projeto é influenciado por limitações da carga de laminação, resistência do cilindro e torque disponível. Tipos de cilindros usados em laminam de longos na Tabela 2.
| Tabela 2 Tipos de cilindros usados em laminam de longos | ||
|---|---|---|
| Nº | Tipo de cilindro | Dureza superficial (Graus Shore) |
| 1 | Aço forjado 0,75% C, cilindros de desbaste | 35 |
| 2 | Aço fundido – 0 a 0,5% Mo + Ni, Cr, Mn, Forte, tenaz, resistente a trinca térmica | 30-42 |
| 3 | Cilindros de grão perlítico, ferro fundido, Forte, tenaz, resistente a trinca térmica, cilindros de fio | 30-38 |
| 4 | Cilindros de grão especial, Melhoria dos anteriores | 35-40 |
| 5 | Aço fundido Adamite, Alto C em solução completa + Ni e Cr, Bom desgaste mas precisa flutuações copiosas, Cilindros de desbaste | 30-48 |
| 6 | Cilindros de frio indefinido de C reto, Flutuações de temperatura devem ser evitadas, Cilindros de intermediário | 35-40 |
| 7 | Cilindros de grão de liga Adamite, Boa penetração de dureza, requer controle de temperatura e pode ter ampla faixa de dureza e resistência, Cilindros de fio | 35-50 |
| 8 | Cilindros de frio de C reto, Alta resistência a mudanças de temperatura, quebra e fissuração superficial, Cilindros de seção pequena | 55-65 |
| 9 | Cilindros de frio indefinido de liga Adamite, melhoria do C reto, Cilindros ovais e guias | 55-70 |
| 10 | Cilindros de frio indefinido de liga totalmente dura, Melhoria do Adamite ex: Nironite | 65-85 |
| 11 | Cilindros de ferro fundido de alta liga com bom encruamento, Cilindros de laminação de guias | 65-90 |
| 12 | Grafita esferoidal, Cilindros de desbaste de tarugo | 55 |
| 13 | Grafita esferoidal, Laminam de barras. Maior resistência a trinca térmica, Cilindros de desbaste | 60-65 |
Projeto de Passes e Mancais
O projeto de passes é parte essencial do processo de laminação de longos, pois os produtos são laminados entre cilindros ranhurados. Significa o corte de canais no corpo do cilindro através dos quais o aço passa sequencialmente para obter o contorno e tamanho desejados. Objetivo primário: garantir produção de produto com perfil correto dentro dos limites de tolerância, livre de defeitos, com boa qualidade superficial e propriedades mecânicas requeridas. Além disso, condição econômica deve ser alcançada: máxima produtividade ao menor custo, utilização ótima de energia, condições de trabalho fáceis para a equipe e desgaste mínimo dos cilindros.
Mancais de cilindros encontram cargas radiais muito altas e graus variados de carga axial em velocidades lentas a altas. Precisam ter superfícies de contato aprimoradas, propriedades de resistência do material, geometria interna e características de gaiola para acomodar estas condições. Requisitos básicos: (i) alta capacidade de carga contínua; (ii) baixo coeficiente de atrito; (iii) projeto permitindo pescoço de cilindro grande e forte; (iv) desgaste mínimo; (v) simplicidade e facilidade de manutenção; (vi) alta confiabilidade; (vii) projeto permitindo intercambialidade rápida e fácil; (viii) estabilidade de operação; (ix) projeto e fabricação de precisão. Mancais devem fornecer alto desempenho para reduzir tempo de parada.
Laminam modernas normalmente usam mancais de rolos cônicos pois suportam forças radiais e axiais devido à posição inclinada dos rolos. Mancais de rolos cônicos de quatro fileiras e dupla fileira são usados.
Controle de Tensão e Velocidade
À medida que a barra progride através de uma laminação contínua onde é laminada em múltiplas gaiolas simultaneamente, a velocidade da gaiola deve ser controlada para garantir laminação sem tensão. Principais métodos: sistema de controle de velocidade de laminação sem tensão e monitoramento manual da corrente consumida por cada motor. Mesa looper pode ser usada para auxiliar a manter a barra sem tensão entre gaiolas. Usa rolo persuasor por baixo da barra para criar laço. Altura do laço monitorada por detector de metal quente nos slots na parte traseira da mesa (looper vertical). Loopers horizontais também existem onde o laço forma-se em mesa plana ao lado da linha.
Equipamentos para Tratamento Térmico
Geralmente fornecidos para laminação de vergalhões e arames. No caso de vergalhões, a barra sai da última gaiola e é resfriada rápida e energeticamente (têmpera) com água através de instalação curta, onde sofre endurecimento superficial. Neste estágio, a camada superficial converte-se em martensita enquanto o núcleo permanece austenítico. No caso de arames, transportador de resfriamento controlado é equipamento importante para obter propriedades desejadas para ampla gama de graus. A combinação ótima de velocidade, potência dos ventiladores e posição das coberturas permite processamento em ampla gama de condições, incluindo resfriamento rápido e lento em um único sistema. Isso permite produzir amplo espectro de aços carbono e ligas, aços inoxidáveis e outros graus especiais. No "resfriamento forçado", ar é soprado através das espirais soltas com potência máxima e coberturas abertas para resfriar o mais rápido possível para obter perlita laminar. No "resfriamento retardado", as espirais são transportadas sem ventiladores, com cobertura fechada e baixa velocidade para manter temperatura em faixa dada pelo maior tempo possível, permitindo microestrutura ferítico/perlitica. Resultados: propriedades melhoradas do arame como laminado, permitindo produção de mais graus em condição diretamente utilizável, reduzindo ou eliminando processos posteriores como recozimento esferoidizante.
Cisalhamento
Cisalhadeiras a quente são usadas para corte de cabeças e caudas, corte de empenos (cobbles) e divisão. Cisalhadeiras de manivela, rotativas e combinadas em diferentes faixas de velocidade são empregadas para otimizar corte de cabeças/caudas, empenos e divisão. Dependendo dos requisitos, cisalhadeiras podem ser usadas com rolos de pinça e cisalhadeiras auxiliares de picotamento.
Vários tipos de cisalhadeiras podem ser empregados para cortar o produto enquanto lamina, ao sair da gaiola de acabamento, e cisalhamento a frio antes de empilhamento ou enfardamento. Dependendo da forma e grau do material, cisalhadeiras podem cortar a frente da barra conforme ela prossegue. São tipicamente cisalhadeiras voadoras (flying shears). As lâminas movem-se paralelas à barra durante o corte. Na laminação multi-fio de vergalhões, há necessidade de cisalhadeira na laminação que forneça frente limpa da barra para evitar empenos na gaiola de fendimento. Certos graus, como aços ao chumbo, requerem aparo da frente para evitar trincas na frente que se abrem e a barra enrola nos cilindros.
Cisalhadeira tipo tambor é geralmente usada para produtos de forma simples como chatos ou redondos. Lâminas montadas em cilindro rotativo ajustadas em velocidade de "lead" para minimizar "kinking" da barra.
Após cisalhamento no comprimento e resfriamento à temperatura ambiente na cama de resfriamento, a barra precisa ser cortada nos comprimentos de venda. Para a maioria dos produtos isso ocorre em cisalhadeira a frio após a cama. Produtos menores saem da cama em múltiplos para que uma fileira seja cortada na cisalhadeira a frio. O tamanho de seção transversal cortado depende da classificação da força máxima de corte. O curso da lâmina deve ser suficiente para o maior produto. O prendedor do produto deve também ultrapassar esta altura e mover-se para segurar o produto firme. Para perfis estruturais, lâminas de cisalhadeira conformadas são usadas assim como rolos de entrada conformados ou placas guia para alinhar o produto à forma das lâminas.
Camas de Resfriamento
Vários tipos de camas de resfriamento são usados. A barra entra deslizando na primeira ranhura dos rastelos. As ranhuras iniciais fornecem suporte contínuo sobre uma peça fundida chamada grade. Chapas longas com ranhuras espaçadas suportam a barra após ela mover-se além das grades. A barra move-se pela cama (ex: direita para esquerda) pelo movimento de chapas alternadas em ciclo de levantar, mover e retrair, pela ação de cames excêntricos. A repetição move as barras conforme entregues da laminação. O comprimento da cama é determinado pelo comprimento máximo de barra, otimizado pelos comprimentos de venda para minimizar perdas de corte. A largura é determinada com base na produtividade (ton/h) e tempo requerido para resfriamento.
Camas de rack caminhante (walking rack) são usadas em laminam modernas. O objetivo é resfriar uniformemente ao ar as barras ou perfis leves e transportá-las de forma faseada da entrada para descarga. As frentes das barras são também niveladas na descarga e número fixo de peças enviado para corte final por cisalhadeira a frio e enfardamento ou empilhamento. A cama de rack móvel é normalmente de projeto walking beam. O mecanismo garante que barras e perfis sejam uniformemente posicionados sobre os rastelos dentados. Projetada considerando menor e maior tamanho das barras/perfis, tempo de resfriamento requerido. O projeto depende de barras cortadas previamente a comprimentos dados, para desacelerá-las, transportá-las transversalmente sobre superfície de resfriamento garantindo que barras/perfis em ampla faixa de comprimentos sejam mantidas o mais retas possível, coletá-las no final em pacotes predeterminados ajustados aos requisitos da cisalhadeira a frio, e descarregá-las sobre mesa de rolos que leva os pacotes à cisalhadeira.
Endireitamento, Corte a Frio e Acabamento
Após resfriamento, perfis estruturais são tipicamente endireitados em endireitador de rolos e cortados no comprimento de venda por cisalhadeira a frio e empilhados ou enfardados. No empilhamento de cantoneiras, empilha-se em arranjo dois embaixo, um em cima. Após enfardamento, amarra-se e move-se para baía de expedição.
Várias soluções disponíveis para acabamento de barras e perfis na área de acabamento. Uma laminação de barras típica incluiria cisalhadeira a frio com viga de bitola enquanto laminação de perfis teria endireitador alimentando cisalhadeira a frio. Preparação correta da camada é chave para produtividade, alcançada por sistema de alimentação por perfil. Cisalhadeiras a frio voadoras também usadas quando taxas de produção são altas. Endireitadores multi-linha usados em altas produtividades. O conceito é endireitar comprimentos de cama de resfriamento para ter menos operações de alimentação e melhor utilização dos acionamentos dos rolos. Alinhamento e centralização adequados das barras sob os rolos é essencial. Melhorias recentes: (i) alimentação automática de perfis aos endireitadores; (ii) troca rápida de jogos de rolos montados em carroça; (iii) arranjo motorizado de folga dos rolos; (iv) unidade toda montada em plataforma que pode ser deslocada da linha para manutenção sem parar produção. Para pré-alinhar camada na mesa de rolos de saída da cama, transferidor de corrente e sistema de extração tipo carroça são fornecidos para que barras sejam avançadas para fora dos rastelos na distância de eixo requerida e mantidas assim por deposição suave na mesa de saída com as carroças.
Enfardamento e Empilhamento
A seção de enfardamento e empilhamento pode ter muitas soluções. Solução típica: máquina de enfardamento simples; para perfis, empilhadores magnéticos são norma. Todas as operações devem ser mecanizadas e automatizadas incluindo remoção de barras curtas ou etiquetagem em posição ideal de leitura de tags. Cuidado especial com forma final dos feixes, com arranjo ótimo de barras e perfis. Empilhadores podem ter diferentes projetos. Para empilhamento preciso de perfis leves, sistema de pêndulo superior é usado; para perfis leves-médios, sistema de empilhamento com ímãs por baixo.
Sistema de contagem de barras consiste em contagem automática por princípio óptico e sistema de separação para formação de feixes. Sistema de separação composto por três transferidores de corrente fixos entre os quais o sistema de contagem é instalado. Dispositivo óptico junto com gerador de pulsos no acionamento do transferidor realiza contagem e registro de cada barra em trânsito sem sobreposição ou leitura dupla.
Laminam modernas têm máquinas de amarração e cintamento para feixes e pilhas. Projetadas para operação contínua. Máquinas de amarração usam fios comerciais e cabeçote hidráulico. Máquinas de cintamento são pneumaticamente operadas e usam cintas de aço comerciais de diferentes larguras. Cintamento pode ser por grampeamento ou solda.
Sistema Elétrico e Automação
Sistema elétrico: transformadores e chaves, motores CC e CA, acionamentos de velocidade variável, centros de controle de motores, sensores de campo, instrumentos e atuadores, painéis, mesas de controle, púlpitos.
Automação da laminação para laminação confiável com mínima intervenção humana. Nível pode ser 1 ou 2. No nível 1 (básico): CLPs (PLCs), interfaces homem-máquina (HMIs) para operação e monitoramento, sistemas SCADA, computadores de controle de processo e produção, todos em topologia centralizada ou distribuída, interconectados via fieldbus e redes locais (LAN).
A automação realiza várias funções:
- Mesa de controle principal, com função de gerenciamento e cálculo de velocidade de laminação.
- Regulação em cascata de velocidade entre gaiolas. Controle em cascata usa conceito de redução (Fator-R) para calcular referência de velocidade em cascata. Este parâmetro, diretamente relacionado aos fundamentos da laminação, simplifica configuração e controle do operador. Durante produção, controle de laço e tensão ajusta automaticamente o Fator-R, garantindo tensão mínima do material entre gaiolas.
- Compensação de queda de velocidade por impacto. O sistema acelera a gaiola durante a entrada da cabeça, reduzindo queda de velocidade quando material impacta os cilindros. Uma vez a barra dentro, o controle retorna à referência de velocidade em cascata.
- Controle mínimo de tensão/laço entre gaiolas. Reduz tensão do material ao longo da laminação e ajuda a melhorar precisão dimensional.
- Controle de corte de cisalhadeira para processos de corte e aparo. Desempenho e precisão das cisalhadeiras é crítico para aumentar rendimento e evitar problemas quando barra entra na gaiola.
- Detecção automática de empeno (cobble) projetada para ajudar operadores a reagir mais rápido a eventos inesperados e rastrear continuamente a barra. Se empeno ocorre, sistema reage automaticamente para minimizar efeitos comandando cisalhadeiras a montante a picotar barras existentes bloqueando o forno de enviar outro tarugo.
Equipamentos Auxiliares
Incluem: equipamento de desescamação após forno de reaquecimento, rolos de pinça, equipamento de resfriamento de cilindros, facilidades de troca de cilindros/gaiolas, equipamento de endireitamento de produto, corte de amostras, inspeção e corte, facilidades de lubrificação, hidráulicas e pneumáticas, montagem e desmontagem de cilindros, viragem de cilindros, preparação de guias, armazenamento e manuseio, comunicação, tratamento de água, poço de escama.
Processo de manufatura
- Como Laminações Moldam o Aço: Por Dentro do Processo que Garante Resistência e Consistência
- Principais Inovações em Laminação Moderna de Barras e Perfis Leves
- Características Essenciais de uma Laminação Moderna de Arame para Desempenho Ótimo
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Otimizando Propriedades Mecânicas com Controle Termomecânico em Laminação
- Laminação de Aço em Laminador de Tiras a Quente: Do Reaquecimento ao Bobinamento
- Dominando o Processo de Laminação em Laminadores de Produtos Longos
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados