



Otimização da Laminação de Aço em Laminações de Pequeno e Médio Porte
A laminação de aço consiste em passar o material, geralmente denominado material laminado, entre dois cilindros acionados na mesma velocidade periférica em sentidos opostos (um horário, outro anti-horário) e espaçados de forma que a distância entre eles seja um pouco menor que a espessura da seção de aço que entra. Nestes condições, os cilindros agarram o material e o entregam reduzido em espessura, aumentado em comprimento e provavelmente um pouco aumentado em largura. Este é um dos processos mais amplamente usados entre todos os processos de conformação de metais, devido à sua maior produtividade, controle preciso do produto laminado e menor custo operacional. A laminação é capaz de produzir produto com seção transversal constante ao longo de seu comprimento. Muitas formas e seções são possíveis pelo processo de laminação de aço.
Fundamentos do Processo
A laminação é um processo de conformação de metal usado para deformação plástica do aço. A deformação plástica é causada pelas forças compressivas aplicadas através dos cilindros rotativos. Altas tensões compressivas resultam do atrito entre os cilindros e a superfície do material de aço. O material é espremido entre o par de cilindros montados em uma gaiola, resultando na redução da espessura e aumento do comprimento.
Seções de aço são geralmente laminadas em várias passadas, cujo número é determinado pela razão entre o material de entrada inicial e a seção transversal final do produto acabado. A área de seção transversal é reduzida em cada passada e a forma e tamanho do material laminado aproximam-se gradualmente do perfil desejado.
Laminação a Quente e Qualidade Dimensional
Majoritariamente, a laminação é feita a alta temperatura, chamada laminação a quente, devido à exigência de grandes deformações. A laminação a quente resulta em produto normalmente livre de tensões residuais. No entanto, a formação de escama (scale) é um problema maior durante a laminação a quente, dificultando a manutenção da precisão dimensional.
A qualidade dimensional final do produto laminado é determinada pelas gaiolas dentro da laminação de acabamento. A precisão dimensional depende de muitos fatores: dimensões iniciais do material, sequência de passes, temperatura, microestrutura, qualidade da superfície dos cilindros, rigidez dos cilindros e gaiolas, e condição de atrito material/cilindro.
Laminações Cross-Country (Transversais)
Uma laminação é o local onde a laminação de aço é realizada. Consiste em uma ou mais gaiolas junto com equipamentos auxiliares onde operações associadas à laminação são realizadas. A laminação de aço em laminam de pequeno e médio porte é geralmente realizada em laminam cross-country (transversais).
A laminação é chamada cross-country devido ao arranjo das gaiolas. Nestes laminadores, as linhas centrais das gaiolas são paralelas entre si e o material sendo laminado é deslocado perpendicularmente à direção de laminação. Mesas de transferência e mesas de deslizamento (skid) são usadas para inverter a direção de deslocamento da peça e transportá-la de um conjunto de gaiola para outro. Uma característica das laminam cross-country é que as peças devem ser curtas o suficiente para que uma peça possa deixar uma gaiola antes que outra seja transferida para ela.
Em sentido amplo, uma laminação consiste em um conjunto de gaiolas junto com série de equipamentos que realizam tanto operações de laminação quanto auxiliares. O material a ser laminado é transportado do estoque para o forno de reaquecimento onde é aquecido às temperaturas de laminação. As diferentes operações realizadas consistem em: (i) laminação do aço aquecido na laminação; (ii) transferência do material sob laminação de uma gaiola para outra; (iii) viramento, torção e cisalhamento do material no caso de algumas laminam; (iv) transporte do produto após laminação; (v) resfriamento do material laminado em cama de resfriamento em algumas laminam; (vi) corte, marcação ou estampar do produto; (vii) aparo, embalagem e transporte ao estoque de produto acabado. O fluxograma do processo de laminação em laminam de pequeno e médio porte é mostrado na Fig 1.
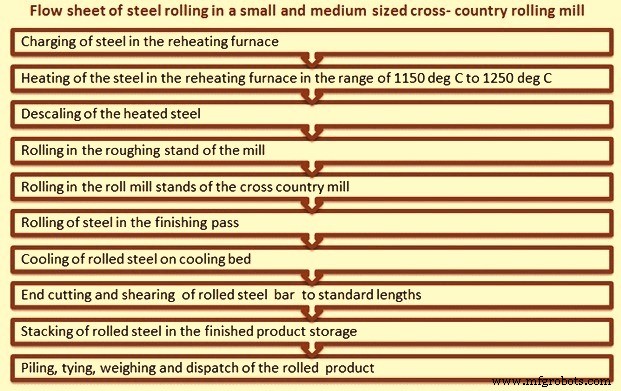
Fig 1 Fluxograma do processo de laminação em laminam cross-country
O layout tipo cross-country é usado para laminam de baixas capacidades. Geralmente adotado devido ao espaço limitado disponível. Limita o comprimento máximo do produto de aço que pode ser laminado.
Laminam cross-country são laminam a quente normalmente usadas para laminar produtos de aço conformados como redondos, quadrados, chatos ou perfis. Estes produtos são geralmente conhecidos pelo nome comum "produtos longos".
Uma laminação cross-country consiste de várias gaiolas arranjadas de forma que a peça de trabalho nunca está em mais de uma gaiola ao mesmo tempo. Como as gaiolas estão localizadas lado a lado, a peça é transferida lateralmente para as mordidas dos vários cilindros. Em muitas laminam cross-country, a laminação ocorre em ambas as direções. Nestes, como a direção muda após cada passe, tem efeito positivo na qualidade do produto.
Em cada passe há redução de seção e correspondente aumento no comprimento. Isso significa que deve haver facilidades para acomodar a peça mais longa em cada gaiola, aplicando-se a ambos os lados da laminação.
Há limitações à redução máxima possível em laminação cross-country usando acionamento único, especialmente quando projetada para mais de uma peça de aço sendo laminada simultaneamente. Portanto, o tamanho do material de entrada é normalmente bastante pequeno. Além disso, gaiolas de dois cilindros podem ser ajustadas de modo que o cilindro superior da primeira corresponda em altura ao inferior da segunda, permitindo processamento alternado para frente e para trás. Se há combinação de gaiolas de dois e três cilindros, o cilindro central do três cilindros corresponde ao cilindro acionado da unidade de dois cilindros associada.
Um arranjo alternativo é preceder as gaiolas cross-country por uma única gaiola de desbaste onde apenas número ímpar de passadas (3 a 5) é feito e então o aço passa para as gaiolas cross-country. Este layout também pode laminar material de entrada de maior seção transversal.
Em laminam cross-country, como em qualquer outra laminação a quente, a laminação é feita acima da temperatura de recristalização do aço. Durante a laminação, os grãos que se deformam recristalizam, mantêm microestrutura equiaxial e impedem o encruamento. Neste tipo, o produto laminado a quente tem pouca direcionalidade nas propriedades mecânicas e tensões residuais induzidas por deformação.
Produtos longos são normalmente laminados em várias passadas, cujo número é determinado pela razão entre a seção transversal do material inicial e final. A área é reduzida em cada passe e forma e tamanho aproximam-se gradualmente do perfil desejado.
Tipos de Gaiolas
As gaiolas usadas em laminação cross-country são de dois cilindros (two-high) ou três cilindros (three-high). As laminam cross-country são normalmente compostas por várias gaiolas two-high ou three-high, ou combinação de ambas.
Gaiola Two-High (Dois Cilindros)
Tem dois cilindros: superior (top roll) e inferior (bottom roll). Em laminam two-high a laminação é apenas em uma direção. Para laminação em direção reversa, a laminação deve ser reversível. Caso não seja reversível, usa-se gaiola two-high do tipo pullover. Neste caso, o material após laminado em um passe é transferido para o lado de alimentação geralmente por cima dos cilindros para laminação no próximo passe.
Gaiola Three-High (Três Cilindros)
Tem três cilindros: superior, médio e inferior. O material é alimentado em uma direção através de dois cilindros e depois revertido através do outro par. O cilindro médio é comum em cada alimentação. Gaiolas three-high são usadas para inverter a direção da barra sem inverter a direção do motor e redutor. Um vão (entre inferior e médio) leva a barra em uma direção enquanto o outro (entre superior e médio) leva na outra. Para mover a barra da elevação do vão inferior para o superior, pode-se usar mesa basculante (tilt table). Outros métodos também usados, como mesa elevatória que move toda a mesa para cima e para baixo.
Em gaiolas two-high, um dos cilindros (superior ou inferior) ou ambos são acionados. Em three-high, um ou dois cilindros são acionados enquanto os demais giram por atrito. No caso de dois acionados em three-high, geralmente superior e inferior são acionados, enquanto o médio é por atrito.
Torque e Potência
Torque e potência são dois componentes importantes da laminação. Torque é a medida da força aplicada aos cilindros para produzir movimento rotacional enquanto potência é aplicada aplicando torque aos cilindros e por meio de tensão da peça. Em uma laminação, a potência é gasta principalmente de quatro formas: (i) energia para deformar o aço; (ii) energia para vencer força de atrito; (iii) potência perdida em pinhões e sistema de transmissão; (iv) perdas elétricas nos motores.
Geralmente um único acionamento é usado em laminam de pequeno e médio porte com layout cross-country para todas as gaiolas. No caso de gaiola de desbaste a montante, esta pode ter acionamento separado. O acionamento consiste em: (i) motor elétrico de capacidade suficiente; (ii) correias de transmissão; (iii) volante; (iv) conjunto de engrenagens; (v) suporte de pinhão; (vi) acoplamentos. Geralmente motores CA (corrente alternada) são usados pois controle de velocidade não é questão importante para tais laminam.
Cilindros: Materiais e Seleção
Cilindros são normalmente os principais e mais custosos consumíveis. São usados para laminar aço e seu desempenho depende de fatores incluindo materiais e cargas durante serviço. O projeto é influenciado por limitações da carga de laminação, resistência do cilindro e torque disponível. O material deve ser capaz de suportar cargas que deformam plasticamente o material sem ser ele próprio deformado plasticamente.
Se cilindros de ferro ou aço devem ser usados depende do serviço específico. Cilindros de ferro podem ser: ferro cinzento, ferro ligado, clear chill ou definite chill, compostos ou duplex, indefinite chill, ou ferro de grafita esferoidal. Cilindros de aço podem ser fundidos ou forjados. Propriedades importantes para seleção: tenacidade, resistência a trinca térmica, carga de choque, resistência ao desgaste. Seleção depende de demandas de produção, custo inicial, qualidades específicas requeridas. Colaboração próxima com fabricante é desejável para satisfazer requisitos.
Projeto de Passes (Roll Pass Design)
Produtos conformados são laminados entre cilindros ranhurados. Canais são cortados por máquina de virar cilindros em cilindros acasalados. Estes canais formam passes através dos quais o aço passa para obter seção transversal visada. Antes da forma final, o material passa por muitos passes. Passes são classificados como: (i) passe de desbaste ou quebra (roughing/breakdown); (ii) passe líder (leader); (iii) passe de acabamento (finishing). Passes de desbaste destinam-se a reduzir área de seção transversal. Passes líderes aproximam gradualmente a seção da forma final enquanto o passe de acabamento dá a seção final requerida.
A laminação é realizada entre cilindros ranhurados. Dois canais opostos nos cilindros colaboradores formam um passe, correspondente à forma da seção transversal da peça esperada após o passe. Após cada passe, a seção diminui e sua forma aproxima-se da forma do produto final. Desenvolvimento de formas subsequentes e sua localização adequada nos cilindros é chamado projeto de passes.
Cilindros realizam o trabalho pesado de redução da seção transversal. Devem suportar todo tipo de tensões, cargas de laminação normal e anormal, que mudam com o desgaste durante uma campanha. Espera-se que não quebrem, descasquem ou desgastem excessivamente. Devem dar excelente desempenho sem causar problemas. Sob condições de laminação, a área de contato do cilindro que toca o aço sofre desgaste, enquanto outras partes do corpo e pescoços não sofrem deformação plástica ou fadiga mas estão sob altas cargas. Nos últimos anos, a tecnologia de laminação melhorou e mudou muito mas cilindros sempre permaneceram a parte crítica.
Cilindros são as ferramentas da laminação e o consumível mais custoso. A forma como são usados para executar seu dever de deformar aço é em muitos casos largamente determinada pelo projeto de passes. O objetivo do projeto de passes é: (i) produção de perfil correto dentro de tolerâncias com bom acabamento superficial (livre de defeitos); (ii) máxima produtividade ao menor custo; (iii) desgaste mínimo dos cilindros; (iv) trabalho fácil; (v) utilização ótima de energia.
A precisão, velocidade de trabalho e vida dos cilindros estão todos relacionados ao projeto de passes e escolha do material. A sequência de laminação de um projeto de passes está sujeita a limitações da carga de laminação, resistência do cilindro e torque disponível. O projeto também deve garantir que as dimensões físicas e material do cilindro sejam capazes de suportar as cargas mais pesadas durante a sequência.
O material do cilindro é importante pois deve suportar cargas que deformam plasticamente o material sem ser deformado. Na laminação de aço quente, não é problema difícil e cilindros de ferro ou aço são adequados se operados a temperatura consideravelmente menor que a do material. A escolha entre ferro fundido ou aço (fundido ou forjado) depende do serviço específico e propriedades importantes como tenacidade superficial, resistência a trinca térmica, carga de choque ou propriedades de desgaste. Seleção depende de demandas de produção, custo inicial, qualidades requeridas.
O material do cilindro é importante para estimar as cargas que devem suportar. Além disso, sugere qual tamanho de laminação é mais adequado para dadas faixas de produtos para garantir eficiência razoável. Talvez um dos fatores mais importantes para vida do cilindro seja as propriedades de desgaste do material.
Mancais de Cilindros
Cilindros para sua rotação suave e resistência a diferentes forças necessitam "mancais". Mancais devem atender necessidade básica da laminação: laminação suave dos produtos. São dispositivos redutores de atrito que fornecem suporte aos cilindros para laminação efetiva com mínima perda de energia. Devem ser projetados para suportar altas cargas de laminação, choques pesados, velocidades variáveis e altas temperaturas. Além disso, devem suportar entrada de escama, sujeira e água. Desempenham papel importante na redução do consumo de energia e melhoria da condição de laminação.
Os mancais, nos quais os cilindros nas gaiolas são suportados, são submetidos a altas cargas. Cargas específicas também são altas. Para que possam suportar confiavelmente as forças de laminação, devem ter alta capacidade de carga. Por outro lado, o espaço de montagem disponível é restrito, especialmente em relação à altura da seção dos mancais.
Mancais de laminação são dimensionados para resistir à força de separação nas velocidades de rotação nominais. O tipo e estilo do mancal determinam a capacidade da gaiola. Mancais de deslizamento (bronze ou fibra) ou mancais de rolos são os mais comumente usados em laminam de pequeno e médio porte de produtos longos.
Resfriamento de Cilindros
Durante laminação a quente, calor é transferido aos cilindros. Se não resfriados, o acúmulo de calor causa aumento da temperatura do cilindro até igualar a do material. Neste estágio, o cilindro também sofreria deformação plástica. Para remover calor, água de resfriamento é aplicada. A aplicação deve ser controlada para que água não caia no material no ponto de entrada nos cilindros. Se acontece, apenas resfria o material, cria bolsas de vapor entre cilindro e material, e desperdiça água que poderia ser melhor usada no outro lado. Para minimizar desgaste, água deve ser aplicada o mais próximo possível do ponto onde o material deixa o cilindro.
Equipamentos de Guia
Em laminam a quente de longos, equipamentos de guia guiam o material na entrada e saída do passe para laminação suave. Devem ser robustos, precisos e estáveis. Desempenham papel importante na qualidade superficial. Projetados para ampla variedade de tamanhos e formas.
Equipamentos de guia são geralmente classificados de três formas: (i) posição em relação à gaiola (guia de entrada, guia de saída); (ii) método de construção; (iii) tipo de atrito entre material e elemento de trabalho da guia (deslizamento ou rolamento).
Laminam cross-country de pequeno e médio porte normalmente usam guias de entrada e saída de tipo deslizante, também conhecidos como guias estáticos. O projeto baseia-se em atrito de deslizamento. Geralmente compreendem: caixa de guia, dois blocos opostos montados na caixa em lados opostos da linha de passe e com canais longitudinais nas faces adjacentes, placas metálicas separadas ponteando os canais e conformadas para ajustar-se próximas aos lados do material passando pela guia, e meio para circular água através dos canais em contato com superfícies externas das placas.
Equipamentos Auxiliares Associados
Principais equipamentos auxiliares associados às laminam de pequeno e médio porte:
- Equipamento de desescamação – Em vez de sistema de jato de água de alta pressão, rolo de pinça é usado em algumas laminam para quebrar a escama para que caia antes da laminação na primeira gaiola.
- Movimento do material – Algumas laminam usam transportadores de rolos. Outras usam grades de transferência ou transferências skid para movimento lateral.
- Cama de resfriamento – Tipo deslizante, capaz de acomodar um comprimento total da barra. As barras são resfriadas por resfriamento natural pelo ar atmosférico.
- Cisalhadeiras – Três locais onde cisalhadeiras são usadas. Algumas usam cisalhadeiras a frio que cortam material de alimentação ao forno para gerar apenas comprimento de cama de resfriamento único. Outras alimentam o forno com o dobro do comprimento da cama. Este material é laminado na gaiola de desbaste e a barra laminada a quente é cortada em duas peças por cisalhadeira a quente e então alimentada à laminação cross-country para obter comprimento de cama após laminação. Em todos os casos, a barra resfriada da cama é levada à cisalhadeira a frio para cortes de pontas e corte ao comprimento padrão.
- Após cisalhamento – A barra é enviada para pilha de comprimento padrão ou pilha de comprimentos sortidos onde resfria mais até temperatura ambiente. Após resfriamento, o produto é empilhado ou enfardado e amarrado para expedição.
Processo de manufatura
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Arames-Máquina Premium e Laminação: Barras de Aço de Alta Qualidade para Aplicações Industriais
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Entendendo as Laminação: Tipos, Processos e Aplicações
- Aço Médio Carbono: Propriedades, Usos e Vantagens
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais