



Produção Eficiente de Ferro com Forno Rotativo de Soleira: Redução Direta com Carvão Não-Coqueável
A produção de ferro no forno rotativo de soleira (RHF - Rotary Hearth Furnace) é um processo de redução direta que utiliza carvão não-coqueável para redução de minério de ferro. O RHF é o reator de processo que consiste de uma soleira refratária plana rotativa dentro de um forno túnel circular estacionário. Dentro do RHF, ocorre redução direta de minério de ferro ou materiais ferrosos residuais, usando carvão como redutor.
Histórico e Processos Baseados em RHF
RHF não é tecnologia nova. Tem sido usado com sucesso em várias aplicações industriais: tratamento térmico, calcinação de coque de petróleo, tratamento de resíduos, recuperação de metais não-ferrosos de alta temperatura.
História da produção de ferro em RHF remonta à meados dos anos 1960 com desenvolvimento do processo "Heat Fast" pela Midrex. Desde então, vários processos baseados em RHF foram desenvolvidos: "Fastmet"/"Fastmelt", ITmk3 (operados comercialmente), descritos em artigos separados. Outros processos: Redsmelt, Inmetco, Iron Dynamics, DRyIron, Comet, SidComet e Hi-QIP.
Processo Redsmelt
Desenvolvido para atender demanda por alternativa de baixo custo e ambientalmente amigável à rota tradicional de alto-forno. Planta pode ser projetada para 0,3 a 1,0 milhão ton/ano de ferro-gusa. Trata ampla gama de finos de minério e resíduos da siderúrgica.
Baseado em RHF que reduz pelotas verdes de minério, redutor fino e aglomerantes para produzir DRI (ferro reduzido direto) quente e metalizado, carregado em forno a arco submerso (SAF). Opera em alta temperatura e pressão atmosférica.
Alimentação de óxido de ferro ao forno Redsmelt é em pelotas verdes de minério fino, redutor e aglomerantes. Aglomerantes dão resistência mecânica para suportar choques de manuseio. Pelotas peneiradas em peneira de rolos a 8-16 mm. Sub e superdimensionados recirculados para discos pelotizadores. Pelotas distribuídas no RHF em camada até 30 kg/m². Percorrendo o forno em 12-18 min, aquecidas a 1370 °C. Secagem, desvolatilização do carvão e redução ocorrem durante aquecimento. Contato íntimo entre óxido de ferro e carbono a temperatura muito alta resulta em taxa de reação muito rápida. Para prevenir reoxidação do ferro metalizado, zonas finais operam em atmosfera sub-estequiométrica. DRI quente alimentado ao SAF para fusão em ferro-gusa e escória.
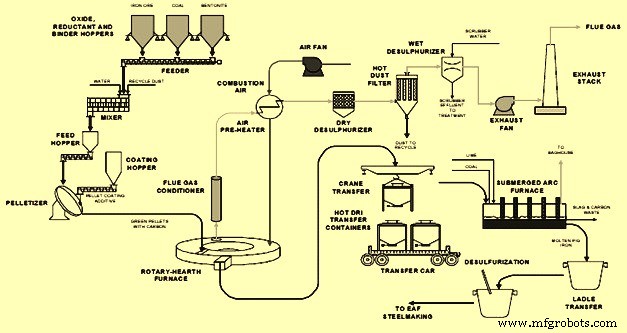
Fig 1 Fluxograma do processo Redsmelt
Processo Inmetco
Desenvolvido pela International Nickel Corporation (INCO), Canadá em 1978. Nome "Inmetco" (Inco + met) pois desenvolvido para reciclagem de resíduos metalúrgicos. Também usado para reduzir finos de minério e combinação de finos e resíduos.
Baseado em RHF que reduz briquetes de finos de minério, resíduos ferrosos e carvão pulverizado para produzir DRI quente e metalizado, carregável diretamente em forno de indução ou arco elétrico. Opera em alta temperatura e pressão ligeiramente negativa.
Alimentação ao forno Inmetco é em pelotas de disco de minério fino <250 µm e carvão fino ou coque ou char com <25% matéria volátil. Distribuídas no RHF em camada ~3 pelotas profunda por transportador de correia pivotante. Usa aglomerante de ação rápida permitindo transporte sem degradação significativa. Soleira rota continuamente e pelotas aquecidas por queimadores na periferia a 1250-1300 °C por 10-15 min. Queimadores arranjados em grupos formando zonas de aquecimento e redução. Zona de aquecimento ~1/3 da área, redução ~2/3. Queimadores nas circunferências interna e externa. DRI quente coletado em latas de transferência purgadas com N₂ ou alimentado diretamente ao forno elétrico. RHF opera sob pressão negativa leve, vedado por calha de vedação d'água.
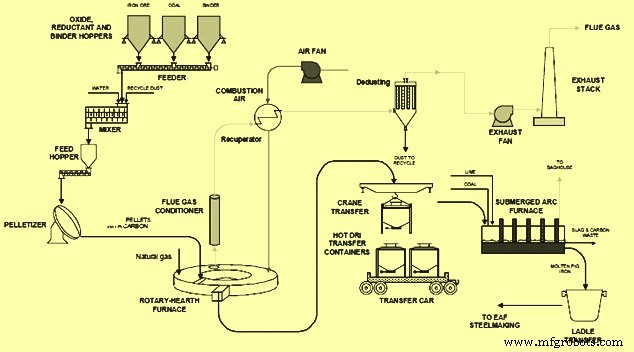
Fig 2 Fluxograma do processo Inmetco
Processo Iron Dynamics (IDI)
Baseado em RHF que reduz carga carbonácea de óxido de ferro a sólidos de ferro metálico carregados a SAF para completar redução, fundir e dessulfurar. Fusão do DRI permite separação de fase da escória líquida e ferro.
Composto de cinco áreas: (i) recebimento de matérias-primas; (ii) moagem e preparação de minério e redutor (carvão); (iii) pelotização; (iv) redução em forno rotativo; (v) fusão em SAF. Minério seco a <0,5% umidade usando gás off do RHF. Beneficiado por separadores magnéticos e peneiras para reduzir ganga. Moído a 50% -200 mesh. Carvão para pulverizadores para 80% -200 mesh. Minério e carvão moídos misturados intensivamente com aglomerantes e água em misturador e alimentados a pelotizadores de disco. Pelotas úmidas secas a <1% umidade e pré-aquecidas a 150 °C em secador de grade circular. Carregador de pelotas recebe bolas verdes secas e as coloca em camadas de 25-40 mm na soleira. RHF a gás natural tem oito zonas de reação. Temperatura, fluxo e composição de gás controlados para condições requeridas em cada zona. DRI na descarga tem ~85% metalização. Instalação de aditivos introduz fundente, coque, sílica ou outros materiais nos cadinhos de transporte para controlar química da escória no SAF. Sistema de gás de exaustão remove calor, poeira, SO₂ e NOx. Queimador posterior realiza combustão de CO remanescente no duto resfriado a água. Gás resfriado e NOx removido no resfriador primário. Gás usado para pré-aquecer ar de combustão e suprir calor a secadores. Após secador, gás filtrado e SOx removido antes de descarga na chaminé. DRI e aditivos caem na camada de escória do SAF por gravidade onde ocorre fusão. Metalização média ~95,8%. Escória vazada em panelas e transferida para processamento.
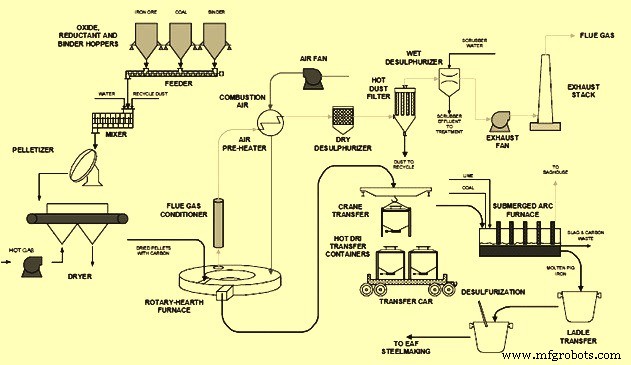
Fig 3 Fluxograma do processo Iron Dynamics
Processo DRyIron
Desenvolvido pela Maumee Research and Engineering (MR&E). Baseado em RHF que reduz pelotas verdes/briquetes de materiais de óxido de ferro residuais e carvão não-metalúrgico pulverizado para produzir DRI quente e metalizado (>90%). Opera em alta temperatura e pressão atmosférica, tempo de residência curto, também recicla resíduos ferrosos.
Alimentação ao forno DRyIron em pelotas/briquetes verdes de óxidos de ferro finos e carvão/coque eliminando pré-secagem. Sob condições teóricas ideais de alta temperatura (~1300 °C), óxido de ferro reage com carbono fixo formando ferro metálico no briquete com liberação de CO₂. Razão teórica carbono fixo/óxido = 1,5:1.
Processo formulado para produzir ferro metálico usando razão carbono/óxido de 6:1, resultando em evolução de CO e CO₂ e carbono residual ~4%. Chave: controlar razão CO/CO₂ para minimizar reoxidação, consumo de carbono e tempo de residência. Pelotas aquecidas a 1300 °C. Secagem, desvolatilização e redução ocorrem. Contato íntimo óxido/carbono a alta temperatura resulta em taxa de reação muito rápida. DRI quente pode ser suprido à aciaria por várias opções.
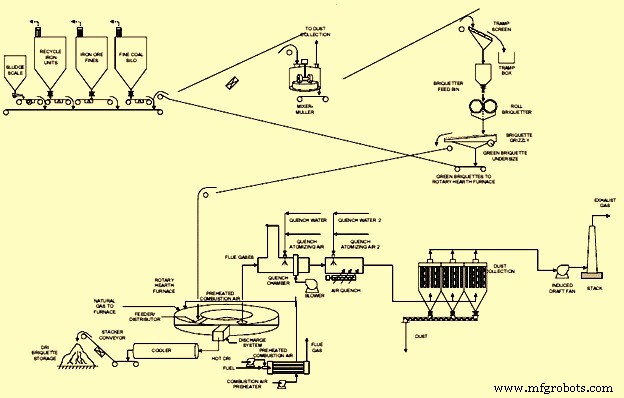
Fig 4 Fluxograma do processo DRyIron
Processos Comet e SidComet
Processo Comet, desenvolvido pelo Centre de Recherches Metallurgiques (CRM), Bélgica, sistema baseado em carvão que produz ferro esponjoso de finos de minério e calcário em RHF. Produz DRI de baixa ganga e baixo enxofre de minério e finos de carvão. Testes de laboratório demonstraram viabilidade e flexibilidade, operável com qualquer tipo de carvão ou redutor sólido (incluindo linhita e coque de coqueria) e adequado para reciclagem de resíduos metalúrgicos ferrosos. Instalação de laboratório 100 kg/h em nov/1996. Baseado em resultados, piloto 1,5 ton/h construído na Sidmar, Ghent, Bélgica. Resultados de metalização confirmam unidade de laboratório. Produtividade, custo, preço, consumo de energia e impacto ambiental estabelecidos.
No Comet, minério e finos de carvão não são misturados e pelotizados. Carregados em camadas alternadas na soleira. Calcário adicionado para controlar enxofre do carvão. Temperatura na zona de redução ~1300 °C. Gás natural, gás de coqueria, carvão pulverizado disparados para gerar calor. Pós-combustão de voláteis e CO liberados também fornece calor. Camadas de DRI sofrem sinterização devido à alta temperatura. Excesso de char permanece pulverulento e pode ser separado por peneira. Gás de exaustão sofre pós-combustão fora do forno e calor utilizado para aquecer ar de processo e materiais de carga. Devido à maior carga na soleira, tempo de processamento usualmente muito maior que processos com pelotas compostas.
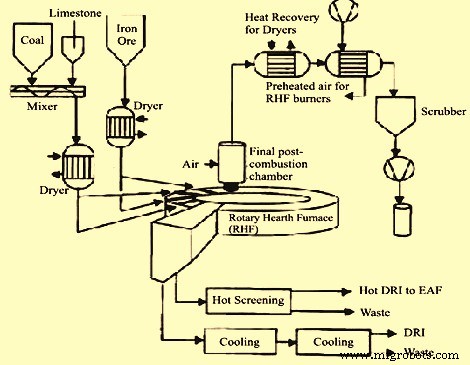
Fig 5 Fluxograma do processo Comet
Processo SidComet similar ao Comet. Diferença: minério e carvão alimentados como mistura. Tempo de residência similar. Devido ao maior tempo, produtividade usualmente menor que processos baseados em pelotas.
Processo Hi-QIP
Baseado nos conceitos: (i) não requer gás natural ou carvão coqueável como redutor; (ii) produto de ferro livre de componentes de ganga; (iii) equipamentos tão simples quanto possível; (iv) sistema de recuperação de energia mínimo. Novo processo chamado Hi-QIP (High-Quality Iron Pebble) desenvolvido. Processo baseado em carvão para produzir ferro de alta qualidade. Similar ao ITmk3 pois permite fusão de ferro reduzido no RHF. Permite flutuação de mistura de matérias-primas. Desenvolvimento atingiu estágio de planta piloto.
Duas características distintas vs processos similares: (i) uso de camada de material carbonáceo na soleira rotativa; (ii) fusão de ferro reduzido no forno. Reator principal: RHF. Minério grosso ou fino, carvão e calcário como matérias-primas. Materiais granulados não considerados. Material carbonáceo (carvão) colocado na soleira, pequenos ocos em forma de taça formados por rolo. Minério como fonte de ferro, carvão como redutor, calcário como fundente. Misturados e carregados sobre cama de material carbonáceo, aquecidos por queimadores. Minério reduzido e fundido, carvão misturado gasificado e atua como redutor. Calcário funde e forma escória com ganga e cinzas. Ferro fundido e escória fluem para ocos, solidificados pelo resfriador, formando "seixos" (pebbles). Seixos de ferro e escória descarregados por dispositivo de parafuso.
Características Gerais da Produção de Ferro em RHF
Fluxo geral do processo mostrado na Fig 6.
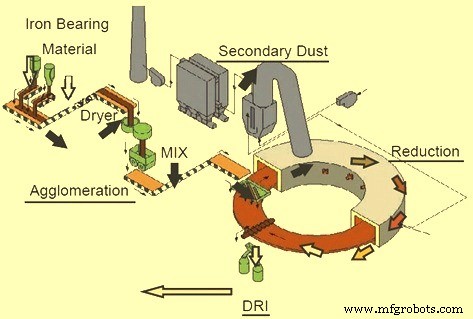
Fig 6 Fluxo geral do processo durante a produção de ferro em RHF
Redução de aglomerados minério/carvão em RHF é processo livre de coque, ambientalmente amigável. No entanto, produtividade e eficiência energética são baixas devido a altura de cama rasa, baixas temperaturas de reação, e aditivos carbonáceos insuficientes nas pelotas. Cinética de redução é altamente sensível à temperatura pois envolve reações fortemente endotérmicas. Por outro lado, temperatura maior promove reoxidação do DRI recém-produzido por CO₂ e/ou O₂. Na prática atual, profundidade de cama é rasa (2-3 pelotas), redutor sólido baixo em matéria volátil. Fluxo de gases que protegem pelotas da reoxidação é fraco e instável. Prática de manter razão CO/CO₂ >2 resulta em eficiência de combustível muito pobre enquanto temperatura baixa limita produtividade.
Uso bem-sucedido da tecnologia RHF para redução direta depende da forma como tecnologia é aplicada através de engenharia de processo adequada. Se RHF corretamente integrado ao processo global e tecnologia de redução direta aplicada corretamente, resultado é sistema energeticamente eficiente, ambientalmente amigável, econômico para produção de ferro alternativo de qualidade.
Conceito de redução direta baseada em carvão utilizando RHF é simples. No entanto, implementação comercial não foi facilmente alcançada.
Conceito do processo e comparação de carga em camada única vs multi-camada mostrado na Fig 7.
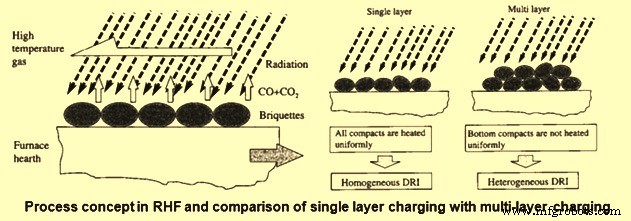
Fig 7 Conceito do processo em RHF e comparação de carga em camada única com multi-camada
Reações Principais
FeₓOᵧ + y C = x Fe + y CO
FeₓOᵧ + y CO = x Fe + y CO₂
C + O₂ = CO₂
C + CO₂ = 2 CO
Zonas do Forno
Três a quatro zonas principais: (i) pré-aquecimento; (ii) redução principal; (iii) redução final; (iv) resfriamento. Atmosfera controlada para atender requisitos térmicos e metalúrgicos com controle de razão combustível/oxigênio. Potencial de oxigênio maior requerido na zona de pré-aquecimento para extrair energia química do combustível combustido. Eliminação de umidade aprisionada e matérias voláteis também ocorre aqui. Duas zonas de redução têm potencial de oxigênio muito menor para prevenir reoxidação de pelotas reduzidas. Nas zonas de redução, óxido de ferro e alguns óxidos de impurezas são reduzidos às formas metálicas. Na zona de resfriamento, DRI resfriado abaixo de 300 °C antes de descarregar.
Fontes de Calor e Redutores
Além da queima de combustível, outras fontes de calor: pós-combustão de CO gerado durante redução reduz necessidade energética. Às vezes, ar secundário injetado para facilitar pós-combustão dos gases. Combustão de matérias voláteis também libera calor. Quantidade menor de calor gerada durante combustão de carbono nas pelotas/briquetes.
Carvão não-coqueável e às vezes materiais carbonáceos de baixo grau incluindo plástico residual podem ser usados como redutor. Utilização destes redutores de baixo grau permite produzir ferro metálico reduzindo óxido de ferro. Porcentagem de matéria volátil no redutor é crítica. Evolução rápida de gás aumenta pressão interna podendo resultar em quebra de pelotas/briquetes. Evita-se mantendo alta porcentagem de grumos no DRI produto.
Velocidade de rotação da soleira deve ser controlada externamente. Depende da reatividade das matérias-primas. Prática normal: garantir tempo de residência longo o suficiente para pelotas/briquetes atingirem alto grau de metalização.
RHF normalmente operado a pequena pressão negativa para evitar vazamento de gás do forno ao ambiente, vedado por calhas de vedação d'água.
Geralmente vantajoso utilizar calor sensível do DRI quente por carga quente (hot-charging) em forno de fusão. No caso de fusão atrasada, prática usual é converter DRI em ferro briquetado a quente (HBI) para minimizar reoxidação reduzindo área superficial disponível.
Transferência de Calor e Gases de Exaustão
Transferência de calor para camadas inferiores é um dos sérios inconvenientes do RHF, especialmente quando cama multi-camada usada em vez de camada única para melhorar produtividade. Encolhimento de pelotas/briquetes compostos esperado para facilitar transferência de calor da camada superior para inferior. Encolhimento ocorre por efeito combinado de reações químicas e sinterização dos óxidos de ferro. Melhora cinética de reação das camadas inferiores. Depende de temperatura e tempo. Estudos revelam que pelotas/briquetes de carvão vegetal têm melhor comportamento de encolhimento que carvão betuminoso char e grafite.
Gás de exaustão do RHF normalmente sofre pós-combustão completa utilizando ar adicional. Energia obtida usada para: (i) pré-aquecer ar de combustão; (ii) secar materiais de alimentação; (iii) gerar vapor em caldeiras de recuperação de calor residual.
Poeira dos gases coletada em filtros de mangas. Poeira contém alta porcentagem de metais voláteis como zinco e cádmio principalmente por reciclagem de resíduos.
Processo de manufatura
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- A Química por Trás da Aciaria a Oxigênio Básico (BOF)
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno
- Maximizando Eficiência de Manufatura com Fornecedores de Fundição de Ferro
- Visão Abrangente das Técnicas de Fabricação de Aço
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção