



Midrex: Liderança na Redução Direta de Minério de Ferro Baseada em Gás
Processo Midrex para Redução Direta de Minério de Ferro
O Midrex é um processo de produção de ferro desenvolvido para a fabricação de ferro reduzido direto (FRD). Trata-se de um processo em forno de eixo baseado em gás, de redução em estado sólido, que reduz pelotas de minério de ferro ou minério em pedaços (lump ore) a FRD sem fusão, utilizando gás redutor geralmente formado a partir de gás natural. O princípio do processo de redução usando gás redutor é mostrado na Fig. 1.
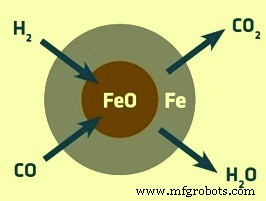
Fig. 1 Princípio do processo de redução usando gás redutor
A história do processo Midrex remonta a 1966, quando Donald Beggs, da Surface Combustion Corporation, concebeu a ideia do processo de redução direta Midrex. O processo original foi desenvolvido pela Midland-Ross Co., que mais tarde se tornou Midrex Technologies, Inc. Atualmente, é uma subsidiária integral da Kobe Steel. Uma planta piloto foi construída em Toledo, Ohio, em 1967. A primeira planta comercial, com capacidade de produção de 150.000 toneladas por ano, foi construída em Portland, Oregon, em 1969. A genialidade do processo Midrex reside na sua simplicidade. O conceito de Donald Beggs de combinar a reformação estequiométrica de gás natural com a redução direta de minério de ferro em forno de eixo foi uma inovação revolucionária que resistiu ao teste do tempo.
Desde 1969, a produção de FRD pelo processo Midrex ultrapassou 500 milhões de toneladas. A produção de muitas plantas Midrex excede sua capacidade de projeto. Anualmente, desde 1987, a produção de FRD via processo Midrex representa mais de 60% da produção global total de FRD.
Evolução e Melhorias do Processo
O processo ainda era incipiente em 1978, quando a Kobe Steel iniciou a construção de uma planta com capacidade de 400.000 toneladas/ano no Estado do Qatar. A Kobe Steel modificou significativamente o projeto, aproveitando tecnologias desenvolvidas através da operação de alto-forno, e estabilizou o então novo processo. Por sua vez, a Midrex Technologies também realizou várias melhorias nas plantas que construiu em diversos países. Todas essas melhorias foram integradas no início dos anos 1980, tornando o processo praticamente completo.
A capacidade máxima de produção de uma unidade Midrex em 1984 era de 600.000 toneladas por ano. Fornos de eixo Midrex com diâmetros de 5,0 m, 5,5 m e 6,5 m, com capacidades anuais de produção de 800.000 toneladas, 1 milhão de toneladas e 1,6 milhão de toneladas de FRD, respectivamente, constituem diferentes estágios de desenvolvimento. Posteriormente, com as melhorias implementadas, a capacidade aumentou para 1,8 milhão de toneladas por ano em 2007, comparável à de um alto-forno de bom porte. O módulo Super Megamod, com capacidade de 2,2 milhões de toneladas de FRD por ano, possui forno de eixo com diâmetro interno de 7,5 m e capacidade para produzir mais de 275 toneladas por hora. Atualmente, o módulo Super Megamod pode atingir capacidade de até 2,7 milhões de toneladas por ano.
Além disso, o processo foi significativamente aprimorado desde a partida da primeira planta em 1969. Os ganhos de produtividade do processo Midrex devem-se a: (i) fornos de eixo de maior capacidade devido à ampliação dos equipamentos de processo, (ii) refinamento contínuo do processo, incluindo maior recuperação de calor, (iii) catalisadores melhorados, (iv) briquetagem a quente, e (v) incorporação de novas tecnologias como duplo bustle, reformação in-situ, revestimento de óxido, refratário de parede fina, injeção de oxigênio, entre outras.
Descrição do Processo
A carga de ferro para o forno de eixo pode ser pelota de minério de ferro, minério em pedaços calibrado ou uma combinação de ambos. Normalmente, a carga consiste em uma mistura de pelotas e minério em pedaços. Os materiais da carga são transportados e carregados em silos designados para pelotas ou minério em pedaços. As capacidades dos silos dependem da capacidade da planta. Os silos para minério em pedaços são equipados com uma "escada" especial para evitar geração de finos devido à altura de queda. A proporção normal de mistura pelota:minério em pedaços é 80:20. Alimentadores constantes abaixo dos silos controlam a proporção de mistura. A mistura de carga é alimentada ao forno de eixo através de peneiras destinadas a remover materiais sobredimensionados (+45 mm) e subdimensionados (-6 mm).
O processo Midrex é simples de operar e envolve três operações unitárias principais: (i) redução de minério de ferro, (ii) pré-aquecimento do gás, e (iii) reformação de gás natural. O coração do processo Midrex é seu forno de eixo. Trata-se de um vaso cilíndrico, revestido com refratário, e é o componente chave do processo de redução direta. É flexível e versátil. Pode utilizar gás natural, gás de síntese de carvão, gás de forno de coque ou gás de exaustão do processo Corex como gás redutor. Opera a pressão ligeiramente acima da atmosférica e a temperaturas de operação em torno de 950 °C. A disponibilidade do forno de eixo garante que a planta Midrex possa operar por mais de 8.000 horas por ano.
O forno de eixo é projetado no princípio de fluxo contracorrente de gás e sólidos para maximizar a eficiência de redução. O forno assegura fluxo uniforme de sólidos distribuindo efetivamente a carga e evitando ponteamento de material e canalização de gás. O controle é exercido quanto ao fluxo de gases entre as várias zonas do forno. O forno de eixo também impede que o gás redutor entre em contato com o ar. Proíbe fluxos de gás de fluidizar a carga do forno. Um perfil de temperatura uniforme é mantido na seção transversal do forno. A parada do fluxo de carga é evitada. O projeto do forno elimina a necessidade de cone de descarga refrigerado a água.
Atualmente, o forno de eixo Midrex padrão possui características como: (i) refratários de parede fina na zona de redução do forno para reduzir a queda de pressão da carga e aumentar o volume do forno, (ii) porta de duplo bustle para injeção de gás redutor, pois isso permite que o gás penetre melhor no centro da carga na zona de redução, melhorando a metalização no centro do forno de eixo, e (iii) insertos de auxílio ao fluxo de forma modificada para equalizar a velocidade de descida da carga entre o centro e a parede lateral da zona de redução do forno de eixo.
O processo tem capacidade para produzir FRD a frio (CDRI), FRD a quente (HDRI) e/ou ferro briquetado a quente (HBI). O fluxograma do processo é apresentado na Fig. 2.
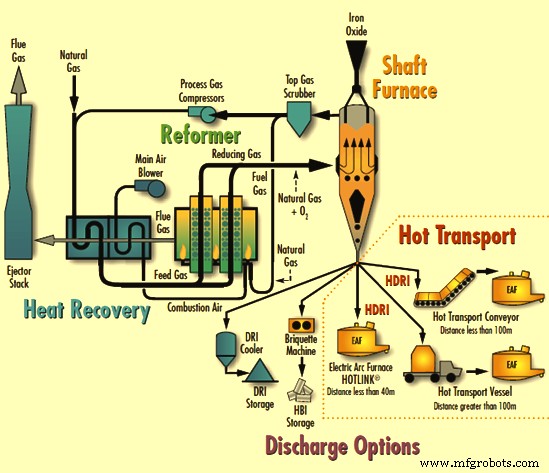
Fig. 2 Fluxograma do processo Midrex
O forno de eixo é um reator de leito compactado com fluxo contracorrente do reagente. Este tipo de reator é geralmente muito eficiente para processamento de materiais sólidos. Existem três razões principais para esta eficiência: (i) como o reator é completamente preenchido com a carga de minério, a produtividade volumétrica é geralmente muito alta, (ii) um leito compactado em movimento garante que cada peça da carga experimente o mesmo perfil de temperatura, composição de gás e tempo de residência que qualquer outra peça, e (iii) o fluxo contracorrente proporciona à carga de minério uma força motriz muito grande para a reação e tempos de reação rápidos.
A operação do forno de eixo é simples e direta. O material de carga de ferro é introduzido no topo do forno através de uma tremonha dosadora e desce por gravidade. No forno, é contatado pelo gás redutor de alta temperatura que flui no sentido ascendente, sendo aquecido e convertido a FRD. O gás redutor, composto principalmente de hidrogênio (H₂) e monóxido de carbono (CO), reage com o óxido de ferro (Fe₂O₃) para reduzi-lo, ou seja, remover o teor de oxigênio (O₂) e carburar o material antes da descarga. Para produção de CDRI, o ferro reduzido é resfriado e carburado pelo gás de resfriamento em contracorrente na parte inferior do forno de eixo. O FRD também pode ser descarregado a quente, seja como HDRI ou alimentado a uma máquina de briquetagem para produzir HBI. Portanto, o produto do forno pode ser descarregado como CDRI, HDRI, HBI ou qualquer combinação simultaneamente.
Reações no Forno de Eixo
Redução por CO
- Fe₂O₃ + 3CO = 2Fe + 3CO₂ (Reação global)
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (Exotérmica)
- Fe₃O₄ + CO = 3FeO + CO₂ (Endotérmica)
- FeO + CO = Fe + CO₂ (Exotérmica)
Redução por H₂
- Fe₂O₃ + 3H₂ = 2Fe + 3H₂O (Reação global)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O (Exotérmica)
- Fe₃O₄ + H₂ = 3FeO + H₂O (Endotérmica)
- FeO + H₂ = Fe + H₂O (Endotérmica)
Reações de Carburização
- 3Fe + CH₄ = Fe₃C + 2H₂ (Endotérmica)
- 3Fe + 2CO = Fe₃C + CO₂ (Exotérmica)
- 3Fe + CO + H₂ = Fe₃C + H₂O (Exotérmica)
O gás de exaustão (gás de topo) emitido do topo do forno de eixo é limpo e resfriado por um lavador úmido (lavador de gás de topo) e recirculado para reutilização. O gás de topo contendo CO₂ e H₂O é pressurizado por um compressor, misturado com gás natural, pré-aquecido e alimentado a um forno de reformação.
Gás redutor consistindo principalmente de H₂ e CO pode ser gerado a partir de uma ampla variedade de fontes de energia. O gás natural contém principalmente metano, que pode variar de 83% a 96%. Outros constituintes são hidrocarbonetos superiores. O gás natural pode ser reformado em um reformador, que é um forno estanque a gás, revestido com refratário, contendo tubos de aço liga. O gás de alimentação ao reformador é o gás natural fresco misturado com o gás de escape do forno de eixo que está sendo reciclado. Esta mistura de gás é aquecida e passa por tubos preenchidos com catalisador. Gás reformado é produzido devido às reações catalíticas que ocorrem no interior dos tubos preenchidos com catalisador. O gás recém-reformado, contendo cerca de 90% a 92% de H₂ + CO (base seca), é então alimentado a quente diretamente ao forno de redução de eixo como gás redutor.
O processo Midrex usa um catalisador sólido para a reação em fase gasosa. Alumina ou magnésia é o material suporte que dá ao catalisador sua forma e resistência. O ingrediente ativo do catalisador, que aumenta a velocidade da reação, é normalmente níquel. Cobalto também tem sido usado em alguns casos. Enxofre e halogênios são os venenos mais comuns para catalisadores de reformação.
As reações que ocorrem em um reformador são apresentadas na Tabela 1.
| Tabela 1 - Reações no Reformador | ||
|---|---|---|
| Nº | Tipo de Reação | Reação |
| 1 | Reformação a vapor | CₙH₂ₙ₊₂ + n H₂O = (2n+1)H₂ + nCO |
| 2 | Reformação por CO₂ | CₙH₂ₙ₊₂ + n CO₂ = (n+1)H₂ + 2nCO |
| 3 | Reação de deslocamento gás-água | CO + H₂O = CO₂ + H₂ |
| 4 | Deposição de carbono (Boudouard) | 2CO = CO₂ + C |
| 5 | Deposição de carbono (Beggs) | CO + H₂ = H₂O + C |
| 6 | Craqueamento de hidrocarbonetos pesados | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
O projeto do reformador e do catalisador deve promover as reações de reformação sem permitir que as reações de deposição de carbono ocorram. Geralmente, reformadores a vapor são usados para reformar gás natural. Para reformador a vapor, o gás natural deve ser dessulfurizado. O processo Midrex usa reformador estequiométrico. Neste reformador, a razão estequiométrica é um parâmetro importante. A razão estequiométrica é simplesmente a razão molar ou volumétrica de oxidantes (CO₂ e H₂O) para hidrocarbonetos que resultaria no consumo do hidrocarboneto sem oxidante remanescente se a reação prosseguisse até a conclusão. Outra versão da razão estequiométrica é a razão entre oxidantes e carbono no hidrocarboneto no gás de alimentação do reformador. No reformador a vapor, é a razão vapor/carbono. No reformador Midrex, a razão estequiométrica é a razão real de oxidantes para hidrocarboneto dividida pela razão estequiométrica de oxidantes para hidrocarboneto. É, portanto, uma medida do excesso de oxidantes no gás de alimentação do reformador. É mais propriamente chamada de razão oxidante/carbono.
As características do reformador Midrex incluem: (i) não há necessidade de sistema de vapor para reformação, (ii) não é necessário sistema de remoção de CO₂ para operação, (iii) gás redutor quente pode ser usado diretamente no forno de eixo sem resfriamento e reaquecimento, (iv) não é necessário O₂ para reformação, (v) ao usar CO₂ para reformação, menos gás natural é necessário, e (vi) permite que o processo Midrex seja um sistema de circuito fechado simples, minimizando consumo de energia e número de partes móveis na planta.
O forno de reformação Midrex é provido de várias centenas de tubos de reformador preenchidos com catalisador de níquel. Passando por esses tubos, a mistura de gás de topo e gás natural é reformada para produzir gás redutor consistindo de CO e H₂. As reações que ocorrem nos tubos do reformador Midrex são as seguintes:
- CH₄ + CO₂ = 2CO + 2H₂
- CH₄ + H₂O = CO + 3H₂
- 2CH₄ + O₂ = 2CO + 4H₂
- CO + H₂O = CO₂ + H₂
- CH₄ = C(s) + 2H₂
O reformador Midrex difere do reformador a vapor em vários aspectos: (i) reforma tanto dióxido de carbono quanto vapor de água, (ii) opera a uma razão oxidante/carbono (estequiométrica Midrex) de cerca de 1,4, (iii) opera com enxofre presente no gás de alimentação do reformador, (iv) opera a baixa pressão, e (v) requer projeto de catalisador único.
A eficiência térmica do reformador Midrex é grandemente aprimorada pelo sistema de recuperação de calor. Calor sensível é recuperado dos gases de combustão do reformador para pré-aquecer a mistura de gás de alimentação e o ar de combustão dos queimadores. Além disso, dependendo da economia, o gás combustível também pode ser pré-aquecido.
Além disso, para geração de gás redutor, carvão de qualquer tipo ou teor de cinzas pode ser gasificado. Gás de forno de coque pode ser reformado usando o "Sistema de Reator Térmico" da Midrex. O gás de síntese de exportação de uma unidade Corex também constitui gás redutor de alta qualidade que pode ser usado em um forno de eixo Midrex intimamente ligado para produzir FRD.
Existem quatro opções de descarga disponíveis para o processo Midrex: FRD a frio, HBI, FRD a quente via hot link (HOTLINK), e FRD a quente via transportador de transporte a quente ou vaso de transporte.
O processo hot link usa principalmente transporte por gravidade e utiliza a mesma tecnologia usada para alimentação por gravidade de HDRI para produção de HBI. O HDRI do forno de eixo de redução direta é descarregado em um silo de surge fora e acima da aciaria. Módulos Midrex com hot link são equipados para lidar com condições de perturbação via silo de surge. Este sistema fornece HDRI ao forno a arco elétrico (EAF) conforme a demanda do EAF. O processo HOTLINK é usado quando a distância entre o forno de eixo de redução direta e o EAF é inferior a 40 metros.
Sistema de transportador de transporte a quente é usado quando a aciaria não é adjacente ao forno de eixo de redução direta (mais de 40 m mas menos de 100 m), utilizando-se um transportador mecânico isolado para transporte de HDRI à aciaria. Neste caso, o FRD é descarregado do forno de eixo sobre um transportador totalmente fechado e isolado, projetado para minimizar perda de temperatura e prevenir desoxidação. O transportador tem bandejas especialmente formadas, com formato similar a baldes. A capota fechada do transportador contém um sistema de inertização. O transportador proporciona operação confiável a custos razoáveis.
Transporte por vasos de transporte a quente é usado quando a distância entre o forno de eixo de redução direta e o EAF é superior a 100 metros ou quando um forno de eixo deve alimentar duas ou mais aciarias. O transporte de HDRI é feito com uso de vasos isolados, normalmente com capacidade de 60 a 90 toneladas. Do forno vertical de redução direta, o vaso é enchido através de um tubo com vedação hermética. Após um vaso ser enchido, o tubo é fechado e outro vaso começa a ser enchido; o vaso cheio é transportado à aciaria sobre trilhos ou caminhões.
Melhorias no Processo
Um grande número de melhorias no processo foi realizado desde a partida da primeira planta em 1969. A prática inicial no início era utilizar 100% de alimentação de pelotas e baixas temperaturas de gás redutor (cerca de 780 °C) devido às tendências de sinterização dos materiais de carga de pelotas. Em meados dos anos 1970, o minério em pedaços foi usado pela primeira vez e a prática foi amplamente adotada nos anos 1980. O uso de minério em pedaços proporcionou benefício adicional de prevenir a sinterização da carga do forno de eixo. Isso resultou no aumento das temperaturas do gás redutor de 780 °C para 850 °C, resultando em aumento de cerca de 13% na produtividade do sistema.
Outro desenvolvimento na prática operacional ocorreu em meados dos anos 1990, consistindo na introdução de revestimento in-plant dos materiais de alimentação de óxido de ferro com CaO ou CaO/MgO. Isso resultou em novo aumento das temperaturas do gás redutor (ligeiramente acima de 900 °C). Com isso, a produtividade do processo melhorou em mais 11%. Todos os desenvolvimentos até meados dos anos 1990 resultaram em aumento de temperatura da carga de cerca de 40 °C.
Os desenvolvimentos até meados dos anos 1990 visavam aumento da temperatura do gás redutor sem afetar a qualidade do gás redutor. Esforços de desenvolvimento posteriores levaram a aumento nas temperaturas do gás redutor em detrimento da qualidade do gás redutor. Este desenvolvimento do final dos anos 1990 levou a aumento nas temperaturas do gás redutor às custas da qualidade do gás redutor. Isso foi alcançado através da combustão de oxigênio (O₂) do gás. A temperatura mais alta do gás redutor, junto com a perda de qualidade do gás redutor, proporcionou clara vantagem de produção. A introdução de injeção de O₂ resultou na combustão de uma parcela do gás redutor CO+H₂ por O₂ e ajudou a alcançar este efeito com sucesso. Projetos de injeção de O₂ atualmente consistem na introdução de O₂ de alta pureza no fluxo de gás redutor quente através de arranjo de múltiplos bicos. A prática de injeção de O₂ resultou em aumento das temperaturas do gás redutor para mais de 1000 °C e novo aumento na temperatura da carga até 70 °C. Embora uma parcela de H₂+CO seja consumida pela combustão com O₂, o aumento da temperatura do gás redutor melhora a produtividade do forno de eixo em 10% a 20%. Consumo típico de oxigênio para esta melhoria está na faixa de 12 a 15 Nm³/ton. O aumento global de produtividade sobre a produtividade da primeira unidade Midrex de 1969, devido ao uso de minério em pedaços, revestimento de óxido de ferro e injeção de O₂, é de cerca de 37%.
A injeção de O₂, descrita acima, evoluiu para uma tecnologia aprimorada, chamada OXY+, que foi possibilitada pela introdução de uma técnica de combustão parcial. O OXY+ emprega um combustor além do reformador. O combustor queima parcialmente gás combustível com O₂ para produzir H₂+CO, que são adicionados ao gás redutor gerado pelo reformador. O sistema OXY+ gera gás redutor reagindo O₂ e gás combustível a uma razão estequiométrica de cerca de 0,5. O queimador para OXY+ é instalado no duto de gás redutor após o reformador. O coração do sistema é o reator OXY+ onde gás combustível e O₂ são misturados e queimados em dois estágios. Por estagioamento adequado, o sistema Oxy+ proporciona: (i) combustão estável, (ii) eliminação da geração de fuligem, (iii) conversão de gás combustível em H₂+CO, e (iv) proteção do material de construção contra temperaturas extremas. Importante para o sucesso do sistema Oxy+ é seu mecanismo de controle. Ele dosa com precisão O₂ e gás combustível para cada estágio do reator. O controle rigoroso da mistura de combustão de O₂ e gás combustível ajuda a manter qualidade e temperatura consistentes do gás. Isso serve para minimizar o aumento de temperatura do gás que entra no forno de eixo e proporciona oportunidade adicional para aumentar a produção. A aplicação do OXY+ resulta em aumento potencial de 21% na produtividade do forno de eixo.
A produtividade ótima é alcançada maximizando a temperatura de redução da carga e a qualidade do gás redutor que entra no forno de eixo. Estes dois fatores são as chaves para otimizar a produção do forno de eixo e seus equipamentos relacionados de geração de gás. Utilizando uma combinação das duas práticas operacionais, injeção de oxigênio e sistema OXY+, bem como mantendo o gás natural no fluxo de gás redutor, é possível controlar independentemente a temperatura da carga do forno de eixo e a temperatura do gás redutor. Isso permite ao operador da planta maximizar o desempenho do forno de eixo maximizando a utilização dos gases redutores dentro do forno. Esta prática oferece potencial para aumento de produção de cerca de 5%.
O projeto de duplo bustle da Midrex para distribuir o gás redutor ao forno de eixo consiste em dois anéis de portas ao redor da circunferência do forno de eixo. O duplo bustle permite melhor distribuição do gás redutor quando comparado com um bustle simples. O duplo bustle também permite maiores vazões de gás redutor ao forno sem fluidização local do FRD. Estas vantagens ajudam a aumentar a produtividade do forno de eixo.
A injeção de gás natural na zona de transição do forno foi introduzida para alcançar maiores teores de carbono no produto e também maiores taxas de produção. A zona de transição é a parte do forno abaixo da zona de redução e acima da zona de resfriamento. À medida que o FRD desce da zona de redução para a zona de transição, ele está muito quente. Neste ponto, o excesso de calor precisa ser removido antes que o FRD seja descarregado do forno. Injetando gás natural na zona de transição, parte do calor disponível é utilizado no craqueamento dos hidrocarbonetos. Este craqueamento deposita carbono no produto FRD e libera H₂, que flui para cima e, sendo um redutor, proporciona redução adicional.
O pré-aquecimento do gás natural que vai para a zona de transição está sendo explorado. O benefício do pré-aquecimento do gás natural é maior teor de carbono no produto e maiores taxas de produção, já que maior quantidade de gás natural de transição pode ser adicionada. Atualmente, o fluxo de gás natural na zona de transição é limitado pelo seu efeito de resfriamento. O pré-aquecimento do gás natural pode garantir injeção de maior quantidade de gás sem resfriamento da zona de redução.
Parâmetros Operacionais e Consumos Específicos
Carga típica de unidade Midrex de 1,0 milhão de toneladas por ano em Comsigua, Venezuela, consiste de 80% pelota de minério de ferro e 20% minério de ferro em pedaços. Análise típica dos materiais de alimentação para esta planta é dada na Tabela 2 e análise típica do produto na Tabela 3.
| Tabela 2 - Análise típica dos materiais de alimentação | ||||
|---|---|---|---|---|
| Nº | Componente | Unidade | Pelotas de minério de ferro | Minério de ferro em pedaços |
| 1 | Fe Total | % | 65-68 | 65,2 |
| 2 | SiO₂ (máx) | % | 3 | 3 |
| 3 | Al₂O₃ (máx) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (máx) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0,35 | 0,01 |
| 6 | Enxofre | % | 0,005 | 0,012 |
| 7 | Fósforo | % | 0,05 | 0,1 |
| 8 | LOI | % | - | 3 |
| 9 | Tamanho nominal | mm | 6-18 | 10-35 |
| 10 | Menos 6 mm | % | 3 | 5 |
| 11 | Resistência ao tumbler | - | - | - |
| + 6,73 mm máx | % | 95 | 90 | |
| – 0,595 mm mín | % | 4 | 7 | |
| 12 | Resistência à compressão mín | kg | 250 | - |
| Tabela 3 - Análise típica do FRD | |||||
|---|---|---|---|---|---|
| Nº | Elementos | Unidade | HBI | CDRI | HDRI |
| 1 | Fe Metálico | % | 83-90 | 83-90 | 83-90 |
| 2 | Fe Total | % | 89-94 | 89-94 | 89-94 |
| 3 | Metalização | % | 92-96 | 92-96 | 92-96 |
| 4 | P | % | 0,005-0,09 | 0,005-0,09 | 0,005-0,09 |
| 5 | S | % | 0,001-0,03 | 0,001-0,03 | 0,001-0,03 |
| 6 | C | % | 1,5-4,0 | 1,5-4,0 | 1,5-4,0 |
| 7 | Al₂O₃ + SiO₂ | % | 2,8-6,0 | 2,8-6,0 | 2,8-6,0 |
| 8 | Densidade aparente | t/m³ | 2,4-2,8 | 1,6-1,9 | 1,6-1,9 |
| 9 | Densidade real | g/cm³ | 5,0-5,5 | 3,4-3,6 | 3,4-3,6 |
| 10 | Temperatura do produto | °C | 100 | 50 | 600-700 |
| 11 | Tamanho típico | mm | 30 x 50 x 110 | 4-20 | 4-20 |
Parâmetros operacionais típicos do processo Midrex são dados na Tabela 4.
| Tabela 4 - Parâmetros operacionais típicos | |||
|---|---|---|---|
| Nº | Componente | Unidade | Valor |
| 1 | Proporção pelota/minério | Razão | 80:20 |
| 2 | Produtividade específica | ton/h | 150 |
| 3 | Vazão de gás de processo | Nm³/h | 165.000 |
| 4 | CO₂ no gás de processo | % | 20,0-21,0 |
| 5 | Temperatura do forno de reformação | °C | 1.130 |
| 6 | Temperatura do gás reformado | °C | 930 |
| 7 | CH₄ no gás reformado | % | 1,1 |
| 8 | CO₂ no gás reformado | % | 2,8 |
| 9 | Temperatura do gás no bustle | °C | 830-850 |
| 10 | CH₄ no gás no bustle | % | 3,5-4,0 |
| 11 | Pressão na zona de redução | kg/cm² | 0,85-0,95 |
| 12 | Consumo de gás natural | Gcal/ton FRD | 2,4 |
| 13 | Consumo de energia elétrica | kWh/ton FRD | 95 |
| 14 | Consumo de oxigênio | Nm³/ton FRD | 15 |
| 15 | Consumo de água | Nm³/ton FRD | 1,2-1,5 |
Composição típica e temperatura do gás na entrada e saída do reformador estão na Tabela 5.
| Tabela 5 - Parâmetros do gás na entrada e saída do reformador | ||||
|---|---|---|---|---|
| Nº | Componente | Unidade | Entrada | Saída |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | Temperatura | °C | 580 | 980 |
Parâmetros típicos de controle ambiental estão na Tabela 6.
| Tabela 6 - Parâmetros de controle ambiental | |||||
|---|---|---|---|---|---|
| Emissões atmosféricas | Unidade | Particulados | SO₂ | NOx | CO₂ |
| Tremonha de carga | kg/ton FRD | < 0,001 | Traço | < 0,004 | - |
| Chaminé do reformador | kg/ton FRD | < 0,04 | 0,025 | < 0,50 | < 500 |
| Sistema de coleta de poeira (típico p/ uma unidade) | kg/ton FRD | 0,015 | Traço | < 0,006 | - |
| Efluentes líquidos | |||||
| Purga da planta | kg,m³/ton FRD | 0,01 | 0,2 | ||
| Nível de ruído | |||||
| Área do soprador | decibel | 95-105 | |||
| Outras áreas | decibel | 80-90 | |||
Processo de manufatura
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Estratégias Eficazes de Descarregamento e Transporte a Quente de Ferro Reduzido Direto
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção