



Processo Energiron HYL: Redução Direta Avançada de Minério de Ferro a DRI de Alta Qualidade
Processo HYL é projetado para conversão de minério de ferro (pelota/granulado) em ferro metálico, pelo uso de gases redutores em reator de leito móvel sólido-gás. Oxigênio (O₂) removido do minério por reações químicas baseadas em hidrogênio (H₂) e monóxido de carbono (CO) para produção de ferro reduzido direto (DRI) / ferro briquetado a quente (HBI) altamente metalizado. Processo HYL é comercializado sob marca "Energiron".
Histórico
Processo HYL foi fruto de esforços de pesquisa iniciados pela Hojalata y L.mina, S.A. (posteriormente Hylsa), início dos anos 1950. Após avaliação inicial, decidiu-se instalar processo usando forno túnel e várias corridas realizadas. Primeiro lote em 5 de julho de 1950 usando forno antigo (construído para aquecer chapa). Uma parte de minério triturado 12-25 mm misturada com 40% coque fino e 15% calcário mesma granulometria. Mistura em cadinhos de argila e dois tubos de ferro, cada 100 mm diâmetro, 1 m comprimento. Produzidos 20 kg de DRI de boa qualidade.
Primeira planta a gás, capacidade 50 ton/dia, não atingiu níveis aceitáveis de metalização. Durante 18 meses, várias mudanças incluindo instalação de reformador de gás natural para melhorar gás redutor. Operação suspensa no início de 1955. Após tentativa desencorajadora, vários experimentos realizados e planta piloto montada para testar novas ideias. Quando posta em operação, começou a produzir ferro reduzido de boa qualidade a 30 ton/dia. Logo atingiu produção sistemática de quase 60 ton/dia.
Com produção bem-sucedida de DRI com processo HYL a gás, iniciaram estudos para projeto da primeira planta comercial com capacidade diária de 230 ton DRI. Primeira planta industrial de redução direta posta em operação em 5 dez 1957. Planta Hylsa Monterrey 1-M, reator de leito fixo ou processo em batelada, capacidade inicial 75.000 ton/ano DRI. Operou continuamente até 1991, pouco menos de 35 anos. Em 1978, American Society for Metals designou Planta 1-M marco histórico por ter sido primeira implementação industrial bem-sucedida de tecnologia de ferro reduzido direto. No entanto, competitividade limitada devido à natureza em batelada.
Fim de 1970, produção mundial DRI 1970 atingiu 790.000 ton, 680.000 ton em plantas HYL. Previu-se que competitividade seria limitada devido à natureza em batelada. Por isso, programa de pesquisa iniciado em 1967 para desenvolver processo contínuo (leito móvel), iniciando primeira planta industrial em maio 1980 em Hylsa Monterrey, 23 anos após sucesso da primeira. Novo processo contínuo de forno de eixo chamado HYL III. Novo conceito levou a maior produtividade, qualidade superior de DRI, menor consumo de energia e operação mais simples.
Nome HYL III representando terceira geração. Segunda geração (HYL II) basicamente modificação do processo original de leito fixo para melhorar eficiência e reduzir consumo de gás natural. Duas modificações importantes: (i) uso de tubo de liga alta temperatura no forno de reaquecimento do gás redutor, permitindo aquecer gás a temperatura maior; (ii) redução no número de fornos de aquecimento de quatro para duas unidades. No HYL II, gás redutor (rico em CO e H₂) gerado tipicamente por reformação catalítica à base de níquel. HYL II nunca comercializado pois HYL III oferecia vantagens significativas.
Desde então, várias melhorias incorporadas ao HYL III:
- 1986: Sistema de remoção de CO₂ no circuito de gás redutor, resultou em melhorias significativas em produtividade, consumo de energia e qualidade DRI. Consumo de gás reformado diminuiu ~50% e produtividade do forno de eixo aumentou ~50%.
- 1995: Tecnologia de combustão parcial incorporada injetando O₂ na linha de transferência entre aquecedor de gás redutor e entrada do forno. Permitiu aumento importante na temperatura do gás redutor e reformação in-situ. Diminuiu consumo de gás reformado ~25% e aumentou produtividade.
- 1988: Alimentação total de gás natural e injeção de O₂ no forno de eixo (reator) levou ao "esquema auto-reformador HYL", onde gás reformado de reposição reduzido a zero. Esquema sem reformador chamado HYL ZR, aplicado com sucesso na Hylsa 4M em abr/1998 e Hylsa 3M5 em jul/2001.
- 1988: Uso de revestimento de pelota/granulado para redução direta.
- 1993: Sistema de transporte pneumático (tecnologia Hytemp) e alimentação de DRI quente ao forno arco elétrico (EAF).
- 1994: Início de produção de DRI alto carbono (3-5% C).
- 1997: Primeiro projeto de planta dupla-descarga (DRI e HBI) em operação.
- 2000: Uso de 100% carga de granulado com sucesso rotineiro.
- 2001: Módulo micro (200.000 ton/ano) baseado em HYL ZR (zero reformador) introduzido. Plantas HYL ZR baseadas em gaseificação de carvão e gás de coqueria (COG) introduzidas. Planta DR com capacidade 2,5 milhões ton/ano em módulo único fornecida. Entre micro-módulo e módulo único 2,5 milhões, módulos disponíveis: 500.000, 800.000, 1,2 milhão, 1,6 milhão ton/ano.
Desenvolvimento inicial pela Hylsa. 1977: Hylsa criou divisão HYL Technologies para desenvolver e comercializar tecnologias de redução direta. 2005: Techint Technologies adquiriu HYL Technologies. Divisão passou a chamar Tenova HYL. 2006: Aliança estratégica Tenova e Danieli para projeto e construção de plantas DR a gás sob marca "Energiron". Energiron é tecnologia inovadora HYL de redução direta desenvolvida conjuntamente por Tenova e Danieli, cujo nome deriva do produto DRI único que distingue esta tecnologia.
Planta e Equipamentos
Planta de redução direta HYL consiste principalmente em:
- Forno de eixo de redução que mantém leito móvel. Sistema de carga de carga férrea e sistema de descarga de produto.
- Circuito de gás redutor: aquecedor de gás de processo, recuperador de calor de gás de topo, unidade de resfriamento/lavagem de gás de topo, compressor de reciclagem de gás redutor, torre de umidificação e tambores de separação.
- Operação com mínimo consumo de gás natural e água, bem como injeção de O₂.
- Sistema de descarga: (i) resfriador para DRI frio; (ii) máquina de briquetagem a quente para HBI; (iii) sistema de transporte pneumático Hytemp para transferir DRI quente diretamente do forno ao EAF.
- Circuito de gás de resfriamento externo: unidade de resfriamento/lavagem e compressor de reciclagem.
- Sistema de adsorção baseado em PSA (adsorção por oscilação de pressão) para remoção de CO₂ do fluxo de gás redutor.
- Equipamentos de manuseio de minério: silo de surto, transportadores, estação de peneiramento, sistema de revestimento de pelotas, transportador de alimentação, unidades de amostragem e pesagem.
- Sistema de manuseio de DRI: transportadores e equipamentos para transporte de DRI frio.
- Torre de resfriamento com equipamentos de filtração e bombas.
- Sistema de água de resfriamento de processo, circuito fechado para minimizar consumo, com clarificador e lagoas de decantação.
- Sistema de controle e instrumentação, baseado em controle distribuído por microprocessador.
- Subestação elétrica, motores e iluminação.
- Sistema de gás inerte, normalmente N₂.
- Compressor de ar.
Descrição do Processo
Processo de redução direta Energiron (HYL) usa forno de eixo de redução para produzir DRI. Projetado para converter pelota/granulado de ferro em ferro metálico pelo uso de gases redutores em forno de eixo de leito móvel sólido-gás. O₂ removido do minério por reações baseadas em H₂ e CO, para produção de DRI altamente metalizado.
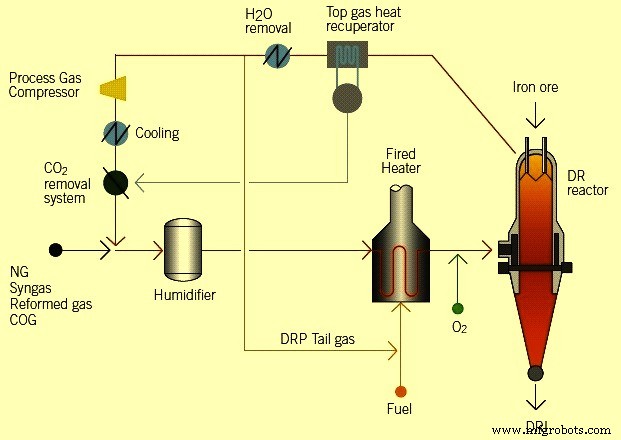
Fig 1 Fluxo esquemático do processo de redução direta
Características Principais
- Utilização de gases redutores ricos em H₂ com razão H₂/CO > 4
- Temperatura de redução alta, geralmente > 930 °C
- Pressão operacional alta, geralmente 5-8 kg/cm²
Pressão operacional mais alta tem muitas características: (i) menor velocidade do gás; (ii) menor força de arraste; (iii) menor arraste de poeira; (iv) menor consumo de materiais ferrosos; (v) maior razão capacidade/tamanho da planta; (vi) menor consumo de potência devido a menor fator de compressão. Alta pressão no forno também resulta em alta produtividade ~9 ton/h por m² de área.
Flexibilidade de Produtos
Processo flexível para produzir três formas de produto: DRI frio, HBI ou DRI quente ("Hytemp"). DRI frio descarregado normalmente usado em aciaria adjacente. Pode ser exportado com procedimentos e precauções para evitar reoxidação. HBI é DRI descarregado quente, briquetado e resfriado. Produto comercial para exportação. Hytemp é DRI quente descarregado, transportado pneumaticamente da planta DR para aciaria adjacente para alimentação direta no EAF. Opções de descarga e esquema de fluxo para Hytemp mostrados na Fig 2.
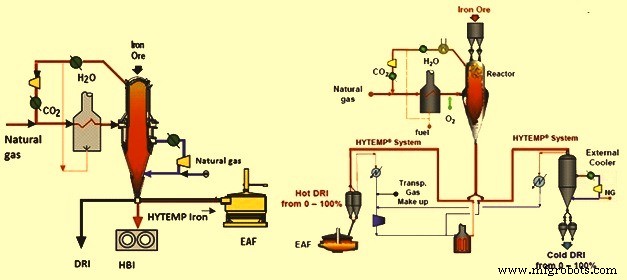
Fig 2 Opções de descarga para os três produtos e esquema de fluxo para sistema Hytemp
Configuração básica caracterizada por flexibilidade para processar diferentes análises de gás. Gases redutores podem ser gerados: (i) diretamente, por reformação in-situ de gás natural dentro do forno; (ii) em reformador externo de gás natural/vapor; (iii) como syngas de gaseificação de combustíveis fósseis, biomassa; (iv) de gás de exaustão de processo de redução de fusão como Corex; (v) de fontes de gás de coqueria (COG). Em todos casos, configuração corresponde ao mesmo esquema básico de zero reformador, ajustando tamanhos relativos dos equipamentos. Para alternativas in-situ e reformação a vapor, análise de gás natural (hidrocarbonetos pesados) não é fator limitante. Gás de "reposição" (make-up) pode ser qualquer mistura de H₂, CO, CO₂ e hidrocarbonetos em qualquer proporção.
Característica inerente do fluxo Energiron com alta importância ambiental: eliminação seletiva dos subprodutos da redução: água (H₂O) e CO₂. Eliminados através de lavagem de gás de topo e sistemas de remoção de CO₂. Remoção seletiva otimiza requisitos de reposição. Água produzida condensada e removida do fluxo e maior parte da poeira também separada. Gás lavado passa pelo compressor de reciclagem, pressão aumentada. Gás comprimido enviado à unidade de remoção de CO₂, misturado com gás natural de reposição, fechando circuito.
Fator chave: operação pressurizada. Uso de O₂ depende de teor de hidrocarbonetos. Metalização e C do DRI controlados independentemente.
Reações Químicas
Três tipos de reações ocorrem:
Oxidação parcial e reformação:
2CH₄ + O₂ = 2 CO + 4 H₂
CH₄ + H₂O = CO + 3 H₂
2H₂ + O₂ = 2 H₂O
CO₂ + H₂ = CO + H₂O
Redução:
Fe₂O₃ + 3 H₂ = 2 Fe + 3 H₂O
Fe₂O₃ + 3 CO = 2 Fe + 3 CO₂
Carburização:
3 Fe + CH₄ = Fe₃C + 2 H₂
3 Fe + 2 CO = Fe₃C + CO₂
3 Fe + CO + H₂ = Fe₃C + H₂O
Reformação de gás natural requer: (i) certo nível de oxidantes (H₂O e CO₂) cuidadosamente controlados; (ii) alta temperatura, resultado de combustão parcial; (iii) catalisador ativo, fornecido por unidades de ferro metálico do minério já reduzido. Oxidantes produzidos pelas reações de redução são parcialmente consumidos pelas de reformação. Assim, uma vez em contato com material sólido dentro do forno, reformação adicional de metano ocorre in-situ devido ao efeito catalítico do ferro metálico (Fe) no DRI. Sob estas condições, metano sempre em contato com novo catalisador (Fe metálico no DRI) pois DRI continuamente removido. Portanto, geração in-situ de gás redutor e redução ocorrem em ambiente altamente eficiente. Reformação é altamente endotérmica e continua até ponto onde temperatura ainda é alta o suficiente. Uma vez que temperatura cai abaixo de certo nível, reformação in-situ não ocorre e apenas redução prossegue. Maior parte da carburização do DRI ocorre por craqueamento de metano (CH₄) para produzir carboneto de ferro (Fe₃C).
Processo Energiron ZR
Diminuiu tamanho e melhorou eficiência das plantas HYL. Gases redutores gerados in-situ no forno de eixo, alimentando gás natural como reposição ao circuito e injetando O₂ na entrada do forno. Eficiência ótima de redução alcançada pois gases gerados na seção de redução. Reformador externo não requerido. Eficiência energética geral normalmente >80%, otimizada pela reformação in-situ. Produto leva a maior parte da energia suprida, com perdas mínimas à atmosfera.
Impacto no tamanho da planta ao eliminar reformador externo é significativo. Para capacidade 1 milhão ton/ano, necessidade de área reduz ~60%. Facilita localização da planta DR adjacente à aciaria.
Vantagem adicional: flexibilidade para carburização do DRI, permitindo teores de C até 5%. Devido ao potencial carburante melhorado dos gases dentro do forno, permitindo produção primária de Fe₃C. DRI com alto Fe₃C tem reatividade muito menor que DRI normal pois maior calor de dissociação necessário para Fe₃C.
Energiron também pode usar reformação convencional de gás natural por vapor, que caracterizou HYL por longo tempo. Outros gases como H₂, syngas de gaseificação de carvão, pet coke, combustíveis fósseis similares, e COG, entre outros, também possíveis, dependendo da situação e disponibilidade. Flexibilidade disponível pois Energiron ZR é independente da fonte de gás redutor, sem requisito de recircular gases de volta a reformador para completar loop químico.
Fluxo de Gases e Resfriamento
Gases redutores quentes alimentados no forno na zona de redução. Fluem para cima em contracorrente ao leito móvel de carga férrea. Distribuição uniforme e alto grau de contato direto gás-sólido. Gás de exaustão (gás de topo) sai a ~400 °C e passa por recuperador de calor, onde calor recuperado para produzir vapor. Alternativamente, calor pode pré-aquecer fluxo de gás redutor, então resfriado por resfriamento/lavagem.
Para DRI frio, gás de resfriamento alimentado na parte cônica inferior a ~40 °C, fluindo para cima em contracorrente ao leito de DRI. Distribuição uniforme e alto grau de contato sem restrições físicas ao fluxo de sólidos ou gases.
DRI quente descarregado por válvula rotativa do forno, através de válvula desviadora, que entrega material ao sistema Hytemp ou resfriador externo alternativo (para DRI frio). Transporte pneumático normalmente na mesma taxa de produção do forno.
Para HBI, DRI quente descarregado continuamente a >700 °C para máquinas de briquetagem a quente abaixo. HBI resfriado em transportadores vibratórios de resfriamento usando água e descarregado para transportador de HBI.
Hytemp usa sistema pneumático para transporte de DRI quente ao EAF. Usa N₂ ou gás de processo como gás de transporte. Processo ambientalmente amigável pois DRI mantido enclausurado da descarga do forno até descarga no EAF. Sistema tem flexibilidade para alimentar dois EAFs de um forno. No fundo, DRI descarregado ao sistema pneumático onde fluxo de gás quente do aquecedor circulado e usado para transporte. Para evitar degradação, DRI transportado por acúmulo de pressão em vez de velocidade do gás. Quando DRI quente atinge silos de armazenamento no topo do EAF, DRI e gases separados. Gás enviado a lavador para limpeza e resfriamento. Comprimido e aquecido para reciclagem. Antes do aquecedor, gás de reposição adicionado para compensar perdas na separação. DRI quente separado enviado a bin de transição para ir da pressão do transporte à atmosférica. Do bin de transição ao bin de armazenamento para alimentação ao EAF por gravidade. DRI quente também pode ser enviado do forno a resfriador externo quando aciaria não pronta. Resfriador externo normalmente tem capacidade para resfriar toda produção.
Geração de Energia e Água
Em configuração típica HYL III, calor sensível do gás reformado quente e gases de chaminé do reformador usado principalmente para geração de vapor. Requisitos de vapor para planta DRI para dois usuários: (i) vapor para reformação; (ii) vapor de exaustão para sistema de absorção de CO₂ no circuito de redução. Quantidade e pressão especificadas para balanço térmico e mecânico ótimo. Normalmente vapor produzido em alta pressão (63 kg/cm²) para aproveitar entalpia para geração de eletricidade em turbo-gerador de alta eficiência, antes de uso para reformação e no reaquecedor do stripper de CO₂. Assim, necessidade total de energia elétrica pode ser gerada dentro da planta. Capacidade do turbo-gerador ~90 kWh/ton descarga fria ou 105 kWh/ton HBI descarga quente, suficiente para necessidade total.
Característica importante: possibilidade de projetar processo para requisito zero de água de reposição. Possível porque água é subproduto da reação de redução, condensada e removida do fluxo. Com adoção de circuito fechado baseado em trocadores de calor em vez de torres de resfriamento convencionais, não há necessidade de água fresca e pequeno fluxo fica disponível no limite de bateria.
Parâmetros Operacionais e Consumos Específicos
Características típicas do produto Energiron ZR na Tabela 1.
| Tabela 1 Características típicas do produto | |||||
|---|---|---|---|---|---|
| Nº | Item | Unid. | DRI | HBI | Hytemp |
| 1 | Metalização | % | 92-95 | 92-95 | 92-95 |
| 2 | Carbono | % | 1,5-5,5 | 1,5-2,5 | 1,5-5,5 |
| 3 | Temperatura | °C | 40 | 40 | >600 |
| 4 | Densidade aparente | ton/m³ | 1,60 | 2,50 | 1,60 |
| 5 | Densidade real | ton/m³ | 3,20 | 5,00 | 3,20 |
| 6 | Tamanho nominal | mm | 6-15 | 110x60x30 | 6-15 |
| 7 | Fe₃C | % | 25-60 | 25-30 | 25-60 |
Parâmetros operacionais típicos e consumos específicos para Energiron ZR na Tabela 2.
| Tabela 2 Parâmetros operacionais típicos e consumo específico para HYL ZR | |||||||
|---|---|---|---|---|---|---|---|
| Nº | Item | Unid. | DRI Frio | HBI | DRI Quente | ||
| 1 | Carbono | % | 4,5 | 4,5 | 2,5 | 4,5 | 4,5 |
| 2 | Metalização | % | 93 | 93 | 93 | 93 | 93 |
| 3 | Temp. DRI | °C | 40 | 40 | 700 | 700 | 700 |
| 4 | Carga férrea | ton/ton | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 |
| 5 | Gás natural | Gcal/ton | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 |
| 6 | Eletricidade | kWh/ton | 65 | 65 | 80 | 65 | 65 |
| 7 | Oxigênio | Nm³/ton | 42 | 53 | 53 | 48 | 53 |
| 8 | Água | m³/ton | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 |
| 9 | Nitrogênio | Nm³/ton | 12 | 12 | 19 | 18 | 18 |
Emissões típicas do Energiron ZR na Tabela 3.
| Tabela 3 Emissões típicas do HYL ZR | ||||
|---|---|---|---|---|
| Nº | Emissões | Unid. | Valor | |
| 1 | NOx com queimadores ultra-baixo NOx | mg/Nm³ | 50-80 | |
| 2 | NOx com remoção catalítica seletiva | mg/Nm³ | 10-50 | |
| 3 | CO | mg/Nm³ | 20-100 | |
| 4 | Poeira da chaminé aquecedor/reformador | mg/Nm³ | 1-5 | |
| 5 | Poeira de despoeiramento de manuseio | mg/Nm³ | 5-20 | |
Processo de manufatura
- A Evolução e Produção Moderna dos Ferros de Passar Domésticos
- Ferro: Propriedades, História e Aplicações Cotidianas
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção