



Rodas de Esmeril Explicadas: História, Materiais e Processo de Fabricação
Introdução
Rodas de esmeril são ferramentas projetadas compostas de grãos abrasivos ligados em uma matriz. Embora entusiastas as conheçam de suas bancadas, o público em geral frequentemente as desconhece, pois estas rodas são principalmente itens industriais que impulsionaram a manufatura por mais de 150 anos.
Em ambientes de produção, rodas de esmeril oferecem meio preciso e eficiente para moldar e acabar metais e outros substratos. Abrasivos são frequentemente o único método para atingir tolerâncias apertadas e acabamentos superficiais superiores. Nos Estados Unidos, rodas de esmeril são onipresentes: cortam aço e alvenaria, afiam lâminas e brocas, e preparam superfícies para pintura ou galvanização. Seu papel é crítico em componentes de alta precisão como virabrequins automotivos e rotores de motores a jato, e na fabricação de rolamentos, cerâmicas e compósitos.
Os primeiros abrasivos eram naturais, como arenito — grãos de quartzo cimentados — usados para afiar machados de sílex. No início do século XIX, esmeril (mineral contendo ferro com coríndon) era empregado para cortar metais. No entanto, qualidade variável do esmeril e desafios de importação estimularam busca por abrasivo mais confiável.
Na década de 1890, carbeto de silício emergiu como alternativa sintética, mais dura que coríndon. Fabricantes logo dominaram coríndon sintético (óxido de alumínio), oferecendo abrasivo mais consistente que minerais naturais. Pesquisa subsequente produziu superabrasivos como diamante sintético e nitreto de boro cúbico (CBN), segundos apenas ao diamante em dureza. Avanços recentes incluem óxido de alumínio em gel semeado, expandindo ainda mais o arsenal.
Ao longo da história, a liga que mantém grãos abrasivos juntos foi tão vital quanto os próprios grãos. Ligações iniciais usavam borracha ou argila; na década de 1870, ligas vitrificadas (vítreas) foram patenteadas, e rodas modernas dependem de refinamentos contínuos da matriz de ligação.
Rodas de esmeril abrangem vasta gama de tamanhos — de menos de 0,63 cm (0,25 pol) a diâmetros de vários pés — e vêm em formas como discos planos, cilindros, copos, cones e rodas de perfil. Este artigo foca em rodas vitrificadas, compostas de liga cerâmica encapsulando grãos abrasivos.
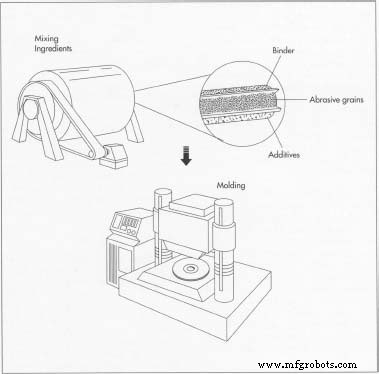
A fabricação começa misturando ingredientes principais. Algumas fábricas combinam todos materiais em único misturador, enquanto outras estagiam o processo: primeiro misturando grãos abrasivos com ligante, depois adicionando material de ligação em pó e tumulando a mistura. A mistura é então vertida em molde e compactada por prensa hidráulica.
Matérias-Primas
Os dois componentes essenciais de uma roda de esmeril são grãos abrasivos e material de ligação. Aditivos são misturados para adaptar desempenho da roda a aplicações específicas.
Grãos abrasivos dominam a ação de corte da roda. Sua dureza, medida na escala de Mohs (talco = 1, gipsita = 2, coríndon = 9, diamante = 10), e friabilidade — tendência a fraturar limpidamente — determinam como a roda se comporta em determinada peça de trabalho.
Designers consideram friabilidade cuidadosamente. Embora diamante seja o material mais duro, reage quimicamente ao cortar aço, tornando-o inadequado como abrasivo primário. Carbeto de silício compartilha esta desvantagem. Óxido de alumínio, embora menos duro, oferece desempenho superior em ferro e aço e é preferido para corte de metal, sendo menos eficaz em materiais não metálicos.
Quando o abrasivo correto é selecionado, sua friabilidade permanece consistente contra o material alvo. Isso permite que a roda "auto-afie" durante o uso, mantindo fio cortante ao longo do ciclo de esmerilhamento.
Rodas iniciais usavam minerais naturais, mas rodas modernas usam quase exclusivamente abrasivos sintéticos. A matriz de ligação mantém os grãos no lugar e cria espaço aberto entre eles. Dureza da ligação é distinta da dureza do abrasivo. Ligações moles permitem que grãos fraturem facilmente, resultando em rodas de corte mole, vida curta que produzem acabamentos rugosos. Ligações duras restringem fratura dos grãos, gerando rodas duráveis que produzem acabamentos mais finos mas requerem mais força e geram mais calor.
Agentes de ligação variam: materiais orgânicos (borracha, goma-laca, resina) e inorgânicos (argila). Ligas vitrificadas são usadas para rodas de precisão com grãos médios a finos; ligas de resina são comuns em rodas para corte de alvenaria ou aço. Geralmente, ligas vitrificadas combinam com grãos finos para trabalho de precisão, enquanto ligas de resina acomodam grãos grossos para remoção pesada de material.
Aditivos também controlam porosidade — espaços abertos dentro da ligação que permitem passagem de cavacos e refrigerante. Porosidade adequada previne carregamento da roda e mantém eficiência de corte. Historicamente, serragem, cascas de nozes trituradas e coque eram usados; hoje, aditivos voláteis como vapor de naftaleno-cera vaporizam durante queima, criando estrutura de poros desejada.
Auxiliares de esmerilhamento adicionais, como compostos de enxofre ou cloro, inibem soldagem microscópica de metal, melhorando desempenho de corte de metal.
Processo de Fabricação
A maioria das rodas de esmeril é produzida por prensagem a frio, onde a mistura é moldada à temperatura ambiente. Especificidades diferem por tipo de roda e fabricante, com muitas etapas automatizadas para produção em massa.
Mistura dos Ingredientes
- 1. Quantidades precisas de abrasivos, ligantes e aditivos são medidas segundo fórmula estrita. Um ligante, tipicamente agente umectante à base de água para rodas vitrificadas, reveste grãos abrasivos para melhorar adesão e retenção de forma até a ligação endurecer. Alguns fabricantes misturam todos componentes em um recipiente; outros realizam mistura em etapas.
- A mistura deve ser fluida e distribuir grãos uniformemente para assegurar corte uniforme e vibração mínima, especialmente crítico para rodas grandes ou de formas não padrão.
Moldagem
- 2. Para disco anular, a mistura é vertida em molde de quatro peças: pino circular correspondente ao furo do eixo, carcaça com parede de 2,5 cm (1 pol) com o dobro da espessura desejada da roda, e duas placas planas com diâmetros correspondentes. Pivô de borda reta espalha a mistura uniformemente.
- 3. Usando 100–5.000 psi por 10–30 segundos, prensa hidráulica compacta a mistura na forma final da roda. Blocos de calibre ou controle de pressão consistente asseguram espessura uniforme.
- 4. Após remoção do molde, a roda assenta em suporte à prova de calor. Acabamento final ocorre aqui; rodas leves podem ser manuseadas manualmente, pesadas requerem guindaste ou transporte cuidadoso ao forno.
Queima
- 5. Queima derrete o ligante ao redor dos abrasivos e estabiliza contra calor e solventes. Rodas de resina queimam a 149–204 °C (300–400 °F); rodas vitrificadas a 927–1.260 °C (1.700–2.300 °F).
Acabamento
- 6. Pós-queima, rodas passam por acabamento: furos do eixo são alisados ou fundidos à especificação, circunferência é centrada, espessura ou paralelismo corrigidos, e contornos especiais adicionados. Rodas grandes podem ser balanceadas para reduzir vibração. Após rotulagem, rodas estão prontas para envio.
Controle de Qualidade
Rodas de esmeril são itens consumíveis; padrões de desempenho variam por aplicação. Fabricantes aderem voluntariamente a normas nacionais e internacionais cobrindo dimensionamento de grãos, rotulagem e uso seguro.
Intensidade do controle de qualidade depende de tamanho da roda, custo e uso pretendido. Rodas grandes (>15 cm) passam por testes rigorosos: testes acústicos avaliam rigidez, testes de dureza confirmam dureza da ligação, e testes de rotação avaliam integridade estrutural. Inspeção de matérias-primas e processos de produção assegura consistência entre lotes.
O Futuro
Tendências de manufatura moldam demanda por rodas. Fundição contínua na produção de aço reduziu necessidade de certos tipos de rodas, enquanto pressões de produtividade empurram mercados para abrasivos sintéticos como óxido de alumínio em gel semeado e CBN. Uso crescente de cerâmicas e compósitos também eleva demanda por rodas de esmeril avançadas.
No entanto, adoção de novos minerais abrasivos é retardada por equipamentos e procedimentos existentes ainda não otimizados para eles. Abrasivos tradicionais provavelmente continuarão servindo muitas aplicações.
Tecnologias alternativas emergem: superabrasivos policristalinos (diamante ou CBN) e deposição química de vapor de filme de diamante (CVD) prometem ferramentas de corte mais duradouras, potencialmente reduzindo dependência de rodas abrasivas.
Processo de manufatura
- Rodas de Fiar: História, Artesanato e Produção Moderna
- Roda Gigante: História, Design e Insights de Fabricação
- Aumente a Rentabilidade da Manufatura com Manutenção Otimizada de Ferramentas de Corte
- Dominando Retífica e Apreciação de Rebolos: Técnicas de Precisão para a Indústria
- Teoria da Roda de Esmeril: Relações-Chave para Eficiência na Usinagem de Metais
- Retífica Plana: Técnicas Tradicionais para Precisão
- Fundamentos de Retífica Plana PLC: Acabamento de Precisão para Metais e Não-Metais
- Entendendo Quatro Tipos Principais de Retificadoras e Suas Aplicações
- Guia Completo sobre Volantes de Automóveis
- Dominando os Fundamentos da Retificação OD: Técnicas Essenciais e Insights