



Maximizando a Eficiência de Ferro-ligas na Produção de Aço
Otimização da Utilização de Ferro-ligas na Produção de Aço
Ferro-ligas são ligas de ferro com alta porcentagem de um ou mais elementos como silício (Si) e manganês (Mn). São frágeis e inadequadas para uso direto na fabricação de produtos. São matérias-primas importantes para produção de aço. Usadas principalmente para desoxidação e liga de aços.
Ferro-ligas têm faixas de fusão mais baixas que elementos puros e menor densidade, podendo ser incorporadas mais facilmente no aço líquido que elementos puros. Adicionadas ao aço líquido para desoxidação (remoção de oxigênio em excesso). Têm alta afinidade por O₂ e formam óxidos na forma de escória.
Classificadas em dois grupos: (i) ferro-ligas de base (bulk), (ii) ferro-ligas nobres ou especiais. Ferro-ligas de base: ferro-manganês (Fe-Mn), ferro-cromo/cromo de carga (Fe-Cr), ferro-silício (Fe-Si). Ferro-ligas nobres: insumos vitais para aços especiais e ligados. Alto valor, consumidas em baixos volumes: ferro-molibdênio (Fe-Mo), ferro-vanádio (Fe-V), ferro-tungstênio (Fe-W), ferro-titânio (Fe-Ti), ferro-nióbio (Fe-Nb). Algumas ligas como silico-manganês (pequena % de Fe) também classificadas como de base.
Práticas de Adição de Ferro-ligas
Em boa prática, ferro-ligas não são geralmente adicionadas ao forno de fusão; 60-90% das adições feitas ao cadinho durante vazamento do aço líquido e o restante durante processos de refino secundário. Tendência: mais adições durante refino secundário ou até no distribuidor (tundish) usando arames especiais.
Durante adição ao banho de aço líquido, necessário imergir a ferro-liga. Ao adicionar, uma casca de aço solidifica na superfície. Calor transferido do aço líquido rederrete essa casca de volta à superfície original. Transferência de calor por convecção função de agitação e superaquecimento, governando fusão da casca.
Várias propriedades físico-químicas afetam dissolução: ponto de fusão (fator primário para taxa de dissolução), densidade, condutividade térmica, calor específico, entalpia de mistura. Densidade determina se adição flutua (ferrossilício), afunda (ferromanganês) ou fica aprisionada no banho (ferrocromo). Condutividade térmica, junto com calor específico e densidade, determina espessura da casca de aço que se forma na adição fria. Reação exotérmica forte entre ferro-liga e aço líquido (entalpia de mistura) pode reduzir substancialmente tempo de assimilação (75% ferrossilício).
Minimizar tamanho da ferro-liga melhora taxa de dissolução, contrário à prática histórica onde ligas grumosas grandes eram usadas para penetrar camada de escória. Infelizmente, tamanho pequeno significa mais área superficial para transportar gases indesejáveis e umidade, além de aumentar perdas por poeira e dificuldades de manuseio. Determinou-se que tamanho ótimo é entre 3 mm e 20 mm. Injeção de arame e pó superam limitações de tamanho fino.
Processos eficientes dependem do movimento do aço líquido para: (i) dissolver ferro-ligas, (ii) flutuar inclusões, (iii) eliminar inhomogeneidades químicas e de temperatura. Forças naturais induzem movimento: convecção por gradiente de temperatura ou energia do fluxo caindo durante vazamento. Convecção natural lenta e movimento induzido por vazamento limitado no tempo. Em contraste, forças externas como injeção de gás por lança, plugue poroso ou tuyere criam movimento significativamente mais intenso. Injeção de gás via lanças e plugs porosos é método predominante de agitação normalmente empregado.
Práticas de Desoxidação
Objetivo da desoxidação ideal: ligar O₂ livre no aço líquido e remover inclusões de óxido formadas durante vazamento, aumentando eficiência dos elementos desoxidantes. Processo é peculiar: aumento da concentração de ferro-ligas acima de valor crítico resulta em reoxidação do aço líquido.
Normalmente três métodos principais durante vazamento: (i) aço "rimming" (sem desoxidação total), (ii) aço semi-morto (parcialmente desoxidado), (iii) aço totalmente morto. Aços "rimming" e semi-mortos não adequados para lingotamento contínuo; visam produzir inclusões Mn-Al-silicato deformáveis em laminação a quente, evitando inclusões cristalinas duras como Al₂O₃ (alumina) e MgO·Al₂O₃ (espinélio).
Maioria das práticas atuais visa desoxidação completa. Sub-desoxidação leva a bolhas de O₂ no banho, resultando em sopros no produto fundido e problemas no distribuidor. Super-desoxidação reoxida o banho e aumenta custo. Otimização necessária para atingir O₂ dissolvido mínimo antes do lingotamento.
Adição de Ferro-ligas ao Aço Líquido
Adicionadas ao cadinho por várias razões: (i) desoxidar reagindo com O₂ formando óxidos absorvidos na escória, (ii) ajustar composição química final, (iii) atingir propriedades mecânicas especificadas modificando inclusões. São fator de custo maior e fonte constante de perturbações e comportamento inesperado.
Durante adição, captação de outros elementos (ex.: carbono) também ocorre. Importante estar ciente e, se necessário, calcular efeito de outros componentes da ferro-liga na composição geral. Captação de C crítica em graus de baixo C e ultra-baixo C. Nesses casos, necessário usar ferro-ligas de baixo C ou alta pureza, mais caras.
Adições normalmente feitas como adições ao cadinho. Podem ser no vazamento e em cada unidade de refino secundário (estação de enxágue com argônio, forno de cadinho, CAS-OB, unidade de desgasificação a vácuo). Em geral, adições de base feitas durante vazamento no cadinho, com adições de "ajuste" em estágios subsequentes.
Importante: adições ao cadinho não resultam em mudanças instantâneas na composição, mas levam tempo finito para dissolver. Tempo suficiente (tempo de mistura) deve ser fornecido. Questões importantes: (i) partículas grossas dissolvem mais lento que pós, arames e partículas finas, (ii) agitação do cadinho (borbulhamento de argônio) acelera dissolução e é essencial para homogeneizar composição, (iii) tempo de mistura aumenta à medida que temperatura diminui.
Recuperação de Ferro-ligas
Um dos custos substanciais é adição de ferro-ligas. Essencial entender fatores que determinam recuperação e melhorar controle da química final. Recuperação junto com prática de produção precisa de bom controle para utilização otimizada.
Precisão da prática moderna resultou em adições mais cuidadosas. Necessidade de resultados repetíveis e consistentes com altos níveis de recuperação. Prática de produção influencia taxas finais de recuperação, grau de desoxidação, turbulência no cadinho e outros fatores. Mas propriedades físico-químicas da ferro-liga são muito importantes pois têm grande efeito na recuperação.
Taxa de recuperação = quantidade do elemento que efetivamente aumenta na composição do aço líquido em vez de ser perdida para escória. Importante não só economicamente mas para produtos de alta qualidade com propriedades mecânicas reprodutíveis. Recuperação depende de vasto espectro de parâmetros em três grupos: (i) tipo de elementos aditivos (concentração, atividade química, afinidade por O₂, densidade, tamanho e forma das partículas, concentração de impurezas), (ii) métodos de adição (forno, cadinho, métodos especiais como injeção de arame), (iii) tecnologia de produção (tipo e tamanho do forno, composição, condição e quantidade de escória, temperatura do calor, período de tempo).
Fatores que Afetam a Recuperação
Oxidação da ferro-liga é causa primária de recuperação pobre ou errática. Recuperação função de: taxa de dissolução da liga, densidade da liga, O₂ dissolvido no aço líquido (para ligas formadoras de nitreto, N₂ dissolvido também). Aumento de O₂ dissolvido diminui recuperação e taxa de dissolução de ferro-ligas com pontos de fusão maiores que o aço.
Taxa de dissolução é propriedade única mais importante determinando recuperação. Quanto mais rápido a liga entra em solução, menores chances de perdas. Densidade também fator importante. Densidade ideal: 6,2 a 7,6 g/cm³. Mas se aço não bem desoxidado, recuperação pode ser baixa mesmo com alta taxa de dissolução e densidade ideal.
Transferência de sólido para líquido pode ser fusão ou dissolução. Fusão quando calor aplicado; dissolução quando sólido contacta líquido em temperaturas abaixo do ponto de fusão do sólido. Processo em duas etapas consecutivas: (1) reação de superfície - mudança de fase para líquido; (2) transporte dos átomos de soluto da interface para o volume do aço líquido por difusão através de camada limite. Qualquer etapa pode ser controladora da velocidade.
Além do valor dos elementos aditivos, ferro-ligas contêm ferro e energia química potencial. Ferro tem valor substancial pois bem definido e disponível em forma grumosa de fusão rápida. Energia química também tem valor potencial, mas pode ser problema e custo. Ferro-ligas podem conter inclusões e elementos parasitários. Elementos parasitários podem ter limitações especiais devido a influência em inclusões de óxido ou outros precipitados (nitretos, carbonetos). Também podem conter pequenas quantidades de impurezas: enxofre (S), fósforo (P), gases (O₂, N₂, H₂) e umidade.
Em geral, para produzir aço limpo, aço líquido deve ser desoxidado, produtos de desoxidação removidos e reoxidação pela escória prevenida efetivamente. Durante vazamento do forno primário, desoxidação complexa Si/Mn/Al realizada com ferro-ligas para atingir inclusões de óxido de ponto de fusão baixo que se deformam durante laminação e evitar inclusões sólidas de Al₂O₃ em desoxidação por Al ou desoxidação individual.
Equações universais para reação: x[M] + y[O] = MₓOᵧ. M = elemento aditivo, O = oxigênio dissolvido. Constante de equilíbrio depende de: (i) variação de energia livre para reação de desoxidação, (ii) elementos dissolvidos no aço, (iii) atividade 'a' do elemento aditivo (a[M] = fM * %[M] onde fM coeficientes de atividade relativos ao estado padrão 1% Fe), (iv) coeficientes de atividade de O₂ relativos a 1% Fe, (v) atividade do produto de desoxidação geralmente 1 em estado sólido. Para composição de aço a temperatura específica, coeficientes de atividade são constantes e constante de equilíbrio para cada elemento formador de óxido pode ser calculada. Reações de desoxidação mais comuns com constantes e valores mostradas abaixo.
Efeito de Resfriamento das Ferro-ligas
Ferro-ligas têm efeito de resfriamento no aço líquido. Adição resulta em diminuição de temperatura. Redução depende da capacidade térmica e calor de solução dos vários solutos. Exceção importante: Al, que reage exotermicamente com qualquer O₂ presente (dissolvido ou injetado por lança) aquecendo o aço. Desoxidação com Al mais eficiente em temperaturas mais baixas. Importante: aço esfria após desoxidação, produto de solubilidade Al-O (curva de equilíbrio na Fig. 1) também diminui. Isso significa que Al e O continuam reagindo, com possibilidade de partículas muito finas de Al₂O₃ formando. A menos que tenham tempo para flutuar, ficam aprisionadas no produto final.
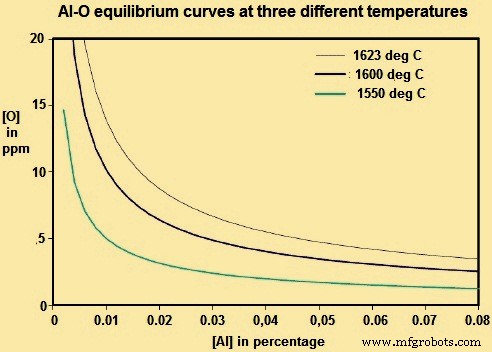
Fig 1 Curvas de equilíbrio Al-O em três temperaturas diferentes
Processo de manufatura
- Ligas Tungstênio‑Molibdênio‑Ferro: Aumentando Resistência do Aço e Eficiência de Produção
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Helicóptero: Aeronave Rotativa Versátil para Decolagem Vertical e Voo Estacionário de Precisão
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo