



Falhas em Cilindros de Laminadores: Causas, Sintomas e Prevenção
Anormalidades e Falhas de Cilindros de Laminadores
Cilindros são peças de desgaste de um laminador usadas para reduzir a seção transversal e dar forma ao material laminado. São peças altamente solicitadas e sujeitas a desgaste. Utilizados tanto em laminadores de produtos planos quanto longos. Os cilindros são a parte mais crítica dos laminadores e o desempenho do laminador depende muito da qualidade e desempenho dos cilindros.
Os cilindros operam em condições severas e sua aplicação exige combinação ótima de várias propriedades como resistência ao desgaste e tenacidade. Durante a laminação, cilindros estão sob alta carga e a área de contato entre cilindro e material sofre desgaste. Também devem suportar flutuações mecânicas e térmicas às quais são expostos. Portanto, cilindros têm vida útil de campanha limitada. Após o fim da vida útil, devem ser trocados para continuação da laminação. O estado da superfície é um dos critérios para troca.
Cilindros removidos são retificados na oficina de retífica/usinagem e preparados para outra campanha. São descartados quando seu diâmetro atinge o diâmetro mínimo de descarte.
Laminadores demandam cada vez mais cilindros capazes de manter forma e perfil por mais tempo, visando estender o comprimento das campanhas. Normalmente, a vida dos cilindros é limitada pelo descarte planejado. No entanto, apesar da atenção cuidadosa do fornecedor e durante a operação, anormalidades e falhas ocorrem em serviço. Falha de cilindro é uma catástrofe: leva a perda parcial ou total do cilindro, necessita remoção de empeno (cobble) no laminador, causa parada e danos ao equipamento. Tudo isso afeta adversamente o desempenho. Falhas devem ser evitadas.
Causas de Anormalidades e Falhas
Podem haver várias razões. Algumas atribuíveis ao fabricante, outras ao laminador, ou a ambos.
Razões atribuíveis ao fabricante: defeitos internos como dureza não uniforme, tensão residual excessiva, microestrutura inadequada, baixa resistência do material, transformação de estrutura formando tensão interna, retração solta diminuindo área de carga efetiva. Sistema de refrigeração inadequado causando tensão térmica levando a quebra do tambor. Anormalidades de laminação também causam quebra. Outras razões: projeto inadequado de cilindros e canais, deformação excessiva em passe único, trincas de fogo profundas, fadiga e descamação (spalling).
Defeitos e Anormalidades dos Cilindros
Microfuros e porosidades – Defeitos que aparecem na superfície ou subsuperfície. Furos circulares ou irregulares, com ou sem interior brilhante. Dispersos aleatoriamente no tambor de cilindros de ferro fundido "chill". Interior brilhante mais comum em defeitos subsuperficiais, indicando gás aprisionado sem exposição ao ar para oxidação. Gás pode vir do revestimento do molde ou de trincas de fogo no molde "chill". Causas alternativas de defeitos similares (porosidade): falta de alimentação interdendrítica durante solidificação ou desenvolvimento de gás vindo do metal líquido. Em alguns cilindros de ferro fundido estático, furos são "preenchidos" com líquido residual, vistos como pontos duros com contorno circular. Causa problemas de qualidade de superfície mas raramente falha catastrófica. Considerados defeito do cilindro.
Inclusões não metálicas – Anormalidade do cilindro. Podem ter diferentes tamanhos e aparências. Fontes: escória ou fluxo aprisionado, partículas estranhas do molde ou equipamento de fundição. Afeta qualidade de superfície mas normalmente não leva a falhas massivas.
Pontos duros e moles – Defeitos de superfície e/ou subsuperfície. Aparecem como manchas circulares ou semicirculares, brancas ou cinzas, dentro do material do revestimento, mais duras ou moles que o metal base. Normalmente não aparecem como defeito localizado único, mas afetam grande parte do corpo do cilindro. Ocorrência limitada a cilindros de fundição centrifugada. Pontos duros mostram concentração de carbonetos de ferro segregados; pontos moles mostram áreas depletadas de carbonetos ou enriquecidas de grafite. Causa provável: efeito de segregação causado por bolha de gás empurrada pela força centrípeta através do metal do revestimento antes da solidificação final. Gás origina-se de decomposição súbita da água de cristalização no ligante do material de revestimento. Outras razões: vibração excessiva do molde durante fundição centrifuga influenciando segregação na interface sólido/líquido. Anormalidade que pode resultar em marcação da superfície do material laminado mas não falhas severas em serviço.
Variações de Dureza dos Cilindros
No caso de cilindros, leituras corretas de dureza são difíceis e a relação linear da dureza com outras propriedades é sempre limitada. Isso porque materiais de cilindros têm ampla variação de composição e estruturas. Leituras de dureza são mais confusas que úteis. Visões de fabricantes e usuários sempre diferiram.
Apenas dureza superficial pode ser medida não destrutivamente. Essa medição bidimensional é geralmente considerada representativa do volume tridimensional atrás da superfície. Mas no cilindro existe gradiente de dureza devido a variações macro e microscópicas causadas pela fundição (velocidade de solidificação decrescente com distância da superfície) e tratamento térmico (velocidade de resfriamento decrescente com distância durante têmpera em relação a curvas tempo-temperatura-transformação). Profundidades de dureza influenciadas por composições e métodos de tratamento térmico.
Material do cilindro sendo extremamente duro, é fortemente influenciado por encruamento (no torno ou retífica) e revenimento (na retífica). Dureza impacta resistência ao desgaste. Mas não é correto que tudo melhora com maior dureza. Outros parâmetros têm maior impacto no desempenho: composição, microestrutura, tensões residuais.
Há variação de dureza na superfície do cilindro pois a área do tambor é grande. Após uso na laminação, a não uniformidade pode aumentar pois a parte central, em contato com material quente, sofre revenimento diminuindo dureza.
Tensões Residuais
Cilindros normalmente têm tensões residuais. Bidimensionais na superfície, tridimensionais no volume. Na superfície, tensão radial é zero e longitudinal (axial) também zero na borda do tambor. Na parte principal, tensões axial e circunferencial (tangencial) são iguais em sinal e magnitude. Na linha central, próxima à área axial, tensões tangencial e radial iguais em magnitude e sinal. Relação longitudinal para tangencial/radial dada pela relação diâmetro/comprimento. Qualquer tensão que exceda resistência do material causa quebra espontânea. Fratura pode ser perpendicular à direção axial se tensão longitudinal for muito alta primeiro, ou em direção axial se tensão tangencial/radial for muito alta primeiro.
Tensão residual tem alto impacto na resistência. Compressão aumenta resistência à fadiga, reduz propagação de trincas, reduz tensão de cisalhamento na superfície do tambor e encruamento. Tração residual pode causar quebra. Compressão e tração se compensam na seção transversal. Nível correto de tensões residuais deve ser controlado.
Dano por Carga Única e Quebra Térmica
Dano pode ser causado por uma única carga. Quando cilindro é colocado no laminador e laminação inicia, superfície aquece até temperatura média que estabiliza após algum tempo. Durante esse período, gradiente de temperatura existe com exterior mais quente e interior mais frio. Parte externa tem maior expansão térmica que interna. Isso cria tensão térmica com compressão fora e tração dentro. Tensão térmica de tração soma-se à tensão residual de tração e se tensão total de tração atinge resistência do material, trinca é iniciada – ponto de partida para falha. Quanto menor temperatura inicial do cilindro ao entrar no laminador, maior risco de quebra térmica.
Em quebra térmica, tambor quebrado mostra linhas de fratura radiais com origem no eixo ou próximo. Fratura perpendicular ao eixo e geralmente ocorre próximo ao centro do comprimento. Relacionada à diferença máxima de temperatura entre superfície e eixo. Diferença pode ser induzida por alta taxa de aquecimento da superfície devido a refrigeração deficiente ou falha de refrigeração ou alta vazão no início da campanha. Diferença de temperatura entre zona externa e parte interna inicia tensões térmicas superpostas às tensões residuais existentes. Exemplo: diferença de 70°C entre superfície externa e eixo causa tensões térmicas adicionais na direção longitudinal de ~1.100 kg/cm² durante fase crítica após início da campanha. Uma vez que tensões longitudinais de tração totais no núcleo excedem resistência última do material do núcleo, quebra térmica súbita é induzida. Pode ser falha do laminador ou do cilindro.
Três fatores importantes para quebra térmica: (i) gradiente térmico, (ii) resistência e integridade do material do núcleo, (iii) tensões residuais. Menor resistência do material do núcleo, maior risco de quebra térmica.
Tensão residual tem alto impacto. Sempre compressão fora e tração na parte interna. Tensões reduzidas em áreas onde canais são usinados, mas permanecem altas entre canais. Quando aquecidos durante laminação, tensão térmica soma-se à residual e quando tensão total de tração (máxima entre canais) atinge limites de resistência, quebra térmica ocorre entre canais.
Dano Mecânico e Físico dos Cilindros
Cilindros podem ter dano mecânico por sobrecarga mecânica local. Comum encontrar intrusões, machucados, impressões. Acontecem quando material estranho entra junto com material laminado. Dano ocorre quando dureza do material estranho é alta ou tamanho grande o suficiente para causar impressão profunda. Em impressão profunda, torna-se necessário usinar os cilindros.
Dano físico pode ser de vários tipos:
Descamação (Peeling) – Durante laminação, fina camada de óxido forma-se na superfície do cilindro dentro da largura de laminação. Remoção parcial apenas dessa camada é descamação. Identificável como estrias circunferenciais prateadas do material base, intercaladas com estrias de óxido azul/preto ainda aderidas. Camada de óxido cresce em função da temperatura da superfície do cilindro ao sair da zona de mordida e tempo de exposição ao ar em temperatura elevada. Camada submetida a tensões de cisalhamento alternadas devido à diferença de velocidade superficial do material laminado e do cilindro. Uma vez excedida resistência à fadiga dessa camada, descamação inicia. Caracteriza-se enquanto apenas camada de óxido é cisalhada enquanto material base permanece intacto e continua resistindo às forças de cisalhamento. Ocorrência depende de condições de laminação incluindo temperatura da superfície do material (determina natureza e dureza da carepa), redução, refrigeração do cilindro e duração da campanha. Descamação é característica do laminador.
Machucado ou marcação mecânica – Indentações locais no tambor combinadas com machucados induzidos por calor, trincas de fogo e trincas de pressão dentro ou fora da largura de laminação. Predominantemente vistos em cilindros de trabalho dos stands de acabamento traseiros. Causados por sobrecargas extremas locais relacionadas a empenos (cobbles), extremidades dobradas e/ou frias do material, objetos estranhos ou partículas de carepa mais espessas que passaram pelo vão. Todas essas anormalidades, em alta velocidade, causam alta pressão, deformação e calor de atrito, criando danos locais na superfície. Resultam de anormalidades do laminador quando processo sai de controle.
Bandas (Banding) – Áreas brilhantes fortemente descamadas aparecendo no cilindro de trabalho, orientadas na direção circunferencial, frequentemente em forma de bandas com superfície muito rugosa. Aparece tipicamente em cilindros ICDP (ferro fundido "indefinite chilled double pour") nos stands de acabamento iniciais de laminadores a quente, mesmo após tempos de campanha curtos. Também possível com cilindros de trabalho de alto cromo após tempos maiores nas mesmas posições críticas. Devido a forças de atrito alternadas combinadas com cargas térmicas alternadas excedendo resistência ao cisalhamento a quente do material do revestimento, trincas paralelas à superfície dentro da profundidade de trincas de fogo primárias desenvolvem-se e propagam até que áreas trincadas sejam cisalhadas do cilindro. Uma vez que superfície localmente deteriorada, picos de forças de cisalhamento induzem desenvolvimento muito rápido de bandas descamadas ao redor do tambor. Camada removida tem profundidade ~0,1-0,2 mm, correspondendo à profundidade de trincas de fogo primárias. Ocorrência relacionada principalmente às condições do laminador.
Soldagem do material laminado – Ocorre no tambor principalmente nos cilindros de trabalho dos stands de acabamento traseiros, especialmente ao laminar espessuras finas. Alta pressão específica combinada com baixa temperatura de laminação são condições básicas para soldagem do material ao cilindro. Anormalidades como empenos, amassados e extremidades dobradas causam pressões extremas favorecendo aderência. Induz deformação plástica aumentada da superfície na forma de indentações ou até descamação (spalling) nessas áreas sobrecarregadas onde desenvolvimento severo de calor adiciona trincas de fogo ou machucados. Escolha errada de grau de cilindro para últimos stands de acabamento pode levar a aderência catastrófica. Dano causado por condições do laminador.
Ranhuras onduladas circunferenciais – Podem aparecer na superfície do tambor coincidindo com borda do material laminado em laminadores planos. Extensão depende da variação de largura do material antes da troca de cilindros. Típico em cilindros de trabalho dos stands de acabamento iniciais. Causado por resistência aumentada à deformação da borda combinada com altas taxas de redução nos stands iniciais. Se borda é consideravelmente mais fria que centro e carepa dura presente, carga específica maior causa desgaste localizado aumentado. Mais prevalente ao laminar aços inoxidáveis com graus de cilindros altamente ligados. Ocorrência relacionada ao laminador.
Falha do pescoço do cilindro por torque – Às vezes, anormalidades no laminador geram grande momento de torque pelos motores de acionamento. Momento grande acumula-se pois motores são parte forte e potente. Devido ao acúmulo de enorme momento, falha do pescoço ocorre pois é geralmente a parte mais fraca do sistema. Quando pescoço quebra, mostra estrutura típica de ruptura frágil rápida com área fraturada normalmente inclinada a 45° à direção axial. Falhas por fadiga torcional de pescoços são raras durante laminação normal.
Falha do munhão por fratura de seção transversal – Geralmente inicia na base do raio adjacente ao tambor. Face de fratura segue o raio e continua na lateral do tambor, cisalhando parte da face final. Sob condições de carga de choque, pico de carga pode exceder resistência última à flexão do material do núcleo e fratura ocorre, geralmente na área de seção transversal mais solicitada. Se cilindro foi mal manuseido (caiu ou uso incorreto de barra de transporte durante trocas), pescoços podem trincar ou falhar por fratura. Fato de peça do tambor estar presa ao munhão indica falha por mau uso. Falha do laminador.
Falha do munhão por fratura de flexão – Linhas de fratura iniciam do exterior e se espalham por toda seção, particularmente iniciando na área do filete e frequentemente após propagação de trinca de fadiga. Surge de altas cargas de flexão que excedem resistência última ou de fadiga do munhão. Geralmente limitado a cilindros de trabalho 2-Hi de qualquer grau em stands de laminador a quente. Pode ser causado por: (i) altas cargas de laminação combinadas com projeto fraco, (ii) anormalidades com forças extremas de flexão, (iii) qualidade inadequada do cilindro quanto à resistência do munhão, (iv) efeito de entalhe por raio de filete muito pequeno, ranhuras circunferenciais, trincas de fadiga induzidas por corrosão. Falha do laminador ou do cilindro.
Falha do munhão por torque do lado de acionamento – Face de fratura inclinada ao eixo, pode mostrar fratura de cisalhamento completa, frequentemente formando quebra em cone. Ocorre no lado de acionamento iniciando da seção mais fraca, frequentemente recesso do anel divisório, propagando para centro do pescoço, ou da raiz do raio da extremidade em pala. Acontece quando torque no lado de acionamento excede resistência torcional do material. Resistência também afetada por efeito de entalhe de raios agudos (recesso do anel) ou outros concentradores de tensão (furos radiais). Carga pode ser normal para projeto e operação, caso em que material precisa ser melhorado, ou carga em excesso da operação padrão, superior à resistência torcional. Sobrecargas podem ocorrer por: (i) travamento do laminador por aderência (sticker), (ii) anormalidades como soldagem do material, pré-ajuste errado do vão, (iii) montagem incorreta do eixo de acionamento, seja pelo laminador ou usinagem incorreta da extremidade de acionamento. Geralmente falha do laminador.
Falha do munhão por mancais desgastados e gripados – Marcas de risco ou arranhões profundos no munhão na área do mancal, na direção axial ou circunferencial. Indentações e inclusões de fragmentos de carepa ou materiais estranhos. Oxidação e erosão da superfície retificada sob o mancal. Marcas de rotação e trincas de fogo evidentes na área do mancal; em casos extremos, quebra térmica do pescoço. Trincas podem propagar dos furos de injeção de óleo. Vedações inadequadas, danificadas ou ausentes permitem intrusão de água, carepa e partículas estranhas no espaço entre pista interna do mancal e munhão. Arranhões profundos axiais causados por detritos entre mancal e munhão cavando superfície quando mancal removido para retífica. Viscosidade de graxa muito baixa e folga errada entre mancal e munhão junto com partículas estranhas causam dano e desgaste quando anel interno move-se ao redor do munhão devido a microdeslizamento. Pode induzir soldagem a frio e coesão entre munhão e mancal mais bloqueio de furos de lubrificação. Resultado: cargas de atrito altas, trincas de fogo do calor produzido e mancal gripado. Desgaste excessivo no munhão, falta de lubrificação, usinagem elíptica ou montagem incorreta de anel de pescoço ou qualquer falta de vedação pode permitir água de refrigeração penetrar sob mancal e causar corrosão. Falha do laminador.
Trincas de Fogo (Fire Cracks)
Trincas de choque térmico que se formam sob taxa de resfriamento muito aguda na superfície do cilindro. Quando superfície aquecida com gradiente térmico perpendicular durante rotação é resfriada por água, tensão de tração superficial se acumula. Quando tensão atinge resistência à tração do material, trincas (de fogo) são iniciadas. Formam-se apenas sob tensão de tração.
Padrão de trincas de fogo na superfície de cilindros usados para laminação a quente com refrigeração a água é normal. Ajuda a melhorar a mordida. No entanto, trincas podem se desenvolver em trincas mais profundas causando falha por descamação (spalling). Padrão depende da resistência do material. Maior resistência, rede de trincas mais larga e trincas mais profundas. Pior tipo ocorre quando laminador para com material quente entre cilindros e refrigeração permanece ligada. Efeito mais severo no grupo de stands de desbaste. Em parada súbita com grande empeno, necessário parar refrigeração imediatamente e permitir resfriamento normal sem têmpera para evitar trincas profundas. Também, inspecionar superfície por trincas profundas antes de reiniciar.
Geralmente três tipos: (i) trincas em banda, (ii) trincas em escada, (iii) trincas localizadas.
Trincas em banda – Correspondem à largura do material laminado e ao arco de contato entre cilindro de trabalho e material. Aparência usual tipo mosaico, mas com malha maior que padrão convencional. Em parada do laminador, material pode permanecer em contato por tempo considerável. Temperatura da superfície aumenta rapidamente na área de contato e calor penetra mais profundamente. Tensões térmicas induzidas excedem limite de escoamento a quente. Quando material removido e cilindros levantados, superfície resfria e devido à contração dessa área localizada, superfície começa a trincar. Gravidade depende do tempo de contato e taxa de resfriamento. Falha do laminador.
Trincas em escada (Fig. 1) – Dentro de banda circunferencial no tambor. Trincas orientadas longitudinalmente propagando em planos radiais. Podem ser iniciadas por falta de refrigeração, ex.: bicos bloqueados. Devido à penetração de calor pronunciada, são muito mais profundas que trincas normais. Falha do laminador.
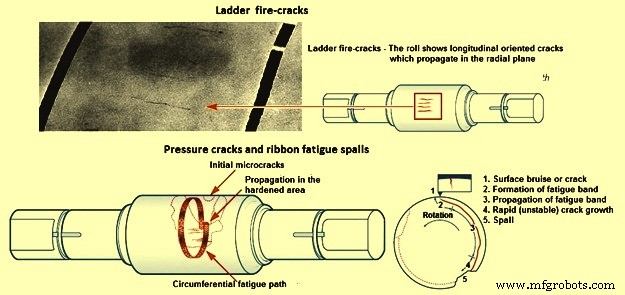
Fig 1 Trincas de fogo em escada e trincas de pressão nos cilindros
Trincas localizadas – Áreas locais de trincas, às vezes com indentações ou descamação local. Ocorrem quando combinação de tensões mecânicas e térmicas nessas áreas excede limite de escoamento do material e são exageradas durante resfriamento subsequente. Anormalidades do laminador como machucado por impacto, soldagem do material, amassamento (beliscamento) de borda ou extremidade traseira são possíveis razões. Combinação de trincas de fogo e trincas de pressão torna dano muito perigoso pois pode induzir fadiga de fita (Fig. 1) ou descamação imediata. Falha do laminador.
Fadiga dos Cilindros
Cilindros também danificados por fadiga. Dano pode iniciar na superfície ou subsuperfície. Problema surge devido a altas cargas nos laminadores. Exemplo típico: tambor de cilindros de laminador de perfis (Fig. 2). Fadiga por corrosão também é problema. Com fadiga por corrosão, não há operação segura, não há limite de fadiga. Pode ser reduzida reduzindo tensões nominais otimizando projeto e altas tensões residuais de compressão. Ponto conectado: não há operação segura e não há limite de fadiga. Quebra por fadiga por corrosão devido a tensão alternada e tempo.
Às vezes, após problema de refrigeração, cilindro mostra trincas de fogo circunferenciais, que com certa profundidade reduzem seção transversal, e sob alta carga cilindro pode quebrar sob condição de fadiga de baixo ciclo.
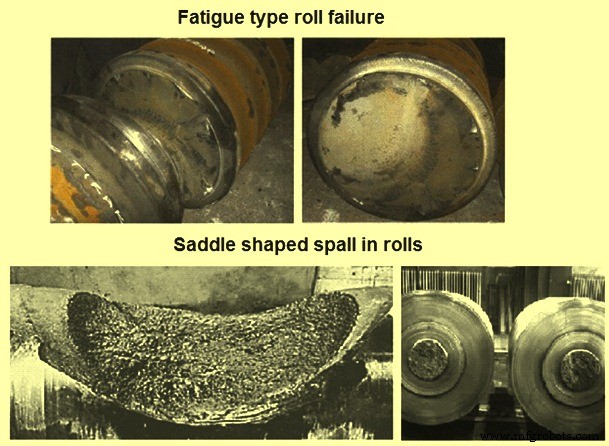
Fig 2 Falha de cilindro por fadiga e descamação em sela
Descamação (Spalling)
Outra razão para falha. Dois tipos diferentes: um inicia em trinca superficial inicial, outro inicia na subsuperfície. Trincas superficiais causadas por sobrecarga local e todos tipos de anormalidades de laminação incluindo condições anormais. Quando deformação plástica na superfície excede o que material permite, trinca inicia.
Descamações fatais tendem a acontecer com número relativamente baixo de revoluções. Iniciação, propagação e falha final podem desenvolver-se em uma única campanha.
Cinco tipos de descamação: (i) descamação em sela, (ii) trincas de pressão e descamação por fadiga de fita, (iii) descamação relacionada à interface revestimento/núcleo, (iv) descamação por profundidade insuficiente do revestimento, (v) descamação na borda do tambor.
Descamação em sela por fadiga (Fig. 2) – Origina-se no material do núcleo abaixo da interface revestimento/núcleo e rompe até superfície do tambor. Linhas de fadiga de intensidade variável visíveis nas áreas profundas indicando direção de propagação do núcleo para superfície. Ocorrem em cilindros de trabalho com núcleo de ferro grafítico foliado, predominantemente no centro do tambor. Causada por cargas cíclicas altas devido a grandes reduções ao laminar espessuras finas e materiais duros. Cargas induzem tensões alternadas no material do núcleo além do limite de fadiga, microtrincas formam-se causando enfraquecimento progressivo. Estágio seguinte: microtrincas unem-se e propagam através do revestimento até superfície, gerando grande descamação típica em sela. Altas tensões residuais de tração induzidas termicamente no núcleo durante fabricação favorecem esse dano.
Trincas de pressão e descamação por fadiga de fita (Fig. 1) – Inicialmente, uma ou mais trincas de pressão forma-se em área de sobrecarga local, na ou próxima à superfície. Geralmente orientada paralela ao eixo mas propaga em direção não radial. Próximo estágio: banda de fratura tipo "língua de gato" propaga progressivamente na direção circunferencial, mais ou menos paralela à superfície. Direção de propagação oposta à rotação. Propagação desenvolve-se na superfície de trabalho, aumentando gradualmente profundidade e largura seguida por grande descamação da superfície sobreposta. Altas cargas locais em bordas de ataque, empenos ou duplicação da extremidade do material excedem resistência ao cisalhamento do material do revestimento e iniciam trinca. Laminação subsequente fatiga material e trinca propaga até descamação massiva espontânea.
Descamação relacionada à interface revestimento/núcleo (cilindros de dupla vazão) – Grande área de material do revestimento separa do núcleo seguindo interface fracamente ligada até área de ligação metalúrgica plena. Neste ponto, fratura propaga rapidamente para superfície resultando em grande descamação. Durante fundição, objetivo é ligação metalúrgica plena entre revestimento e núcleo. Descolamento durante operação favorecido por razões que reduzem resistência da ligação: (i) resíduos de camada de óxido entre revestimento e núcleo, (ii) presença de fluxo ou escória na interface, (iii) excesso de carbonetos, microporosidades, folhas de grafite ou inclusões não metálicas como sulfetos. Outras razões: sobrecarga local excessiva durante anormalidades iniciando descolamento local que cresce por propagação de trinca de fadiga seguindo interface até tamanho crítico, levando a descamação secundária espontânea. Pode acontecer mesmo sem defeito metalúrgico na zona de ligação. Tensões radiais de tração excessivas na zona de ligação devido a condições anormais de aquecimento (falha do sistema de refrigeração, aderência) também podem causar separação. Normalmente falha do cilindro se defeitos de ligação presentes.
Descamação por profundidade insuficiente do revestimento – Interface entre metal do revestimento e núcleo completamente soldada mas profundidade insuficiente para atingir diâmetro de sucata. Material do núcleo com mais grafite e menos liga é mais mole e cinza. Como interface segue frente de solidificação do revestimento, áreas de núcleo mole aparecendo na superfície são irregulares e não contínuas. Profundidade depende de fatores controlando fundição centrifuga: peso do metal, temperaturas, base de tempo. Quando parâmetro crítico não atendido, profundidade insuficiente obtida. Falha do cilindro.
Descamação na borda do tambor – Trincas superficiais/subsuperficiais e descamações associadas formam-se no cilindro de trabalho de laminadores planos a ~100-300 mm da extremidade do tambor na direção circunferencial. Trincas estendem-se em direção ao freeboard. Em casos extremos, entram no raio do pescoço. Borda trincada pode grudar no corpo ou romper como grande descamação. Pressão excessiva na extremidade do tambor do cilindro de trabalho, reforçada por curvatura positiva, falta de alívio na extremidade do cilindro de apoio, formato ruim da tira, bordas grossas (formato osso de cão) ou ajuste incorreto induz sobrecarga local excedendo resistência ao cisalhamento. Perfis de desgaste excessivos por campanhas longas causam sobrecargas localizadas nas extremidades favorecendo trinca inicial. Laminação contínua propaga trinca, saindo no freeboard e ocorre falha. Falha do laminador.
Dano de Cilindro de Aço por Hidrogênio
Hidrogênio (H₂) causa dois problemas em cilindros de aço. Um: fadiga especial mostrada por início de uma ou mais rodadas de trincas perpendiculares à direção longitudinal crescendo conicamente em ambas direções. Leva longo tempo até ficar evidente. Trincas não atuam como concentradores de tensão por flexão. Situadas em área livre de tensão; apenas tensão térmica alterna de campanha a campanha. Cilindros em serviço por muitos anos até problema aparecer. Observado que fenômenos sempre iniciam na extremidade superior do tambor, pescoço superior, onde H₂ concentra durante solidificação e onde durante resfriamento primário naquele volume e onde transição ferrita-austenita ocorre por último. Realmente fadiga progressiva, mas únicas tensões nessa área são residuais e térmicas e número de alterações de carga muito pequeno. Mas H₂ é ativo.
Segundo problema: fratura frágil retardada acontece inesperadamente, sem carga de laminação. Às vezes quando cilindros ainda em estoque, anos após entrega. Fenômeno bem conhecido. Material tornado frágil por H₂ e quando submetido a carga, cedo ou tarde (dependendo do teor de H₂ e tensão) cilindro começa a se desintegrar sem sinal de deformação, nem na topografia de fratura que mostra apenas face de clivagem.
H₂ crítico para aço apenas enquanto átomos dissolvidos na microestrutura movem-se por difusão livre. Assim que dois átomos combinam em gás H₂ presente em cavidades ou porosidade, gás não é mais nocivo. Cavidades de retração são armadilhas para capturar H₂. Por isso, falha por H₂ não encontrada normalmente em cilindros com grandes cavidades de retração. Como cilindros fundidos sempre têm pelo menos microcavidades, teor tolerável de H₂ é muito maior que em cilindros forjados.
Processo de manufatura
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Carepa de Laminação: Geração, Transporte e Usos Práticos na Siderurgia
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Laminação de Aço em Laminador de Tiras a Quente: Do Reaquecimento ao Bobinamento
- Dominando o Processo de Laminação em Laminadores de Produtos Longos
- Fundamentos da Laminação de Aço: Da Lingotagem aos Produtos Acabados
- Punções de Pino Elástico: Principais Aplicações e Usos Industriais
- Entendendo Mill Turn e Turn Mill: Um Guia Detalhado
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais