



Ligação por Difusão (Diffusion Bonding): Princípios, Processo, Aplicações, Benefícios e Limitações
Ligação por Difusão (Diffusion Bonding / Diffusion Welding)
A ligação por difusão é um processo de união em estado sólido no qual duas superfícies metálicas polidas e limpas são mantidas em contato íntimo sob pressão uniaxial e temperatura elevada (0,5–0,7 Tm, tipicamente 50–70% do ponto de fusão em Kelvin) por um período prolongado (minutos a horas) em vácuo (<10⁻³ Pa) ou atmosfera inerte (Ar, He). A difusão atômica através da interface elimina a fronteira de grão original, criando uma junta homogênea, isenta de porosidade, com propriedades idênticas ao metal de base. É o processo de escolha para materiais refratários, reativos, dissimilars e geometrias complexas (microcanais, honeycomb) nas indústrias aeroespacial, nuclear e eletrônica de potência.
Princípio e Mecanismos
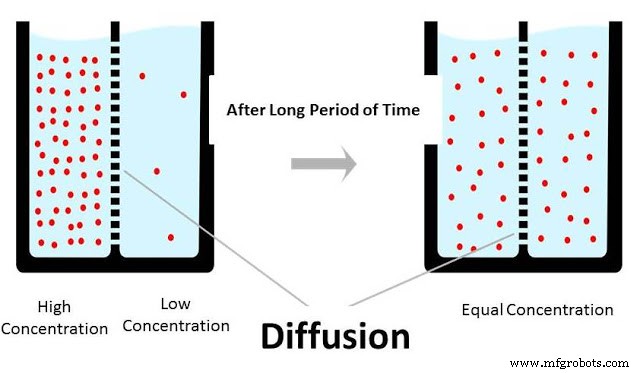
A difusão é o fluxo líquido de átomos de região de alta concentração para baixa concentração, impulsionado pelo gradiente de potencial químico. Na interface, três estágios sequenciais/overlapping ocorrem:
- Deformação plástica local (creep/fluxo): A pressão aplicada (10–50 MPa) causa escoamento nos asperidades superficiais, aumentando a área de contato real de <10% para >95%. Requer temperatura suficiente para creep.
- Difusão de interface (grain boundary / surface diffusion): Átomos migram ao longo de contornos de grão e superfícies, eliminando vazios e poros residuais. Formação de "necks" entre grãos opostos.
- Difusão volumétrica (lattice diffusion) e recristalização: Em tempos longos, a difusão através da rede cristalina homogeniza a composição e a microestrutura através da antiga interface. A fronteira de grão original desaparece; a junta torna-se metalurgicamente indistinguível do metal base.
A cinética segue a equação de Arrhenius: taxa ∝ exp(-Q/RT). Pequenas variações de T têm efeito exponencial. Pressão acelera estágio 1; tempo é crítico para estágios 2–3.
Requisitos de Superfície (Críticos)
- Planicidade: < 5–10 µm (lapping/polimento).
- Rugosidade: Ra < 0,4–0,8 µm.
- Limpeza: Desengraxe (solvente/ultrassom) → decapagem ácida (ex: HF/HNO₃ para Ti, HNO₃/HF para Inconel) → enxágue DI → secagem → manipulação com luvas limpas. Qualquer contaminação (óleo, óxido, impressão digital) inibe difusão.
- Revestimento intermediário (interlayer) opcional: Foils de Ni, Cu, Ag, Au, Ti para unir dissimilars com formação de fases intermetálicas frágeis (ex: Ti/Al → Ni interlayer).
Equipamento
- Câmara de vácuo (bomba mecânica + turbomolecular/criogênica) ou forno de atmosfera controlada.
- Sistema de aquecimento: Resistência (elementos Mo, W, grafite) ou indução (rápido, localizado). Uniformidade de T ±5–10 °C.
- Sistema de carga: Prensa hidráulica (força controlada, curso longo) ou pesos mortos (simplicidade). Load cell para feedback.
- Instrumentação: Termopares (controle + monitoramento), vacuômetros, aquisição de dados (T, P, t, vácuo).
- Tooling: Grafite, cerâmica, Mo, W — compatíveis com T, vácuo, não reativos.
Sequência Operacional
- Preparação rigorosa das superfícies (usinagem, lapidação, limpeza química).
- Montagem da pilha (stack): peça inferior + interlayer (se houver) + peça superior + tooling.
- Carregamento na câmara; evacuação até vácuo alto (<10⁻³ Pa) ou purga/inertização.
- Aquecimento controlado (rampa 5–20 °C/min) sob carga leve (contato).
- Na temperatura alvo: aplicação da pressão total de ligação (bonding pressure).
- Mantenimento (soak) pelo tempo especificado (10 min – 10 h).
- Resfriamento controlado sob pressão (evita separação por contração diferencial).
- Despressurização, ventilação, remoção.
Aplicações
- Aeroespacial: Estruturas Ti (caixas de trem de pouso, dutos), superligas Ni (pás de turbina, discos), honeycomb sanduíche (painéis de satélite, radomes), microcanais de resfriamento (regenerativo, eletrônica).
- Nuclear: Componentes de reator (Zr, aços inox, ligas de Ni), trocadores de calor compactos.
- Eletrônica de potência: Dissipadores Cu/Mo/Cu, Cu/diamante, Al/SiC — interfaces térmicas livres de solda.
- Dissimilars: Ti/Al (aeroestrutura), Cu/Inconel (bocais), Mo/Cu (semicondutores), aço/Al (automotivo leve).
- Médica: Implantes Ti porosos (osteointegração), instrumentos microusinados.
Vantagens
- Junta com propriedades idênticas ao metal base (resistência, tenacidade, fadiga, corrosão, condutividade).
- Interface limpa, sem descontinuidades, porosidade, inclusões ou fases intermetálicas grossas (com interlayer adequado).
- Une dissimilars "impossíveis" por fusão (diferentes Tm, expansão, imiscibilidade).
- Precisão dimensional excepcional (sem contração de solidificação, distorção mínima).
- Geometrias complexas internas (microcanais, honeycomb, lattice) impossíveis por usinagem monolítica.
- Baixo custo operacional (energia, consumíveis) após setup.
- Sem fumos, radiação, resíduos tóxicos.
Desvantagens / Limitações
- Custo de capital altíssimo (câmara vácuo grande, prensa, forno, instrumentação).
- Ciclo longo (horas) → baixa taxa de produção; não adequado para alta volume.
- Preparação de superfície extremamente crítica e cara (lapidação, limpeza química, metrologia).
- Tamanho limitado pela câmara de vácuo e uniformidade de T/P.
- Sensibilidade paramétrica extrema: T, P, t, vácuo, limpeza, planicidade — janela de processo estreita.
- Não adequado para geometrias de junta complexas (cantos, T, sobreposição variável) — principalmente juntas planas/paralelas.
- Materiais com óxidos estáveis/adesivos (Al, Be, Zr) exigem preparação especializada (decapagem, deposição in-situ).
Variantes: Transient Liquid Phase (TLP) Bonding — interlayer de ponto de fusão mais baixo forma líquido temporário que isoterma solidifica por difusão (mais rápido, tolera superfícies menos perfeitas). Superplastic Forming/Diffusion Bonding (SPF/DB) — combinação para estruturas sanduíche complexas (aero).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens