



MillerCoors Impulsiona Operações com Planejamento de Manutenção Especializado
 Planejador Asset CARE da MillerCoors Tim Davison
Planejamento não é sexy. Tom Clancy não escreverá um thriller de espionagem intitulado "O Planejador de Manutenção".
Você não colocará seus amigos na ponta dos bancos do bar contando a vez que você tomou todos os passos apropriados e assegurou que o projeto de revisão prosseguiria suavemente. ("Cara, e daí que aconteceu?!")
Não há glamour ou flash ou atrativo visual.
"Quando um departamento de manutenção busca melhoria, geralmente há grande foco em mostrar vitórias e tirar fotos antes e depois – coisas 'uau'", diz Dan Roberts, diretor de confiabilidade Asset CARE da Miller Coors em Golden, Colorado.
"Manutenção preditiva é sexy. Com termografia infravermelha, você tira uma foto e diz, 'Olha o que encontrei.' Com análise de vibração, você conecta, imprime suas leituras e diz, 'Sim, encontrei um mancal ruim.' Tudo isso é importante e necessário, mas há bom trabalho acontecendo no núcleo. Só não é sexy. Como você mostra resultados de planejamento e programação eficazes? Não pode fazer com fotos antes e depois."
Quietamente e discretamente, a organização de manutenção e confiabilidade da MillerCoors está utilizando planejamento e programação como ferramenta de melhoria. Isso proporciona equilíbrio em um ambiente onde desequilíbrio tem grandes consequências.
Mantendo a Cadeia
MillerCoors, a terceira maior cervejaria da América, tem visado melhorias de manutenção por mais de uma década, e por boa razão. A cervejaria Golden roda 24 horas por dia, sete dias por semana, para produzir 217 milhões de onças de cerveja por dia.
"Há talvez dois dias por ano que não estamos produzindo", diz Tim Davison, planejador Asset CARE na porção da cervejaria do grande complexo multi-planta em Golden.
O processo de fabricação de cerveja – de matérias-primas a produtos embalados e expedidos – roda em uma cadeia estreitamente vinculada, e muitos componentes do processo apresentam peças de maquinário não redundantes. Se uma quebra mecânica ocorre, transferir trabalho para equipamento similar pode não ser opção. Nestes casos, o processo para completamente.
"Quando há uma quebra, é tipicamente um grande problema", diz Ron Kerr, gerente Asset CARE para utilidades. "Afeta a maioria todos a montante e a jusante."
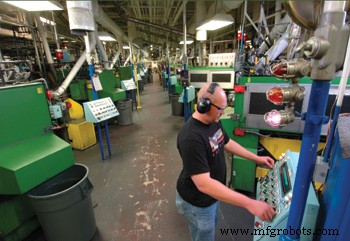
Operador de prensa Craig Doebele trabalha nos controles ao longo da linha de produção
na Rocky Mountain Metal Container, joint venture MillerCoors/Ball.
O objetivo é ter maquinário rodando non-stop por meses a fio, especialmente durante a temporada de pico de verão, até que uma breve janela de manutenção possa ser programada.
A estrutura única das unidades de negócio Golden adiciona estresse à cadeia. Enquanto MillerCoors possui a cervejaria, é parceira conjunta na fabricação de latas (com Ball Corporation) e fabricação de garrafas (Owens-Illinois). Fazer todos puxarem na mesma direção é necessário, mas requer paciência.
O Ingrediente Faltante
O ritmo de melhoria de manutenção, lento e constante por anos, acelerou no final dos anos 1990 após o concorrente topo Anheuser Busch anunciar cortes de preço. Para manter competitividade, MillerCoors buscou reinvestir na ponta frontal do negócio.
"O custo de nossas mercadorias tinha que cair por uma grande margem", diz Roberts. "Precisávamos perseguir vários elementos, operações sendo um deles. A oportunidade e meta era tornar-nos a operação mais confiável possível."
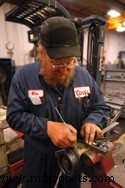 Mike Zietlow, especialista sênior na cervejaria MillerCoors para oficina de empilhadeiras, debruça-se sobre um torno de bancada para fazer trabalho de precisão. A área de empilhadeiras aumentou muito sua taxa de conclusão de manutenção preventiva nos últimos 18 meses.
Asset CARE (acrônimo para Capacidade, Disponibilidade, Confiabilidade e Aprimoramento) tornou-se o grito de guerra. Manutenção Centrada em Confiabilidade (RCM), análise de causa raiz de falha (RCFA) e ferramentas de manutenção preditiva (PdM) foram empregadas. Mesmo com estes passos positivos, algo faltava.
Roberts cita o exemplo de um ventilador que experimentou três falhas dinâmicas durante um período de 18 meses. Após a primeira falha, RCFA identificou lubrificação como causa raiz. Um sistema de lubrificação automático foi instalado. Após a segunda falha, os lubrificadores automáticos foram considerados problemáticos. Após a terceira falha, líderes de manutenção deram um passo atrás.
"Agora participamos de exercícios de mapeamento de causa que nos levam a explorar múltiplas causas raiz", diz Roberts. "RCFA não diz que há uma causa raiz, mas leva pessoas nessa direção."
Indo mais fundo, planejamento e programação emergiram como contribuintes para o problema.
Um mês antes da terceira falha, análise de vibração havia identificado anormalidades. No entanto, passos apropriados não foram tomados para programar manutenção e torná-la prioridade antes que a falha ocorresse. A lição: ganhos substanciais são improváveis se planejamento e programação básicos não estiverem em vigor.
"Antes de nossos esforços concentrados, não estávamos planejando e programando, per se", diz Roberts. "Planejadores examinavam ordens de trabalho no sistema computacional, imprimiam, entregavam a um supervisor e esperavam o supervisor repassá-las à equipe. Havia pouco esforço em sentar semanalmente com operações e revisar o que vinha pela frente, determinar prioridades e identificar recursos."
As plantas funcionavam em modo de manutenção reativa. Planejadores gastavam tempo considerável buscando, armazenando e dispersando peças de reposição.
"Se nossa organização é voltada para frente, estamos encontrando coisas que precisam correção, escrevendo a ordem de trabalho, planejando a ordem de trabalho e fazendo o trabalho. Se é reativa, estamos comprando passagens de primeira classe em aviões para enviar um motor", diz Bobby McCall, gerente de manutenção para operações de embalagem.
Trabalho reativo tinha suas recompensas – tapinhas nas costas e guloseimas de agradecimento da produção. Um troféu itinerante era apresentado anualmente ao planejador responsável pela maioria das entregas noturnas.
Então MillerCoors criou um jeito melhor identificando componentes essenciais de planejamento de manutenção eficaz. Estes maximizam recursos, minimizam custo e aumentam confiabilidade geral do equipamento. As seções a seguir delineiam vários destes componentes.
Dan Roberts é o diretor de confiabilidade Asset CARE para
MillerCoors Brewing Company em
Golden, Colo. Embora as plantas
da empresa tenham feito avanços significativos,
ele admite que "não estamos lá ainda."
Verdadeiramente Dedicado
Como em qualquer esforço, dedicação é chave para sucesso. Na MillerCoors, manutenção voltada para frente começa com planejadores e recursos dedicados.
Uma organização de planejamento precisa do número apropriado de planejadores. Cada planejador deve ter área de responsabilidade que seja:
• razoável em tamanho geográfico;
• razoável em número de pessoal de ofícios representados; ou,
• razoável em número de peças de equipamento.
Sem tais fronteiras, como o planejador pode dedicar o tempo e recursos certos para manter efetivamente aquela área?
Davison diz que com área muito grande, um planejador não pode focar no escopo inteiro, apenas nos atores problemáticos e situações de emergência que surgem. Quando planejador foca em atores problemáticos e falhas, não permite planejamento preditivo e proativo necessário.
"Duas pessoas não podem planejar para 4.000 peças de equipamento", diz Davison. "Tudo que terão tempo é pedir peças."
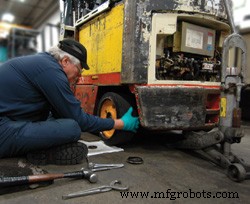
Mecânico de empilhadeira Jerry Mitchell remove uma roda
para expor mancal para trabalho de manutenção preventiva.
Em relação a cobertura planejador-para-ofício, Roberts diz que sua meta atual é um planejador para cada 15 a 18 pessoas de ofício. A regra geral é que conforme progride para classe mundial, você pode ter mais pessoas de ofício por planejador. Se você está nos degraus inferiores da escada, porcentagem maior de planejadores é apropriada.
A meta da cervejaria é especificamente limitar seus planejadores a tarefas que pertencem à confiabilidade e manutenção da área de responsabilidade definida. Caso contrário, é fácil para planejadores se distraírem com trabalho que cai fora de seu papel e função.
"Produção pode ver o planejador como 'faz-tudo' ou Wal-Mart, lá para servir cada necessidade e desejo", diz Brad Simpkins, gerente Asset CARE responsável por equipamentos móveis.
Gestão de planta e departamento também pode atrapalhar planejadores com tarefas administrativas, relatórios e entrada de dados.
"Sem a habilidade de ter foco real, planejamento se torna reativo", adiciona Simpkins.
Tão importante quanto, estes planejadores também requerem recursos dedicados (tempo e mão de obra) para completar trabalho planejado e programado. Isso pode ser pílula amarga para alguns trabalhadores de manutenção e produção.
"Alguns dos mecânicos horistas disseram, 'Gostamos do que fazemos agora.' Eles gostam de chegar no cavalo branco e salvar o dia", diz Jay Johnson, gerente de manutenção para operações de processo. "Mas viram que gestão estava por trás disso 100 por cento. Isso não ia embora."
Gerentes de produção e operadores também estavam receosos sobre colocar o cavalo branco no pasto.
Na organização de embalagem da MillerCoors, a equipe de manutenção era igualmente dividida entre três turnos. "O propósito deles era consertar máquinas e colocá-las rodando", diz Kerr.
Então, as primeiras mudanças de programação vieram. Uma porcentagem considerável de pessoas de ofício trabalhando noites e fins de semana foram mudadas para realizar trabalho planejado no turno diurno.
"Produção nos disse, 'Vocês não estão apoiando nossas quebras!'" diz Kerr. "Vocês estão certos. Não vou apoiar suas quebras. Vou apoiar o trabalho proativo. Fazê-los aceitar isso deu um salto de fé."
Entre departamentos funcionais dentro da MillerCoors, embalagem é atualmente o pioneiro em empurrar recursos dedicados para trabalho proativo, planejado.
"Vamos planejar 100 por cento das horas disponíveis para trabalho de manutenção planejado", diz McCall. "Ainda ouvimos, 'Vocês não podem fazer isso; têm que planejar para quebras.' Não, não vamos planejar para quebras. Vamos planejar para fazer trabalho planejado. Lidaremos com as quebras se acontecerem."
Em todos os níveis, a organização deve perceber que operadores e pessoal de ofício existem em instalação de manufatura porque há um processo para operar e manter. Planejadores existem para maximizar eficácia de operadores e mantenedores. Quando todos os níveis na operação começam a trabalhar juntos como equipe, por meta comum de confiabilidade operacional e performance melhorada, não há mais foco em "vitórias do cavalo branco" mas em ganhos sustentáveis de longo prazo.
Gestão de Tempo
Outra chave para sucesso de planejamento da MillerCoors é aproveitar ao máximo o tempo.
Como notado na seção anterior, produção estava um pouco cética. Se manutenção fosse aliviar dores da produção, estes "pensadores adiantados" teriam que provar seu valor. Lembre-se, máquina off-line pode ter implicações enormes.
Um desafio era fazer produção ver que derrubar máquina por 40 minutos para manutenção preventiva durante tempo e dia predeterminados era melhor que parada de três horas após quebra em tempo e dia desconhecidos. O desafio adicional era fazer produção acreditar que seu tempo valioso não seria desperdiçado.
"Tínhamos histórico ruim com planejamento e programação. Tínhamos que provar que se você nos dá o tempo, faremos o trabalho planejado, proativo", diz Davison. "Eles derrubaram a linha. Estão perdendo dinheiro. Você tem que aproveitar ao máximo aquela janela."
Maximização de tempo ocorre através de planejamento e programação eficazes.
Primeiro, uma janela de manutenção deve ser claramente definida (tempo programado, data, escopo e duração) e acordada por planejadores de manutenção e líderes de produção. A partir daí, o planejador pede quaisquer peças e materiais necessários e assegura que a quantidade correta de recursos está disponível para lidar com o trabalho. O planejador supervisiona que nenhuma surpresa ou, pior, cancelamentos ocorram quando a janela abre. Mão de obra de manutenção improdutiva ou ociosa tem impacto direto de custo no negócio.
Envolvimento não termina aí. Durante a janela, o planejador observa, auxilia e avalia o trabalho para ganhar conhecimento total do trabalho. Esse conhecimento é aplicado para melhor planejar e programar tarefas similares no futuro. Ele ou ela também ganha medida de respeito e apreciação dos profissionais de ofício trabalhando no trabalho. Isso é vital quando conselho técnico e perguntas surgem em momento posterior.
Embora este seja o método convencional, planeje-conforme-trabalho-surge na MillerCoors, métodos especializados de planejamento e programação também existem.
A planta de fabricação de latas, que deve rodar constantemente para satisfazer necessidades da cervejaria (12 milhões de latas por dia), utiliza um plano de parada de 12 meses desenvolvido mutuamente por operações, manutenção, engenharia, controle de processo, qualidade, almoxarifado e líderes de programação.
O plano 2005 lista datas, localizações, atividades de manutenção e detalhes de projeto para 1.655 horas de parada programada. O plano 2006 foi martelado em setembro.
"Colocamos 20 pessoas numa sala e resolvemos como equipe", diz David Miller, diretor de serviços técnicos para Rocky Mountain Metal Container (joint venture MillerCoors/Ball). "Colocamos tudo no cronograma e exploramos, o que mais podemos fazer durante aquela parada? Como podemos maximizar aquele tempo? Não podemos ter surpresas durante o ano. Temos que estar adiantados. Portanto, o plano de parada é nosso documento guia para assegurar confiabilidade do equipamento e entrega de latas de alumínio para atender requisitos da cervejaria."
A planta de fabricação de garrafas, que produz 3 milhões de garrafas por dia, usa pensamento adiantado para paradas programadas de máquina única e planta completa.
"Costumávamos rodar o ano todo e então parar no Natal para trabalho de manutenção preventiva (MP)", diz Tim Hood, gerente de serviços de engenharia na Rocky Mountain Bottle Company (joint venture MillerCoors/Owens-Illinois). "Pelo resto do ano, você lidava com falhas conforme batiam porque não programávamos outra parada."
Hoje, planejadores e líderes de manutenção e produção nesta planta programam sessões de parada chamadas "maxi pit stops". Similar ao plano de parada da planta de latas, estas paradas para MPs e revisões são planejadas com antecedência.
"Programamos máquinas diferentes em tempos diferentes", diz Hood. "Desse jeito, você não tem todo seu equipamento parado de uma vez. Movemos recursos ao redor para compensar a parada."
Uma parada anual de planta, dirigida por um único planejador, ocorre em setembro.
"Ele está envolvido com o plano todo, tentando descobrir que trabalho precisa ser feito durante a parada", diz Hood. "Fazemos limpeza a vapor nas máquinas e MP em todo equipamento de distribuição elétrica durante este tempo. É um empreendimento enorme. Quando terminamos uma parada, o planejador já está montando o plano para a próxima."
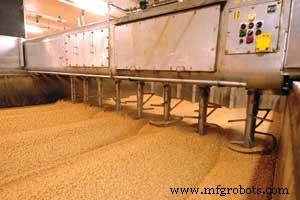
O processo de fabricação começa com maltagem de cevada.
Cevada é mergulhada em água e encorajada a germinar.
Após quatro a cinco dias, o "malte" é aquecido para parar
crescimento adicional. O malte é então rachado por rolos de aço
para expor seu conteúdo.
Informação Útil
Sucesso de planejamento da MillerCoors também está atrelado a aproveitar ao máximo a informação. Começa com algo tão básico quanto fornecer informação precisa sobre recursos disponíveis para um dado turno.
"Quem está aqui? Por quanto tempo estão aqui? Quantos recursos planejadores têm para planejar contra? Antes, como em qualquer organização reativa, era nebuloso", diz McCall. "No SAP, cravamos. Planejadores veem que 'tenho janela de oito horas e 10 caras. Posso planejar 80 horas de trabalho. Aqui estão 80 horas de trabalho para colocar naquele plano.'"
Outra área cinzenta anterior eram ordens de trabalho. Como na maioria das plantas, uma ordem de trabalho é criada quando trabalho é identificado. Mas que informação está incluída naquela ordem de trabalho?
Aprendendo do passado, líderes de manutenção da MillerCoors agora dizem que uma ordem de trabalho deve ser capaz de capturar o código de cobrança de equipamento adequado, todo histórico do equipamento, custo de mão de obra e materiais, e requisitos de serviço contratados. Para rastrear falhas de equipamento precisamente, descrição detalhada do trabalho é inserida quando a ordem é criada e descrição precisa do que foi feito para corrigir a falha é inserida na conclusão da ordem de trabalho. Se isso não é feito, o histórico para uma peça particular de equipamento é distorcido e pode não contabilizar precisamente quebras ou falhas. Também, o número de equipamento adequado é inserido na ordem de trabalho. Sem isso, medidas vitais de rastreamento de histórico como material usado e horas de mão de obra cobradas são vinculadas à peça errada de equipamento ou faltam inteiramente.
"No passado, decisões ruins foram tomadas porque não tínhamos informação precisa de ordem de trabalho", diz Davison.
Quando uma ordem de trabalho é criada na MillerCoors, notas são feitas para ajudar identificar:
• quaisquer peças, habilidades ou recursos externos necessários para completar o trabalho;
• quaisquer ferramentas especiais, equipamentos ou recursos potencialmente necessários; e,
• quaisquer preocupações potenciais de segurança ou ambientais.
Com esta informação adiantada, o planejador busca as peças e materiais necessários, reúne os recursos requeridos, e planeja e programa o trabalho precisamente. Isso aumenta tempo de chave.
Quando o trabalho é finalizado, um profissional de ofício insere informação detalhada para fechar propriamente a ordem de trabalho. No sistema de ordem de trabalho SAP da empresa, ele ou ela insere precisamente um código de causa, código de falha e parte do objeto na porção final de histórico da notificação. Descrição detalhada em texto longo do trabalho realizado é documentada junto com quaisquer problemas ou discrepâncias.
Mas todos aqueles passos são inúteis se você não usa a informação.
Trabalho de manutenção é repetitivo. O que se aprende sobre uma máquina hoje prova útil quando a mesma ou similar máquina requer manutenção no futuro. Históricos identificam tendências e ajudam construir estratégias de confiabilidade eficazes.
"Se o dado não é preciso para aquela peça de equipamento, você não está obtendo a imagem completa e cometerá erros mantendo aquele equipamento", diz Davison. "Se não é registrado no sistema, você não tem dados para analisar. Planejadores precisam disso para decidir como planejar da próxima vez, fazer melhor, e usar para propósitos de causa raiz."
Com informação de ordem de trabalho propriamente inserida, pessoal da MillerCoors pode acessar histórico de ordem de trabalho e custo para peça individual de equipamento, departamento, centro de custo ou instalação inteira. Com estes dados, planejadores determinam porcentagens de conclusão de MP, tempo de retorno de ordem de trabalho, tempo médio para reparo e tempo médio entre falhas. Também acessam a porcentagem de mix de MP, corretivo, quebra e ordens de trabalho de projeto para um dado período. Estes relatórios dão a eles ferramentas para ajustar frequências de MP de acordo com ordens geradas e MTBF.
"Em alguns equipamentos, descobrimos que nossas frequências de MP eram altas demais", diz McCall. "Nossos planejadores olham MPs regularmente. Asseguram que o MP certo, com a frequência certa, está no lugar. A ideia é que o trabalho que planejamos é o trabalho que deve ser feito. Queremos melhor usar nosso tempo e dinheiro e ir atrás do que é certo."
Gerentes Asset CARE Bobby McCall (esquerda) e Ron Kerr
discutem motores e caixas de engrenagens na linha de embalagem
da cervejaria.
Resultados Dourados
Melhorias de planejamento e proeza de planejamento causaram impacto na MillerCoors.
"Sempre tivemos ótimas pessoas com desejo de fazer as coisas certas", diz engenheiro de planta Mike Fognani. "Planejamento e programação nos deixa combinar aquelas ótimas pessoas com as ferramentas, materiais e tempo requeridos para ser bem-sucedido."
Trabalho planejado e programado em muitas áreas do local agora constitui mais de 60 por cento da carga de trabalho de manutenção; no passado recente, essa figura era menos de 30 por cento.
Trabalho de MP concluído subiu dramaticamente. Na área de empilhadeiras, por exemplo, Simpkins diz que a taxa de conclusão foi de 31 por cento para 82 por cento em menos de 18 meses.
Disponibilidade de equipamento, produtividade e tempo de atividade todos aumentaram. Tudo isso levou a custos de manutenção reduzidos.
"Costumava ser 'manutenção não consegue manter rodando', 'vocês não são confiáveis' e 'vocês gastam muito dinheiro'", diz McCall. "Desde que estabilizamos e ficamos mais proativos, nossos custos de manutenção caíram."
Muitas oportunidades ainda existem.
"Em muitas áreas, estamos fazendo o que precisamos fazer e obtendo os resultados que buscamos", diz Roberts. "Estamos no caminho certo, mas não estamos lá ainda. Ainda temos bolsões de oportunidade com planejamento e programação, e estamos focando em maneiras de fazer mudanças de degrau, mesmo na esteira do grande trabalho já em jogo."
Custos reduzidos. Confiabilidade aumentada. Melhores decisões. Maior estabilidade.
MillerCoors pode ter encontrado um jeito de tornar planejamento sexy.
Just the Facts Local: Plantas MillerCoors em Golden, Colo. (inclui cervejaria e áreas de suporte de produção relacionadas), e Rocky Mountain Metal Container e Rocky Mountain Bottle Company (duas plantas joint venture).Emprego: Quase 2.000 funcionários nas plantas de manufatura Golden.
Tamanho do local: Localizado principalmente ao longo de vale de cinco milhas em Golden.
Produtos: Quase uma dúzia de marcas de cerveja, incluindo Coors, Coors Light, George Killian's Irish Red Lager, Aspen Edge e Keystone. Também, bebidas maltadas marca Zima.
Volume de produção: Mais de 20 milhões de barris de cerveja produzidos em Golden anualmente.
Manutenção e reparo de equipamentos
- Aumente a Produtividade da Manutenção Através do Planejamento Estratégico
- Dominando o Planejamento de Manutenção: De Reparos Reativos ao Sucesso Proativo
- Reuniões Matinais: Otimizando Planejamento e Programação de Manutenção para Performance Máxima da Planta
- Desbloqueando Sinergia: Como Planejamento, Programação e Manutenção Baseada em Condição Combinados Multiplicam Benefícios
- Como o Planejamento de Manutenção Eleva Técnicos, Supervisores e Produtividade da Planta
- Dominando Trabalho em Equipe, Planejamento e Programação para Confiabilidade Industrial
- Otimizando Amplitude de Controle e Planejamento para Equipes de Manutenção
- FAA firma acordo com Boeing para fortalecer processos de manutenção e certificação
- Escolhendo a Estratégia de Manutenção Certa: Preventiva vs. Preditiva
- Manutenção Proativa: Estratégia Superior para Confiabilidade de Equipamentos a Longo Prazo